
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

A vágás és alakítás után festett alumínium tekercs szinte mindig többe kerül négyzetméterenként, mint ugyanaz a tekercs, amelyet egy folytonos vonalon festenek. Ez a gazdasági tény megmagyarázza, hogy miért az előrefestett alumínium biztosítja a burkolatok, tetőfedések, jelzőtáblák és alumínium kompozit panelek piacának nagy részét.
A bevonatos alumínium tekercs minősége három helyen dől el: mennyire tiszta a csík, amikor eléri a bevonófejet, milyen pontosan méri a fej a fóliát, és milyen egyenletesen adja le a sütő a kikeményedést. A szín, a fényesség és az élettartam ebből a háromból következik, nem csak a festékmárkából.
Hogyan működik az alumínium tekercs folyamatos bevonása
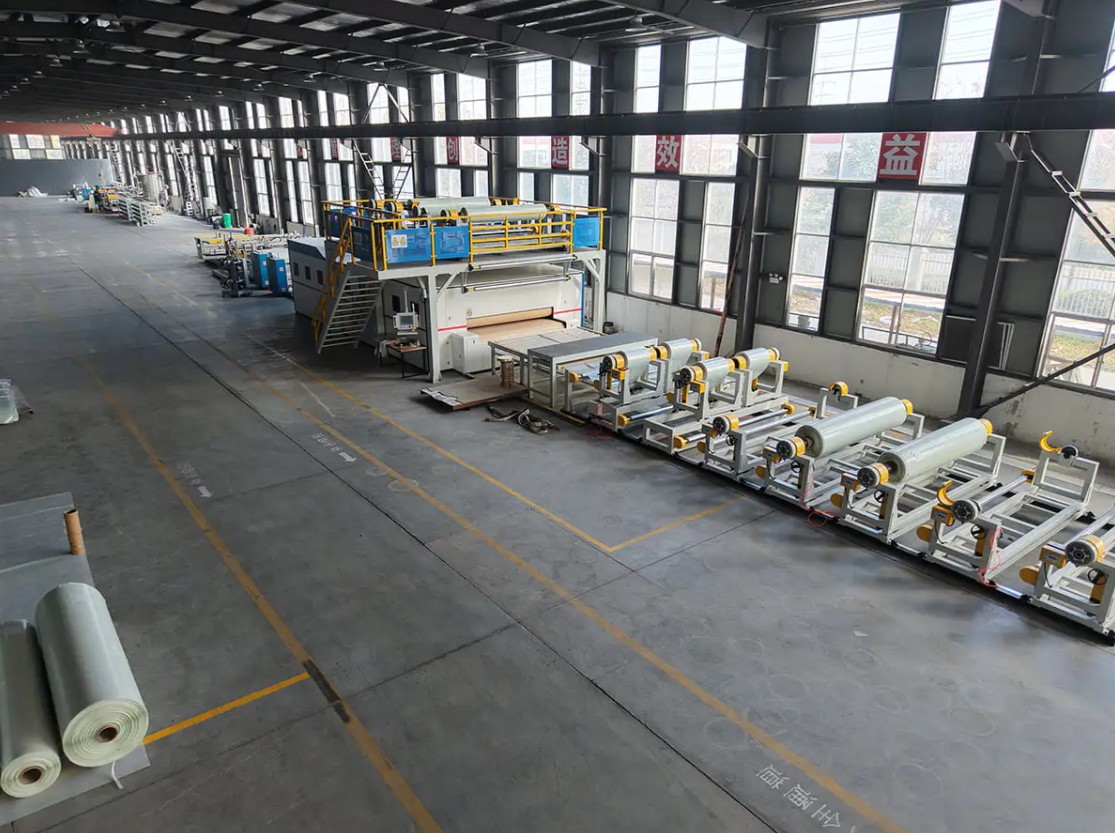
A tekercsbevonás egy folyamatos, automatizált folyamat, amely szerves bevonatot visz fel a fémszalagra, mielőtt a szalagot kivágják vagy formázzák. Az alumínium tekercsben érkezik, feltekercselve, tisztítva, vegyileg előkezelve, bevonva, térhálósítva, lehűtve és festett tekercsként visszatekercselve. Mivel a szalag nem áll le egyenletes futás közben, a filmvastagságot, a keményedést és a megjelenést a gép paraméterei határozzák meg, nem pedig a kezelő érzése. Az építészeti vonalak általában 20–60 méter/perc sebességgel futnak, 600–1600 milliméteres csíkszélességgel és 20–27 mikrométer teljes száraz fóliával, alapozóval együtt.
- Letekercselés és varrás: a futó tekercs farka a következő fejéhez csatlakozik, és a varrásnak jelölőgörgők nélkül kell áthaladnia a vonalon.
- Felhalmozódás: a bemeneti akkumulátor tárolja a csíkot, így a bevonófej és a sütő folyamatosan fut a tekercscserén.
- Tisztítás és előkezelés: lúgos tisztítás, öblítés, vegyi átalakító bevonat és szárítókemence. Ez a szakasz minden másnál jobban meghatározza a tapadást.
- Alapozó és fedőbevonat: a hengeres bevonatolók felhordják az alapozót, egy letörlő rész eltávolítja az oldószert, majd a fedőlakk következik.
- Kikeményedés: a többzónás sütő a fémet, nem csak a levegőt, a fém csúcshőmérsékletére hozza, amelyre a kémiának szüksége van.
- Kioltás és visszatekercselés: a hűtés hatására a szalag a kezelési hőmérsékletre süllyed, és a kész tekercset szabályozott feszültség mellett visszatekerik.
A szalag előkészítése határozza meg a legtöbb tapadási eredményt
A hiányos tisztítás megakadályozza, hogy a konverziós bevonat egyenletesen képződjön, és a hiba később a bevonat elvesztéseként jelentkezik egy hajlítás vagy egy vágott él mentén. A tisztító szakasznak ezért elég hosszúnak kell lennie a ténylegesen futó vonalsebességhez, és a nedves szakasz görgőinek tisztítási ütemezésre van szükségük, mert a megszáradt vegyszermaradványok csíkokként közvetlenül a szalagra kerülnek.
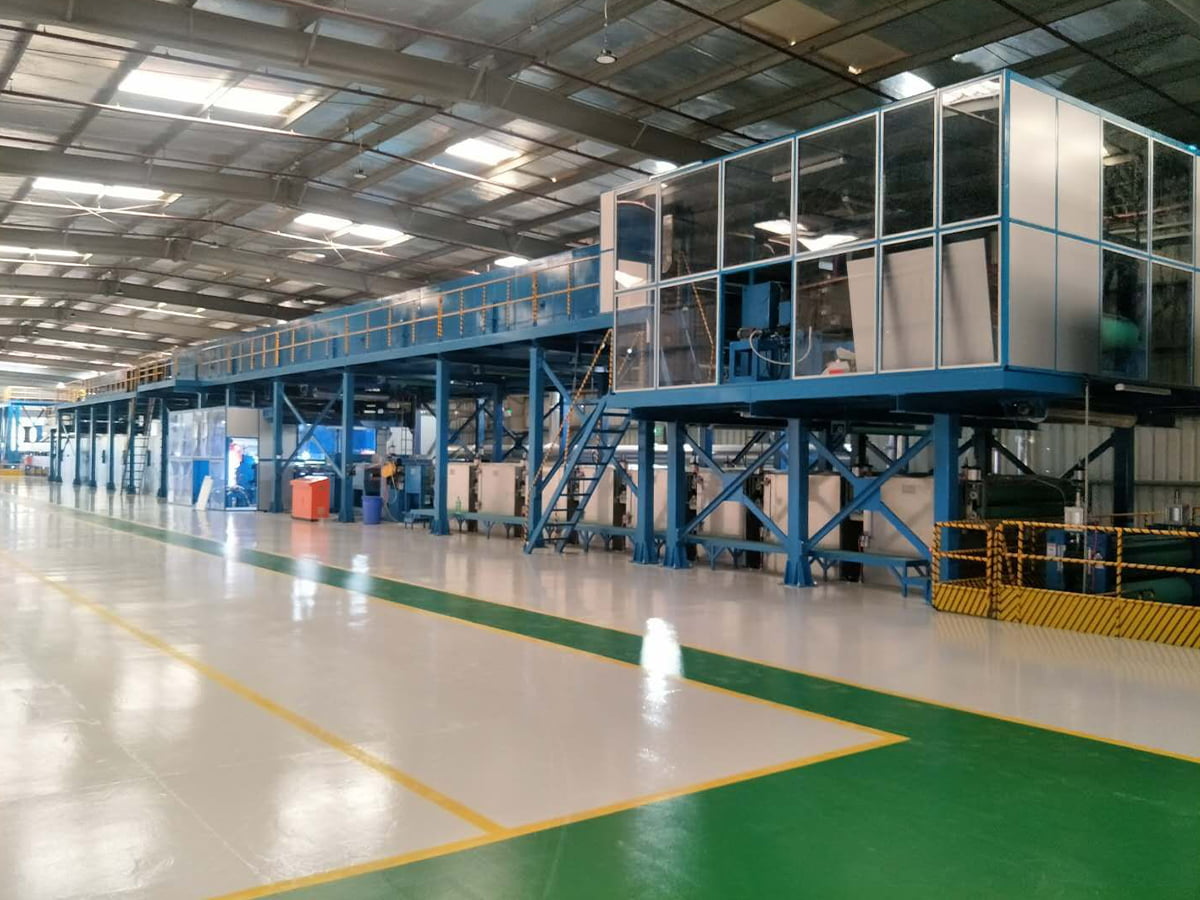
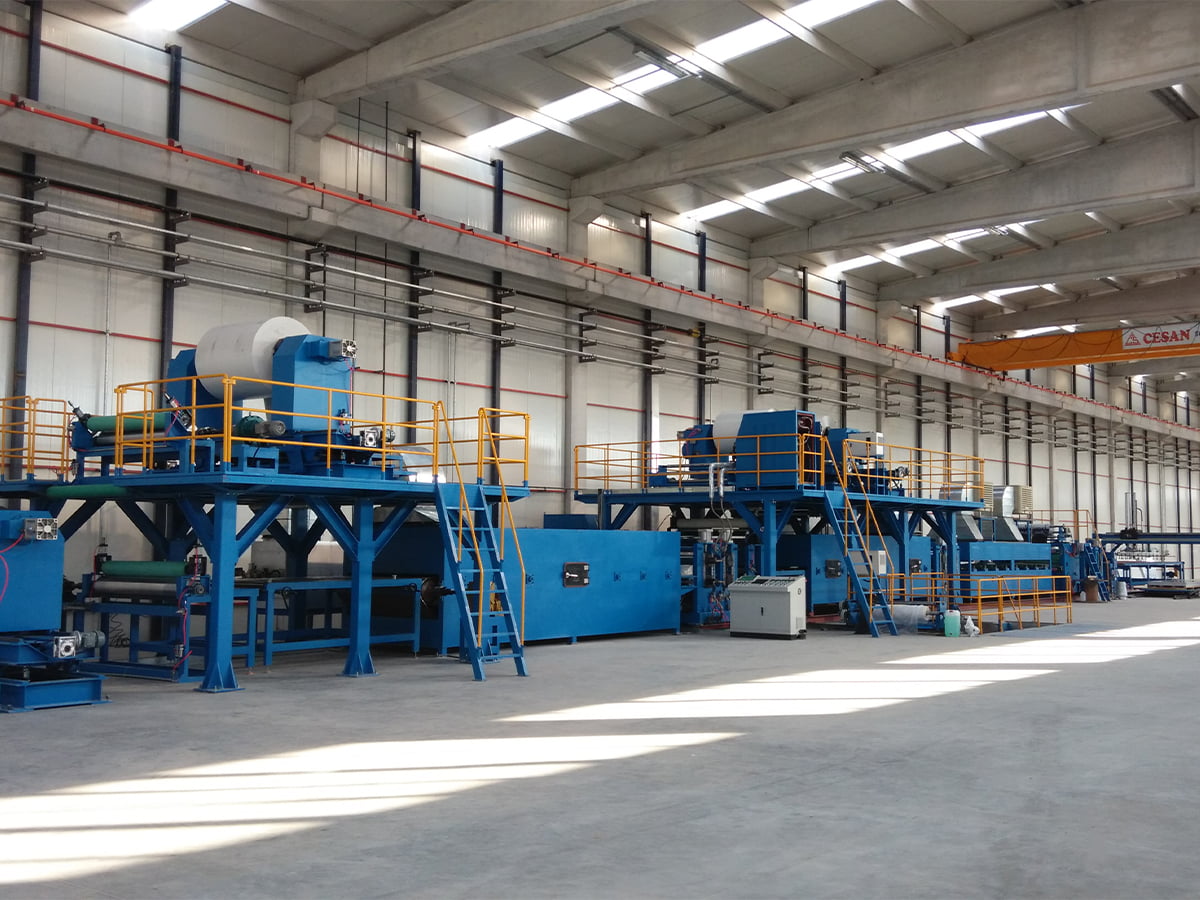
 Előkezelés tisztító vonal A fémfelületek tisztasága és a kémiai átalakító bevonatok minősége közvetlenül meghatározza a korrózióállóságot, a festék tapadását és a végtermék minőségét... Termék megtekintése →
Bevonófejek, filmellenőrzés és térhálósodás
A vonalak három- vagy négyhengeres fejeket használnak. A háromhengeres karbantartása egyszerűbb, míg a négyhengeres finomabban szabályozza a nagyon vékony filmeket, és megfelel a nyomtatott vonalaknak. A film vastagságát az applikátor és a szalag közötti sebességarány határozza meg, így a stabil sebesség és a stabil feszültség az első. Továbbmenve, az alulkötözés az oldószerrel szembeni ellenállás és a rugalmasság, míg a túlszárítás a színek és a rugalmasság költségeit jelenti. A szabályozó változó a fém csúcshőmérséklete, a szalagon mérve, jellemzően 230-249 Celsius-fok PVDF és 216-232 Celsius-fok poliészter esetében. A sütő beállítása előtt erősítse meg az ablakot a bevonat szállítójával.
Bevonatrendszerek, és ahol mindegyik illeszkedik
Egyetlen bevonat sem fed le minden expozíciót. A választás attól függ, hogy a késztermék milyen környezettel szembesül, a tekercs későbbi formálásán megy keresztül, és mennyi ideig kell tartania a színt és a fényt.
| Bevonatrendszer | Tipikus teljes száraz film | Gyógyító ablak | A legalkalmasabb | Fő korlátozás |
|---|---|---|---|---|
| poliészter | 18-25 mikrométer | 216-232 C | Belső panelek, táblák, könnyű burkolatok | Kréta és fakul a szabadban |
| Szilíciummal módosított poliészter | 20-25 mikrométer | 220-235 C | Tető- és falburkolatok mérsékelt éghajlaton | Gyengébb oldószerállóság, mint a PVDF |
| PVDF | 23-27 mikrométer | 230-249 C | Külső homlokzatok, tengerparti és ipari expozíció | Magasabb költség, szűk kikeményedési ablak |
| poliuretán | 20-25 mikrométer | 210-230 C | Fólia laminálás és prémium belső felületek | Nedvességérzékenység a tárolás során |
| Epoxi alapozó | 5-7 mikrométer | A fedőlakk határozza meg | Tapadó és korróziós alapréteg | Kréta, ha bevonatlan marad |
Két szabály következik. A vékony vagy egyenetlen alapozóra felvitt PVDF fedőbevonat a vágott élnél továbbra is tönkremegy, mert a korrózió a szabaddá vált fémnél kezdődik. Az ablak alján kikeményedett bevonat pedig átmenhet a szemrevételezésen, és még ugyanazon a napon nem teljesíti az oldószeres dörzsölést vagy a hajlítási tesztet.
Tesztek, amelyek bevonatos tekercset szabadítanak fel
A kibocsátási tesztelés gyors, destruktív és specifikus. A minták mindegyik tekercs fejéből, közepéből és végéből származnak, mert a megfelelőnek tűnő tétel még mindig meghibásodhat a következők valamelyikén.
- Száraz rétegvastagság , olvassa le a csíkot mágneses vagy örvényáram-mérővel, nagyjából plusz-mínusz 2 mikrométeres tűréshatár ellenében.
- T-hajlítási tapadás , ahol egy szelvényt visszahajlítanak magára, és szalagot húznak a bevonatveszteség ellenőrzésére; a külső termékeknek általában 1 tonnán vagy 2 tonnán kell átmenniük.
- MEK dupla dörzsölés , amelyek inkább a gyógyulási szintet jelzik, mint a hosszú távú kémiai teljesítményt.
- Fordított hatás , ami megerősíti, hogy a bevonat túléli a hirtelen deformációt, nem csak a lassú hajlítást.
- Fényesség 60 fokban és színkülönbség , a jóváhagyott mintához képest mérve, a delta E értéke általában körülbelül 1,0 vagy annál szorosabb az egymás mellett elhelyezkedő panelek esetében.
- Sópermet vagy páratartalom , általában 1000 óra, nem minden tételnél, hanem minősítésre használják.
Ezek az ellenőrzések olcsók és megismételhetők, de nem helyettesítik a külső időjárási adatokat, és soha nem szabadulhatnak fel a kikeményedett bevonat a közzétett ablakon kívül.
Bevonási vonal megadása: a fontos számok
A soros vásárlások általában az árral kezdődnek, és a hozamot meghatározó részletekkel végződnek. Ezeket a tételeket érdemes írásban rögzíteni a szerződés aláírása előtt.
- A szalag szélessége és vastagsága , beleértve a ténylegesen futó legkeskenyebb szélességet is, mert a görgős koronák eltérően viselkednek a tartomány szélein.
- Vonalsebesség és tekercscsere idő , mivel az akkumulátor kapacitása beállítja, hogy mennyi ideig fusson a vonal a tekercsek között.
- Bevonófej konfiguráció , háromhengeres vagy négyhengeres, és hány fej van felszerelve alapozóhoz, fedőbevonathoz és bármilyen háttérbevonathoz.
- Sütőzónázás és fém csúcshőmérséklet szabályozás , beleértve a gyógyulási ablak megtartásának lehetőségét a legalacsonyabb és a legnagyobb vonalsebességen is.
- Az előkezelési szakasz hossza és kémiája , a vonal sebességéhez igazítva, így az érintkezési idő nem változik rövidre.
- Feszességszint-szabályozás és szalagfeszesség-szabályozás , amelyek befolyásolják a simaságot, a bevonat egyenletességét és a varrásból származó szilánkokat.
- Színváltási idő és pótalkatrészek támogatása , idézetben ritkán, de minden műszakban felbukkanó figurák.
 Színes bevonatsor Az automatizált és intelligens folyamatok révén a bevonat gyártósor esztétikus, tartós és funkcionális felületi bevonatokat biztosít számos ... Termék megtekintése →
A vevőknek azt is meg kell kérdezniük, hogy a vonal hogyan kezeli az egyik bevonat kémiáról a másikra való váltást, és hogy ugyanaz a berendezés képes-e a nyomtatást vagy a film laminálást futtatni, mivel ezek a lehetőségek megváltoztatják a termékösszetételt a gép élettartama során. A névleges sebesség önmagában nagyon keveset dönt, ezért a a fémtekercses bevonósor gyártási előnyei jobban megítélhetők az éves termelés és az átállási veszteség alapján, mint egy brosúra alapján.
Hibák, okok és első javítások
A legtöbb bevonási probléma megismétlődik, és a legtöbb a csík tisztaságára, a filmadagolásra vagy a kikeményedésre vezethető vissza.
| Hiba | Valószínű oka | Első korrekció |
|---|---|---|
| A bevonat a vágott él mentén emelkedik | Vékony alapozó a szélén vagy hiányos előkezelés | Ellenőrizze az alapozófóliát és a tisztító érintkezési idejét |
| A tekercs irányában futó csíkok | Szennyezett henger vagy megszáradt vegyszermaradvány | Tisztítsa meg a bevonatot és nedvesítse meg a hengereket |
| Narancsbőr megjelenése | Oldószer-visszatartás vagy egyenetlen filmhasadás | Állítsa be a kivillanási zónát és a görgősebességet |
| Színsodródás egy tételben | Fém csúcshőmérséklet-ingadozása tekercsek között | Írja be a szalag hőmérsékletét tekercsenként, és ellenőrizze újra a kikeményedési ablakot |
| Hólyagosodás a kikeményedés után | Nedvesség a csíkon vagy alulköt | Ellenőrizze a kiszáradt sütőt és az öblítéseket |
| Gyenge hajlítási tapadás | Túlkötött vagy alapozó a vastagságtartományán kívül | Csökkentse a fém csúcshőmérsékletét, és ellenőrizze az alapozófóliát |
Beszállító kiválasztása bevonatsorhoz
Két beszállító ugyanazt a vezetéksebességet és szalagszélességet ajánlhatja, és mégis nagyon eltérő berendezéseket szállít, ezért érdemes megkérdezni, hogy a bevonatsoron kívül mit gyárt az építtető. Az a beszállító, aki a későbbiekben felhasznált anyagokat is biztosítja, nem csak a gyártási módját, hanem azt is tudja, hogyan viselkedik a berendezés a gyártás során.
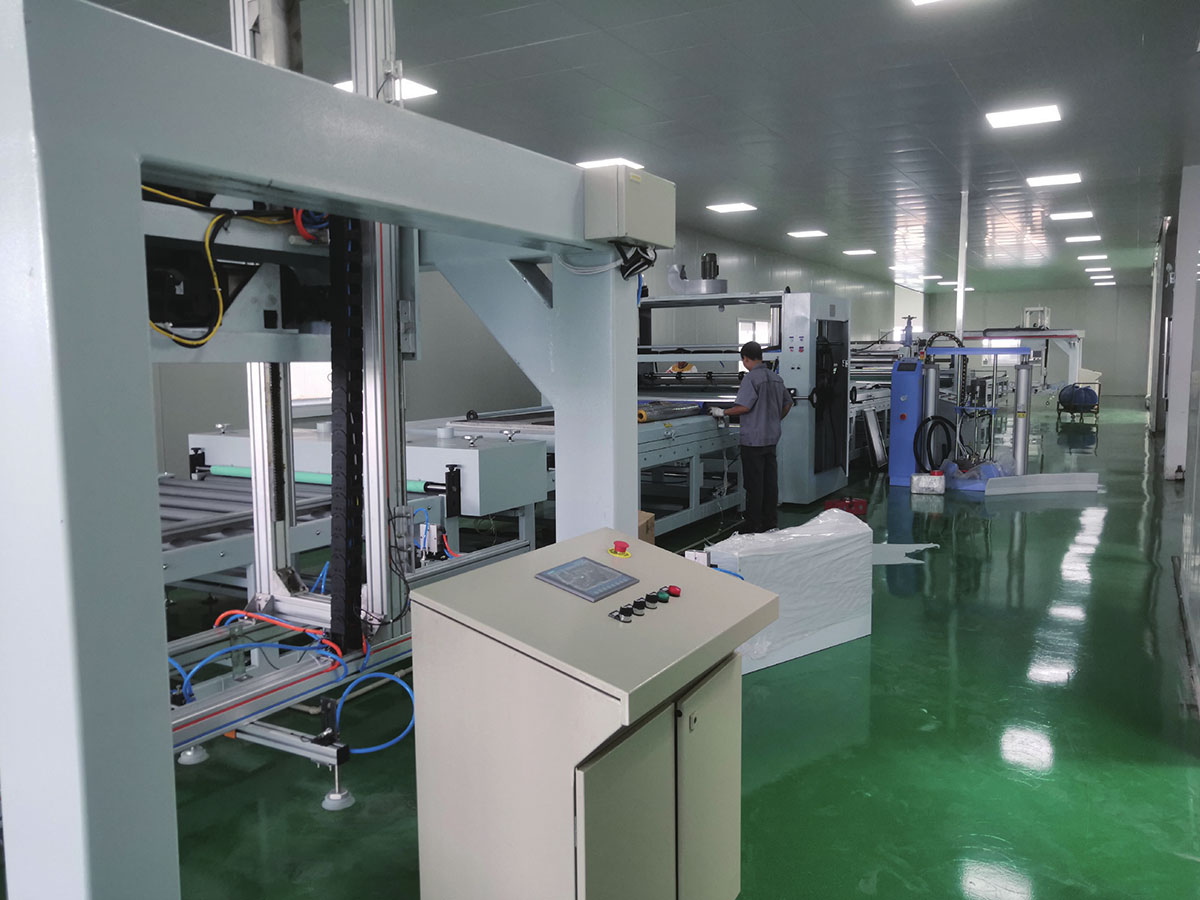
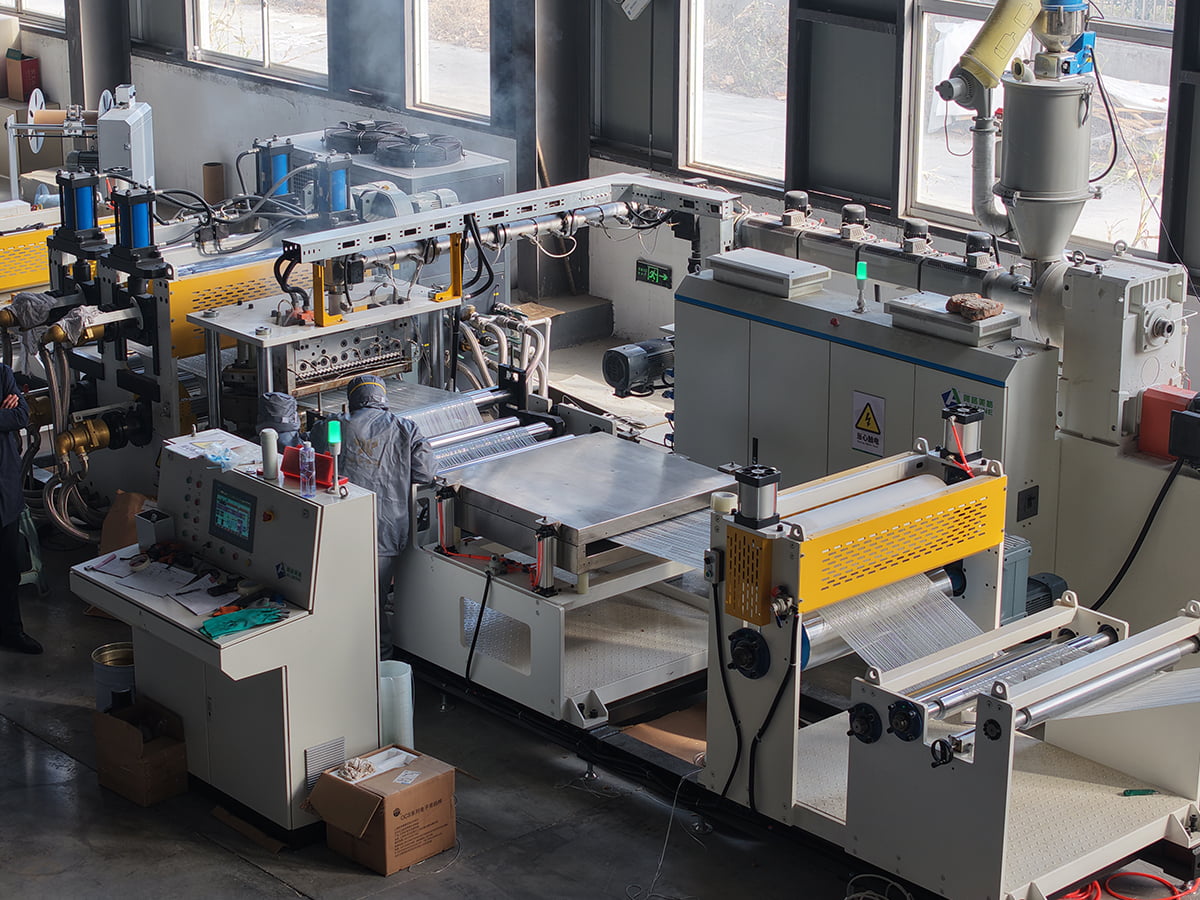
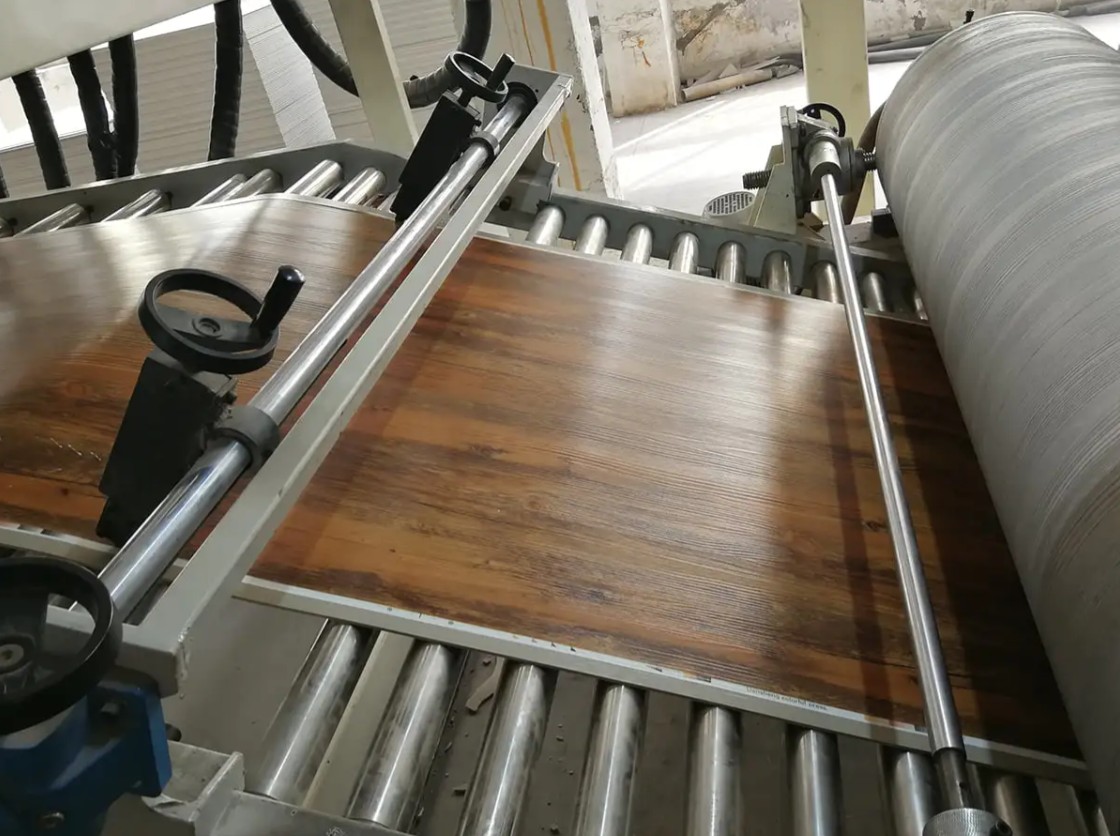
A JiangSu XieCheng Intelligent Equipment Co., Ltd., amelynek székhelye a Jiangsu állambeli Huai'an Jinhu gazdaságfejlesztési övezetében található, fémtekercses bevonó- és nyomtatósorokat, előkezelő tisztítósorokat, PUR- és fólia lamináló sorokat, valamint kombinált hengeres és permetező bevonatsorokat épít. Gépi háttere 2004-ig nyúlik vissza, amikor az előd cég alumínium kompozit panel lamináló gépeket és színes bevonatsorokat kezdett gyártani. Jelenleg a Jiangsu Aludeco New Materials teljes tulajdonú gépipari leányvállalataként működik, és A2-es tűzmagos tekercset, előre bevont alumíniumtekercset és polimer kötőfóliát is szállít, így mérnökei a gép mindkét oldaláról látják a bevonatos tekercset.
A tágabb ALMINE csoporton belül az A2-es tűzállóságú alumínium kompozit panelek és gyártóberendezések tartományi mérnöki technológiai kutatóközpontjaként ismerik el a műveletet, és AA fokozatú minőségi hitelminősítéssel rendelkezik. Az A2-es minőségű alumínium kompozit panelcsalád a Jiangsu-sziget első számú főbb berendezés- és kulcselem-készlete volt. A szélesebb választék a fémkompozit panelsorokat, az SPC padlóburkolatokat, a PVC és PU bőr bevonatsorokat, a CFRT kompozit vonalakat és a nem szabványos testreszabott berendezéseket foglalja magában, amelyeket szállítás után távoli támogatás, helyszíni szerviz és pótalkatrészek támogatnak.
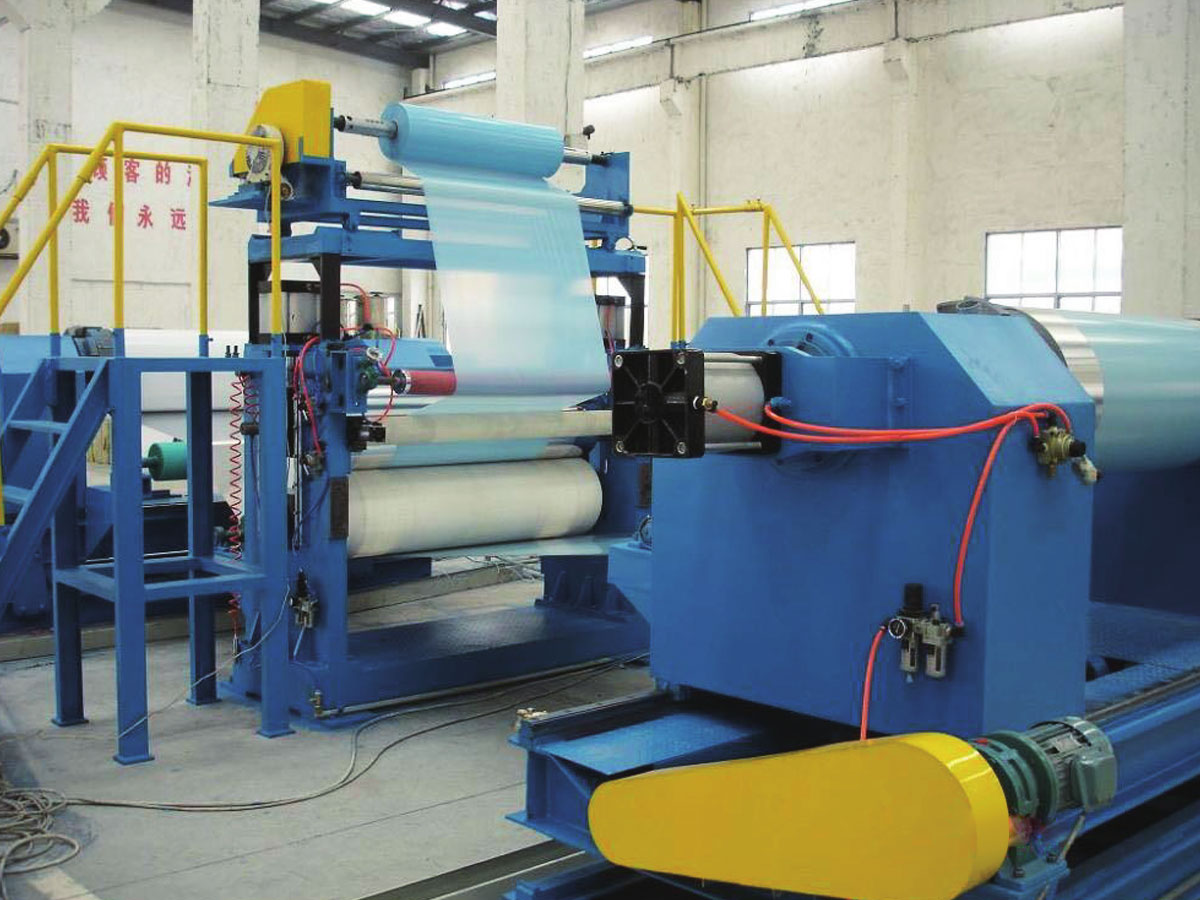
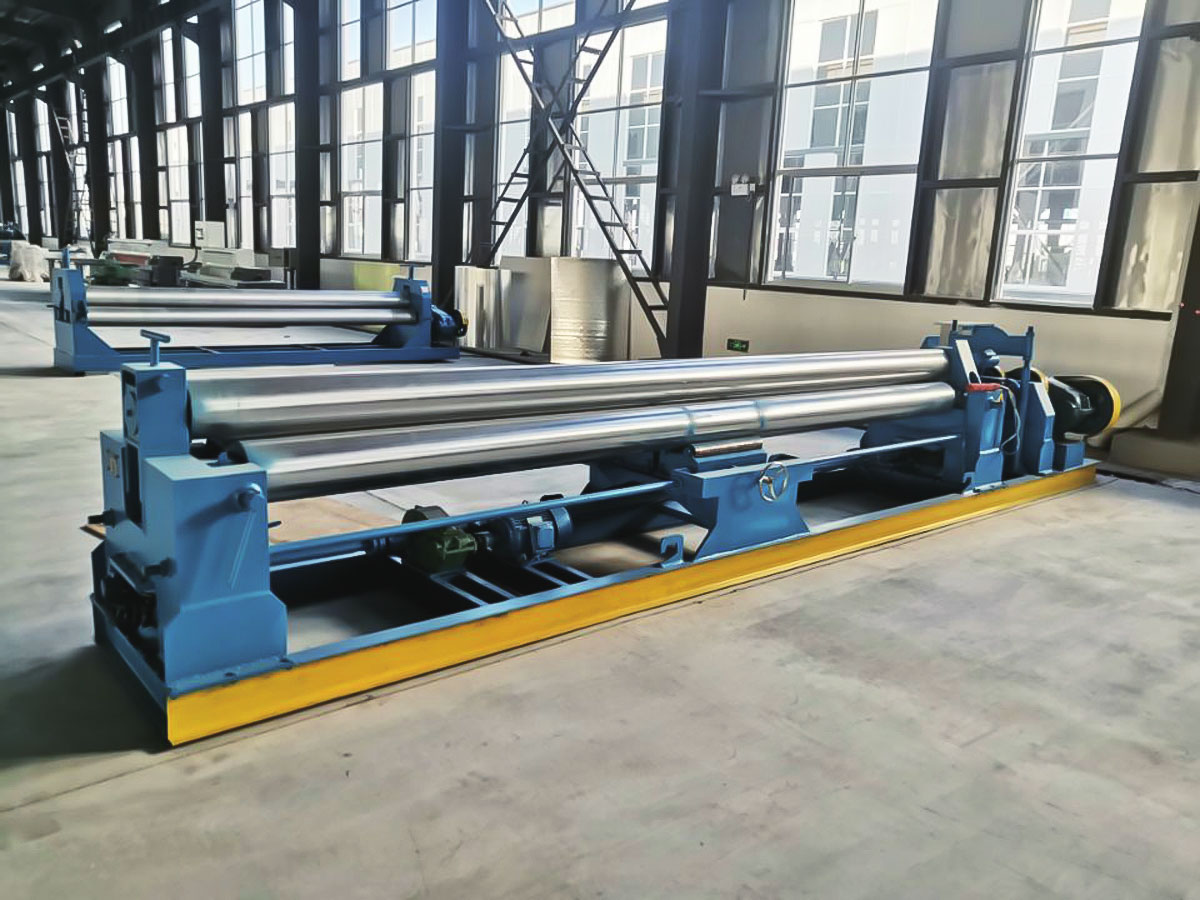
 Alumínium/acél tekercs bevonat és nyomósor Berendezés-tartozékok Termék megtekintése →
Az ajánlatok összehasonlításakor helyezze el a fenti specifikációs listát az ajánlott berendezések mellé, és kérdezze meg, hogyan ellenőrzik a gyárban a fém csúcshőmérsékletét és a filmtűrést a szállítás előtt. Ez a beszélgetés általában elválasztja a komoly építőket a katalógus-eladóktól. A mérnöki csapat elérhető a kapcsolati oldal hogy megvitassák a szalagszélességet, a bevonat kémiáját és a célteljesítményt egy adott projekthez.
Az alumínium tekercs bevonása minden üzemben ugyanazt a fegyelmet jutalmazza: folyamatos működés az alakítás előtt, a szalagok tisztaságának szigorú ellenőrzése, a filmadagolás és a térhálósodás. Egy árban vásárolt vonal önmagában az átállási idő, a színproblémák és az élkorrózió két-három évvel később mutatkozik meg gyengeségein.
Helyezze ezt a három változót, és a többi következik. A szín megtartja a hajlítást, az éleket utoljára vágja, és a tekercs úgy hagyja el a vonalat, ahogyan azt a specifikáció ígérte, mire eléri a homlokzatot.