
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

A hengerelt alumínium tekercs, amely két százalék nehéz a fej végén és egy százalék könnyű a faroknál, sokkal többe kerül, mint egy visszautasított tekercs. A bevonógép elkezdi követni a vonalsebességet, hogy megtartsa a kikeményedést, a sütő elsodródik, és az ugyanazon tekercs ellentétes végéről levágott panelek látható színkülönbséggel rendelkeznek, amit senki sem tud elmagyarázni a vásárlónak. Az alumínium hengerművek meghatározzák azt a szelvényt, síkságot, hajlásszöget és felületi állapotot, amelyet minden későbbi gép örököl, ezért a tekercs minősége gyártási kérdés, nem pedig beszerzési részlet.
Először is a következtetés: a hengermű egy vastagságcsökkentő gép, de amit a vevő valójában vásárol, az ismételhetőség. Az a malom, amely minden tekercsnél szigorú tűréseket tart, lehetővé teszi, hogy a bevonat vagy a kompozit sor egy rögzített receptúra szerint működjön. Egy malom, amely nem változtat minden műszakot kézi korrekciós gyakorlattá. A következő oldalak elmagyarázzák, hogy miben különbözik a meleg-, hideg- és fóliahengerlés, mely tekercsparaméterek tartoznak a vásárlási specifikációhoz, és hogyan terjednek ezek a paraméterek a bevonatoláson, lamináláson és panelkikészítésen keresztül.
Mit változtat meg valójában egy alumínium hengermű
A hengermű egy vagy több hengerpár között vezeti át a fémet. Minden egyes lépés csökkenti a vastagságot, és ezzel egyidejűleg átírja a szemcseszerkezetet, a temperálást, a síkságot és a felületi textúrát. A meleghengerlés egy öntött födémből indul durván 300-500 Celsius fokon, és a tuskót egy átviteli mérőeszközhöz juttatja. A hideghengerlés, általában fordító- vagy tandemmalmon, biztosítja a végső vastagságot a megrendelő által megrendelt mechanikai tulajdonságokkal együtt. A fóliahengerlés halmozott tekercseket használ a mikronban mért vastagság eléréséhez, ahol a felület minősége többet jelent, mint a szilárdság.
Az egy menetben eltávolított bejövő vastagság aránya
A sávok azt mutatják, hogy a bejövő vastagság mekkora része tűnik el egyetlen menetben minden szakaszban, és a különbségek megmagyarázzák, hogy a későbbi vevőknek miért kell a melegen hengerelt és a hidegen hengerelt tekercset különböző anyagként kezelniük, nem pedig ugyanazon anyag különböző méreteit. A meleghengerlés nagy abszolút mennyiségű fémet távolít el menetenként, de olyan felületet hagy, amelyen még mindig van vízkő, gördülési nyomok és észrevehetően szélesebb nyomtáv. A hideghengerlés abszolút értékben kevesebb fémet távolít el menetenként, de ez az a szakasz, ahol ténylegesen létrejön a mérőtűrés és a síkság, ezért a hidegen hengerelt tekercs a bevonat- és laminálósorok szokásos alapanyaga. A fóliahengerlés a legnagyobb százalékos csökkenést eredményezi, de csak azért, mert a szalag már vékony, és a tekercsköteg szorosan megtámasztja mindkét oldalán. Ha egy specifikáció egyszerűen hidegen hengerelt, anélkül, hogy megnevezné a tűrésosztályt, a malom bárhová szállíthatja a széles sávon belül, és a bevonatsor csendesen elnyeli a különbséget a selejtezés és az utómunkálatok révén.
A tekercs paraméterei, amelyek meghatározzák a downstream hozamot
Hat szám okozza a legtöbb kárt, amikor sodródik. Az alábbi táblázat azokat az értékeket sorolja fel, amelyeket egy jól szabályozott malom általában el tud tartani, valamint azokat a tüneteket, amelyek a gyártási padlón jelentkeznek, amikor a sávon kívülre kerülnek.
| Paraméter | Gyakorlati cél | Lefelé irányuló tünet, amikor sodródik |
|---|---|---|
| Mérőtűrés | A névleges érték 1 százalékán belül a tekercsen keresztül | A bevonat tömege és kikeményedési eltolása, a vonalsebesség tekercsenként állítható |
| Koronát | A szalagszélesség 1 százaléka alatt | Csíkkövetési hibák, egyenetlen laminálási nyomás, élhullám |
| Laposság | 10 I egységen belül | Ráncok az akkumulátoron, karcolások a vezetőhengereken |
| Camber | 3 mm alatt 2 m hosszon | Átlós sodródás a vonalon, rossz regisztráció a nyomtatott felületeken |
| Felületi maradék | 20 mg alatti olaj négyzetméterenként | Tapadás elvesztése, kikeményedés után hólyagosodás, bevonat leszedés |
| A tekercs belső átmérője és súlya | Illessze a letekercselőhöz és a tüskéhez | Visszatekerés megáll, teleszkópos, nem biztonságos kezelés |
Mérési eltérés egy tíz tekercs gördülési kampány során
A két vonal tíz tekercses kampány során követi a mérőeltérést, és a görbék alakja többet számít, mint bármely egyetlen leolvasás. A felső vonal egy malmot jelképez, amely hosszú hadjáratokat fut le a tekercsváltások között, így az eltérés a tűréshatáron belül kezdődik, majd folyamatosan emelkedik, ahogy a munkahengerek kopnak és a termikus korona felhalmozódik. Az alsó sor egy olyan malomhoz tartozik, amely gyakrabban cseréli a tekercset, ami egyenletesen tartja az eltérést, és azt jelenti, hogy a vásárló nagyjából ugyanazt a terméket kapja a tízes tekercsben, mint az elsőben. Egy bevonósor nem tudja megmondani a különbséget e két malom között egyetlen mintából, mert mindkettő áteshet a bejövő ellenőrzésen a kampány első tekercsén. A különbség csak a selejt arányában válik láthatóvá egy hónap alatt, ezért a beérkező ellenőrzés során több, ugyanabból a kampányból származó tekercs fejéből, közepéből és farkából kell mintát venni, nem pedig egy tekercset alaposan megvizsgálni.
Ahol a hengerelt tekercs belép a bevonó- és laminálósorba
A legtöbb építészeti és közlekedési alkalmazásban a hengerelt tekercs nem a késztermék. Először egy bevonatsoron megy keresztül: lúgos tisztítás, konverziós bevonat, alapozó, majd kemencében kikeményített fedőlakk, opcionális nyomtatással vagy fólias laminálással a visszahúzás előtt. Ezen lépések mindegyike reagál a malom által szállított fémfelületre, ezért a gyakorlati ok az előkezelést olyan körültekintően előírja egy modern bevonatberendezésen.
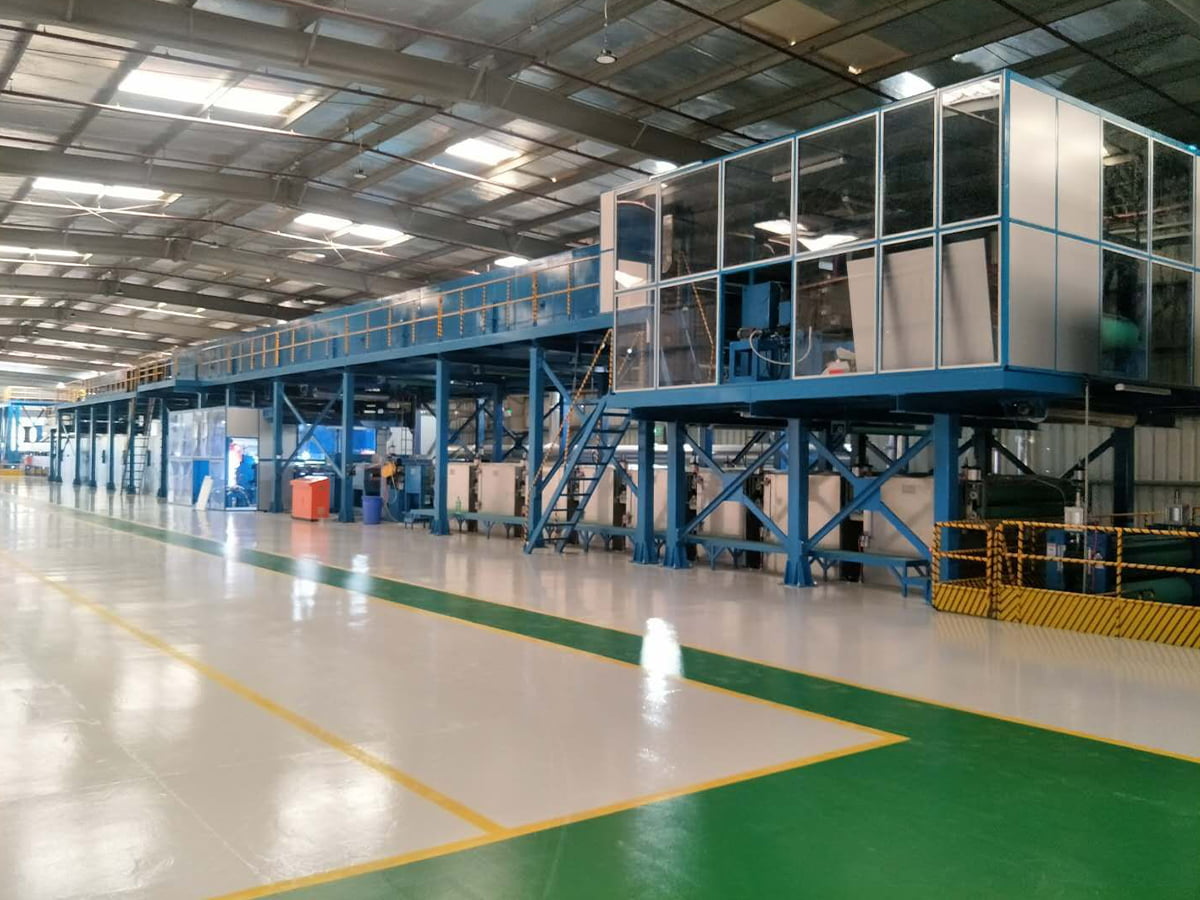
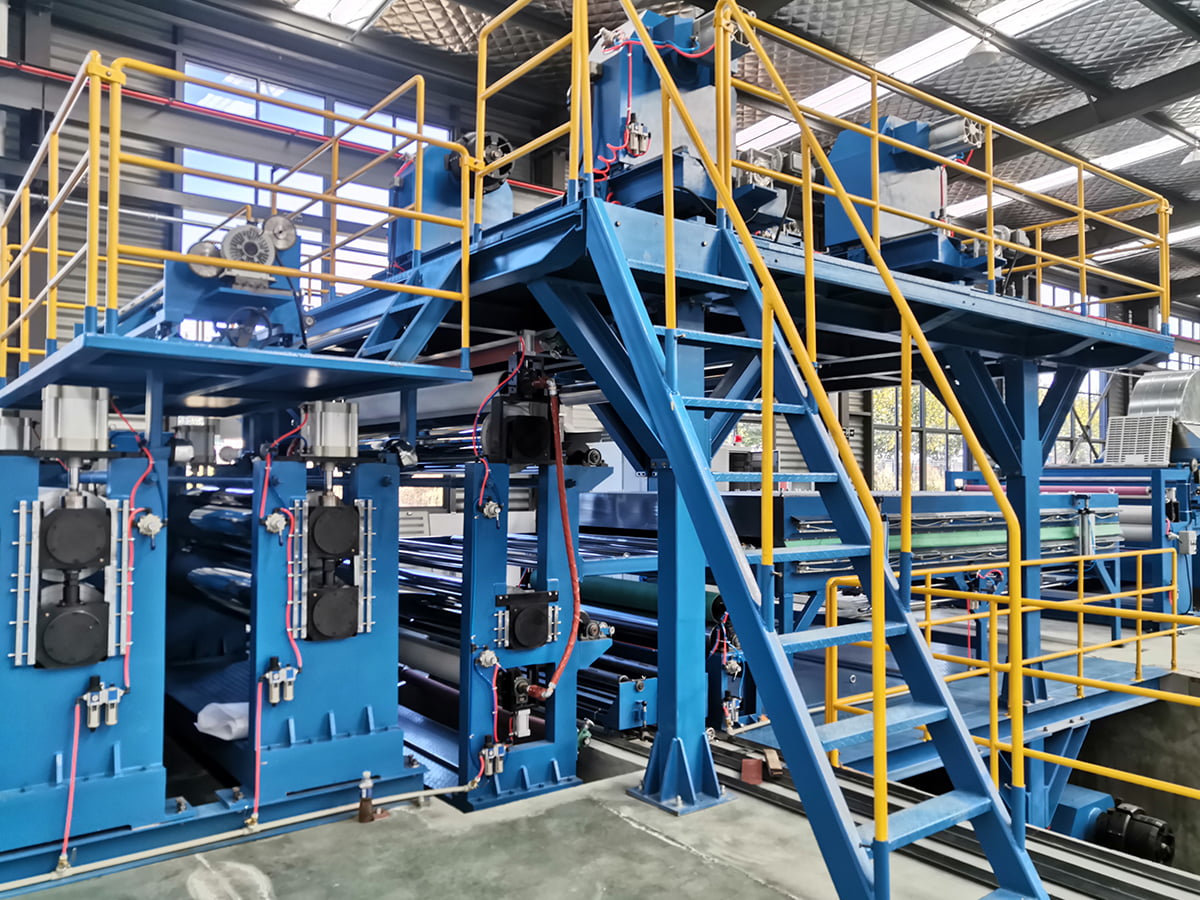
 Alumínium/acél tekercs bevonat és nyomósor Berendezés-tartozékok Termék megtekintése →
A hengerlési olajmaradék, amelyet egy malom teljesen elfogadhatónak tart a sajtoláshoz, a tekercs festésének pillanatában tapadási kockázatot jelent. Az emulzió áthordása, az oxidfoltok és az inkonzisztens érdesség mind nedvesedési hibákként mutatkoznak meg, amelyeket egy jó tisztítórész egy ideig el tud rejteni, majd a vonalsebesség növekedésével egyáltalán nem. Ez az oka annak, hogy a bevonatsor specifikációi általában az előkezelés kémiáját és a tekercs bejövő felületének tisztaságát egyaránt felhívják, mivel a zsinór nem tudja kompenzálni azt a felületet, amelyet soha nem tisztít meg teljesen.
A bevonatsoron a leállások tekercsekkel kapcsolatos okai
Az oszlopdiagram rangsorolja a tekercsbevonat-vonal leállásának vagy lelassulásának okait, csak olyan okok alapján, amelyek a bejövő tekercsre vezethetők vissza, nem pedig magára a vezetékre. Az élsérülés a legnagyobb tényező, mivel a tekercsélek a keresztmetszet legvékonyabb részét képezik, és a legkönnyebben horpadnak be a kezelés és a szállítás során. A mérőműszer variációja a második: minden új tekercs eltérő átlaggal új sebességet és sütő alapértéket kényszerít ki, és az átmeneti tekercsek általában selejtként végzik. A felületi maradék a harmadik helyen áll, és a csoport legmegtévesztőbbje, mivel a tekercs tisztának tűnik a padlón, és a hiba csak a kikeményedés vagy a kész panel meghajlítása után jelentkezik. A dőlés és a burkolat együttesen az incidensek nagyjából egynegyedét teszik ki, és mindkettő szállítási, tárolási és kezelési probléma éppolyan, mint gördülő probléma.
A bevonatos tekercstől a kész kompozit panelig
A tekercs festése után egy kompozit panelsor laminálja azt egy maghoz, és előállítja a homlokzatokon, jelzéseken, szállítási belső tereken és burkolati rendszereken használt síklapot. Az olyan tűzálló termékek, mint az A2 és B1 panelek ásványi anyagokkal töltött magot és ellenőrzött ragasztóréteget igényelnek, és a vonalnak egyszerre kell tartania a vastagságot és a kötési szilárdságot a gyártási sebességnél. A hengermű hozzájárulása ebben a szakaszban közvetett lesz, de látható marad: az egyenletesség határozza meg, hogy mindkét héj azonos feszültséggel laminálódik-e, a síkság pedig azt, hogy a kész panel lapos-e még a hűtési szakasz után. Ha mérlegelhető felszerelési lehetőségeket keres, ezt az útmutatót tovább hogyan válasszunk egy nagy teljesítményű fém kompozit panel gyártósort elmagyarázza a vonalszintű kompromisszumokat, amelyek a tekercs minőségén múlnak.
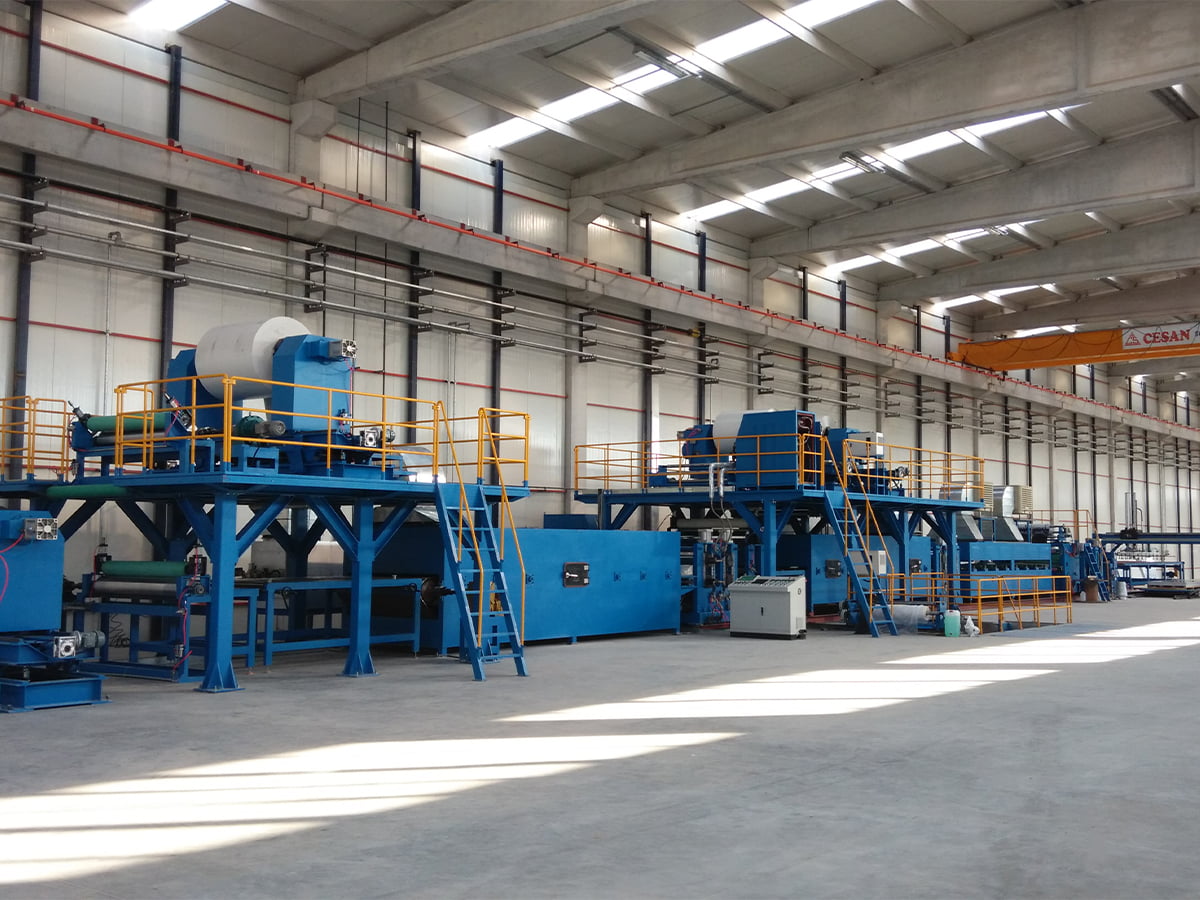
 A2 fém kompozit panel gyártósor 2012-ben önállóan fejlesztettük ki az A2 Metal Composite Panel Production Line-t, egy második generációs folyamatos laminálósort, amelyet kifejezetten Cl... Termék megtekintése →
Az ezeken a vonalakon szerzett gyakorlati tapasztalatok újra és újra ugyanazt a következtetést vonják le: azok a vevők, akik a sor üzembe helyezése előtt rögzítik a tekercs tűréshatárát, az első évüket a hozam javításával töltik, míg azok a vásárlók, akik a tekercset áruként kezelik, tűzoltásra fordítják. Olcsóbb visszautasítani a tekercset az áruk befelé, mint a kész panelt a homlokzaton.
A tekercsforrások összehasonlítása az aláírás előtt
A legtöbb gyártó több forrásból vásárol, és a profilok különböznek egymástól, amelyek csak gyártási nyomás alatt jelennek meg.
A tekercsforrás profilja öt vásárlási kritériumon belül
A radardiagram két elterjedt tekercsforrást hasonlít össze az öt kritérium alapján, amelyek a legfontosabbak a bevonat- vagy laminálási vonalnál, a külső gyűrű pedig a kategória legjobb teljesítményét jelenti. A sötétebb forma egy integrált malom, amely egy telephelyről önt, hengerel és szállít, és a nyomtávszabályozásban is erősen teljesít, mivel a hengerlési ütemezést és a kohászatot egyetlen csapat irányítja. A könnyebb forma egy kereskedő vagy szolgáltató központ, amely a tekercset a szabadpiacon vásárolja és továbbadja, és profilja természetesen gyengébb a szelvényszabályozásban és a síkságban, mert nincs befolyása a gördülő menet ütemére. A szállítási konzisztencia az az egyetlen tengely, amelyen a kereskedő össze tudja hozni vagy meg tudja győzni a malmot, mivel a szolgáltató központok gyakran tartanak készletet, és gyorsabban tud szállítani egyetlen tekercset, mint egy malom egy kampány ütemezését. A gyakorlati olvasat egyértelmű: a kereskedők a kis példányszámokat és a sürgős cseretekercseket alkalmazzák, míg a tűzálló homlokzatok, nyomtatott felületek és szerkezeti panelek általában indokolják a tekercs magasabb árát dokumentált gördülési előzményekkel.
- Kérje a tekercs tanúsítványát a hőszámmal, az ötvözettel, a temperálással és a megadott mérőtűrési sávval.
- Egy tekercs alapos tesztelése helyett vegyen mintát legalább két, ugyanabból a kampányból származó tekercs fejéből, közepéből és végéből.
- Kérdezd meg, mennyi ideig tart a kampány a dobásváltások között, mert ez az egyetlen válasz előrejelzi a mérőszám eltolódását.
- Az első szállítás előtt ellenőrizze a tekercs belső átmérőjét, súlyát és a szem irányát a letekercselőhöz képest.
- Ellenőrizze a dőlésszöget egyenes éllel a padlón, ne a gépen, hogy a kezelési sérülések ne takarják el.
Építse a specifikációt a saját vonalára, ne a malomra
A hengerelt alumíniummal kapcsolatos legtöbb vita a hengermű kényelmét szolgáló specifikációkból ered, nem pedig a befejező vonal valóságából. Az általános gyártónak megfelelő toleranciasáv nem felel meg a fix bevonatreceptet állandó sebességgel futtató vonalnak, és a résért mindig a folyamat végén kell fizetni. Ennek a fordítottja is igaz, mivel a méret és a síkság túlzott megadása egy kis darabokra vágott terméken egyszerűen megnöveli a költségeket a hozam növelése nélkül.
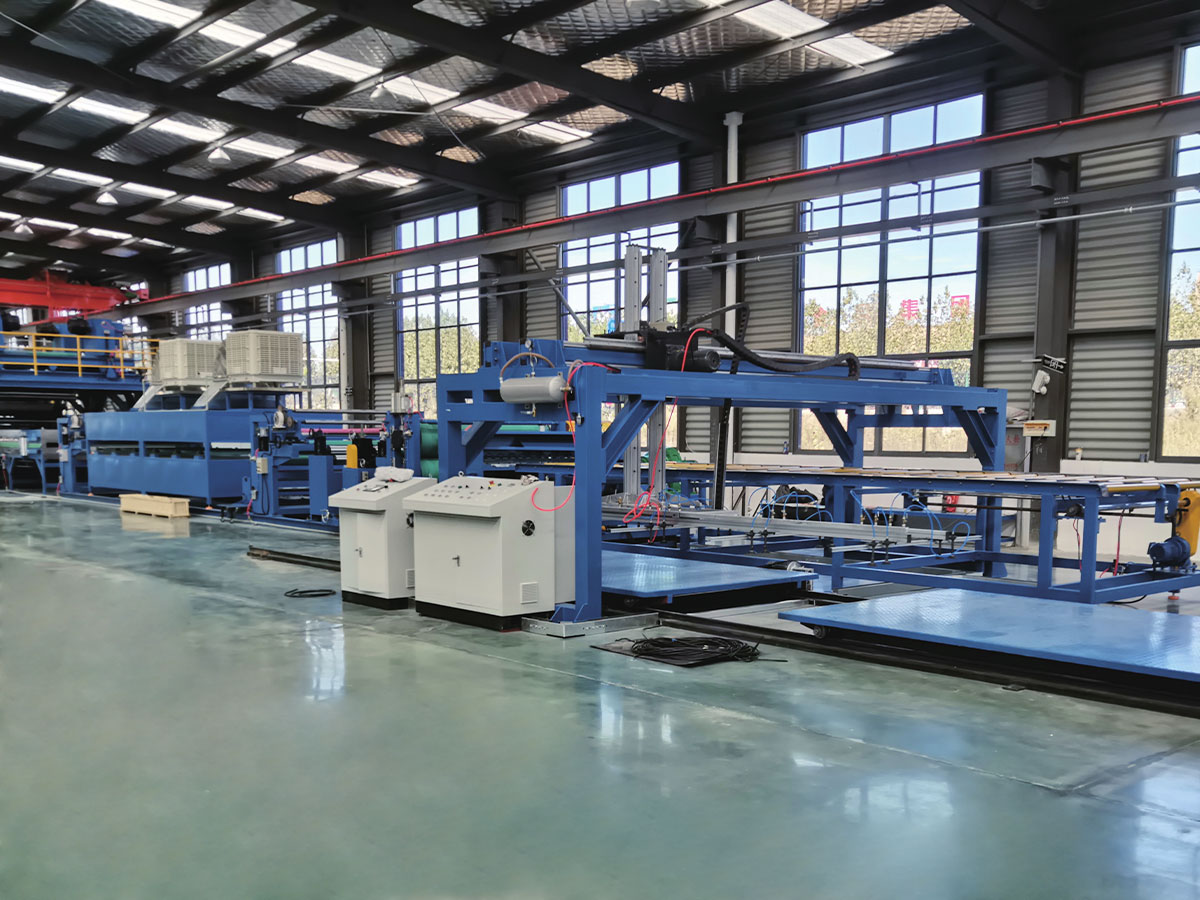
 Tekercs újrahengerlő gyártósor Termékbemutató: A tekercsanyagok utófeldolgozása és kikészítése fontos láncszem a termékminőség biztosításához. Az újratekercselő sor gyártósor egy speciális... Termék megtekintése →
Érdemes megtervezni a tökéletlen tekercset is, nem pedig azt feltételezni. Ahol rendszeresen érkezik beérkező anyag tekercskészlettel, teleszkópos vagy instabil burkolattal, ott általában olcsóbb egy újrahengerlési lépés, amely helyreállítja a feszültségprofilt, mint a kész panelek selejtezése vagy a bevonósor csökkentett sebességű futtatása egy teljes műszakon keresztül. Ugyanez a logika vonatkozik az élek állapotára is: egy online vágó- és élleválasztó állomás megmentheti az egyébként leminősített anyagokat, feltéve, hogy a hiba konzisztens, nem pedig véletlenszerű.
A minta, amely minden anyagon, amivel dolgozunk, ez. A gördülési minőség határozza meg a hozam felső határát, a berendezés minősége határozza meg, hogy ténylegesen milyen közel van ehhez a plafonhoz, és a kettőt együtt kell megadni. Ha új bevonatot vagy kompozit vezetéket illeszt a már meglévő tekercskészlethez, vagy fordítva, beszéljen mérnökeinkkel a beszerzési megrendelés kibocsátása előtt, mert a tűréshibák kijavításának legolcsóbb pillanata az acél vagy alumínium darabolása előtt.