
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Az alumínium tekercs feldolgozása ritkán hibázik drámai módon. Elsodródás miatt tönkremegy: a fedőréteg két mikronnal kúszik a cél fölé, a sütő négy fokot veszít a tekercsek között, az akkumulátor lemerül, amikor a vezeték percenként 45 méteres sebességgel halad át, és hat héttel később a homlokzati panel a helyszínen levál. Maga a folyamat egyetlen folyamatos láncból áll – feltekercselés, összeillesztés, előkezelés, bevonat, keményedés, laminálás, hűtés és visszatekercselés –, és minden láncszemet másodpercben és mikronban mérnek. A gyakorlati szempont elölről: a tekercssor csak annyira megbízható, mint a leglassabb fokozata, a kikeményedési ablaka és a tekercsváltási rutinja. Minden más, a krómmentes előkezeléstől a görgős szintezésig azért létezik, hogy ezt a három dolgot tűréshatáron belül tartsa.
A letekercselőtől az újratekercselőig: Mit takar az alumíniumtekercs-feldolgozás
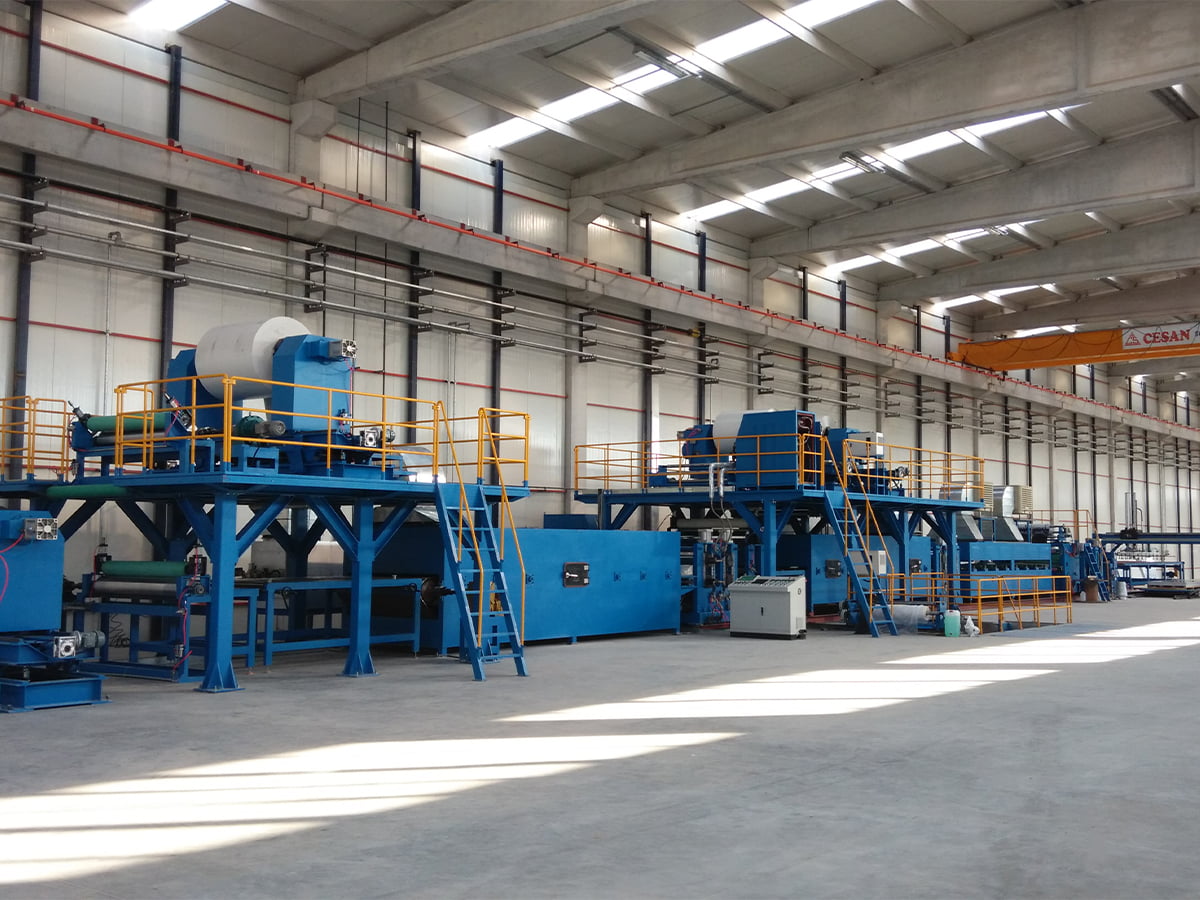
A bevonatsor egy irányba mozgatja a csíkot. A letekercselő kifizeti a tekercset, egy olló levágja a végét, és egy toldó összefűzi az új tekercset a régihez, miközben az akkumulátor elegendő csíkot tárol ahhoz, hogy a zsinór tovább tudjon működni a leállás alatt. A csík ezután előkezelésbe kerül: lúgos tisztítás, fokozatos öblítés és konverziós bevonat, amelyet szabályozott hőmérsékleten alkalmaznak, majd egy szárítószekrény következik, amelynek el kell távolítania minden nedvességnyomot, mielőtt az alapozóhenger hozzáérne a felülethez.
Ez az első szakasz tiszteletet érdemel, mert helyrehozhatatlan. Egy mikron maradék gördülőolaj vagy egy rosszul leöblített lúgos film már jóval a befejező bevonat felhordása előtt gyengíti a tapadást, és semmilyen keményedés nem hozza vissza. Azok az építők, akik megkapják ezt a jogot, az előkezelést önálló gépként kezelik, saját meghajtókkal, vegyszeradagolással és ellenőrző pontokkal, nem pedig a bevonógép bemenetére csavarozott tartozékként.
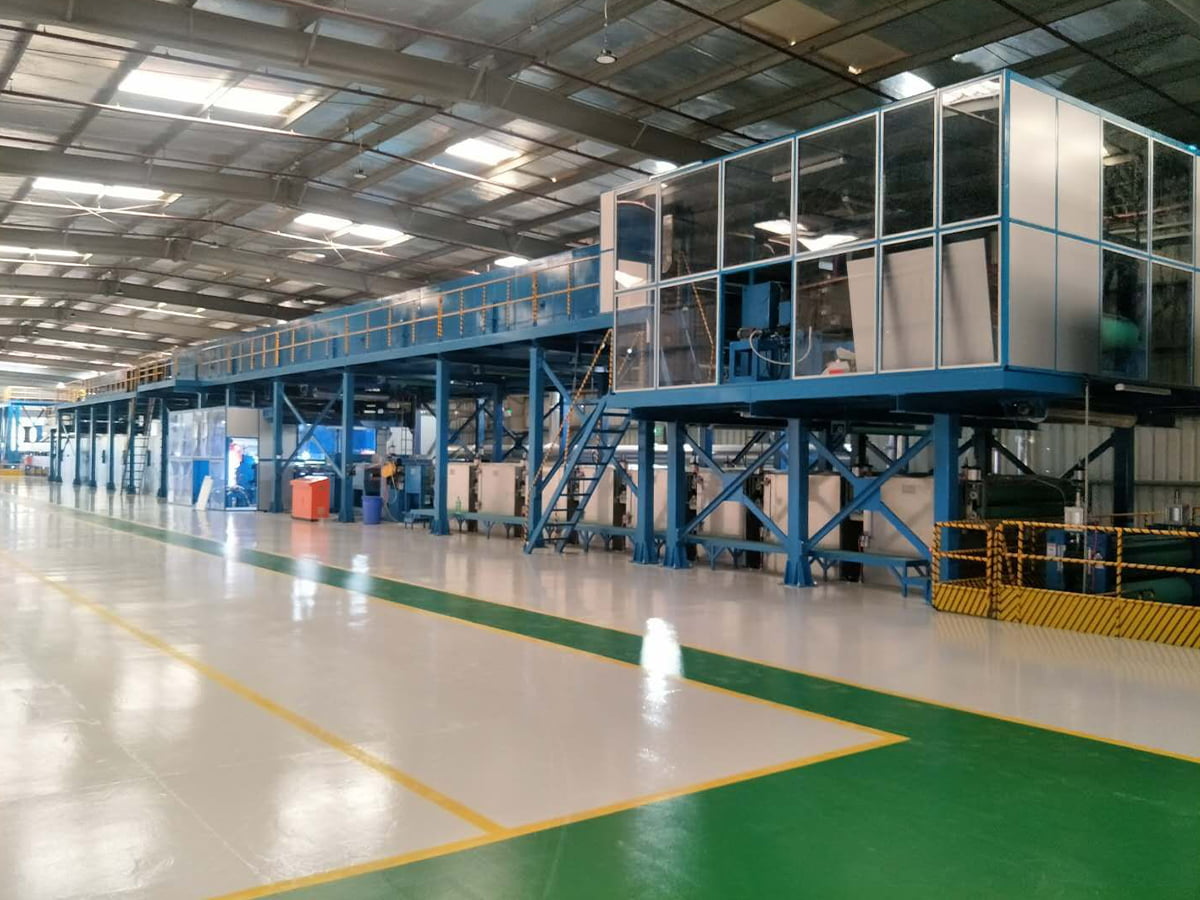
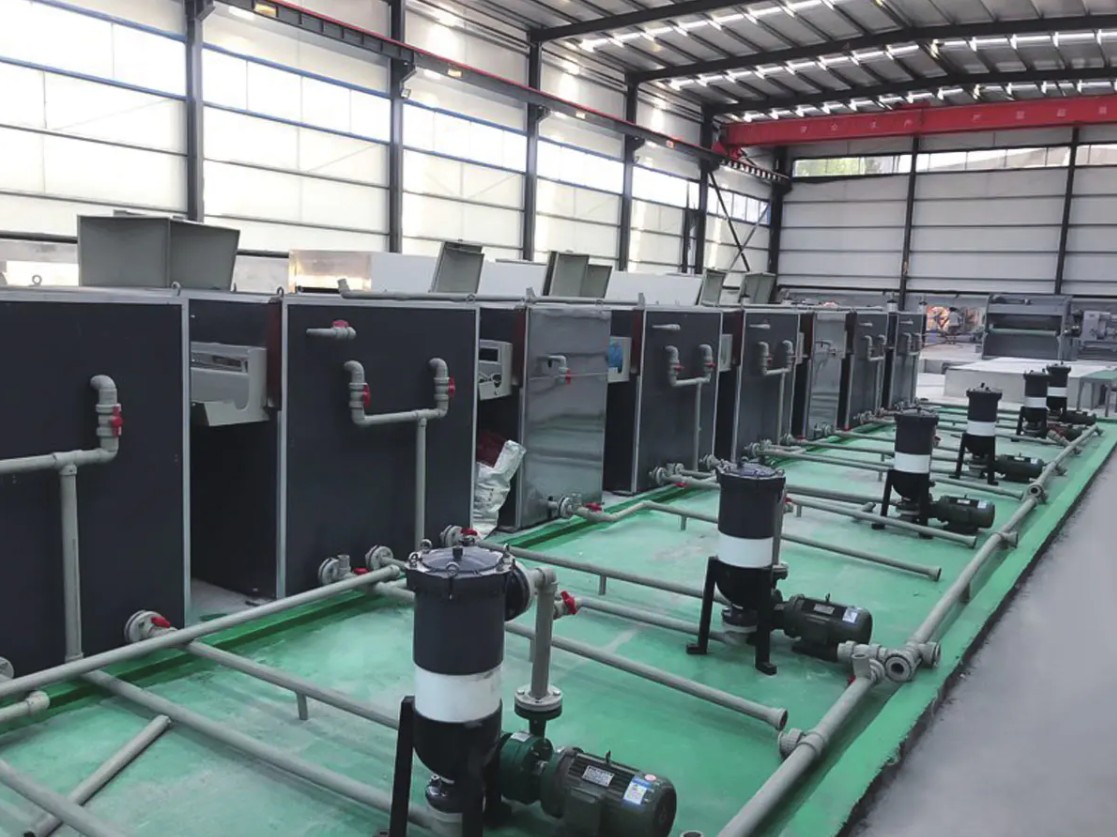
 Előkezelés tisztító vonal A fémfelületek tisztasága és a kémiai átalakító bevonatok minősége közvetlenül meghatározza a korrózióállóságot, a festék tapadását és a végtermék minőségét... Termék megtekintése →
Bevonás és kikeményedés után a csíkot védő- vagy dekoratív fóliával lehet laminálni, dombornyomni a textúra érdekében, lehűteni és szabályozott feszültség mellett visszatekerni. A feszültségszabályozás fontosabb, mint azt a legtöbb vásárló elvárja: a túl szorosan tekercselt tekercs nyomokat nyom, amelyek csak hajlítás után jelennek meg, és egy túl laza teleszkóp szállítás közben.
A vonalsebesség a valós kapacitást állítja be, nem a motor besorolását
A tekercsvonal minden szakaszának megvan a saját sebességhatára, és a leglassabb dönti el, hogy valójában mit szállít. Az alábbi táblázat a gyakorlati maximum hat fokozatot hasonlítja össze egy középkategóriás alumínium tekercs bevonatsoron.
Ezek a számok nem marketing adatok; ezek azok a sebességek, amelyeknél minden szakasz még eladható felületet eredményez. A fedőbevonat állomás 42 méter/perc sebességgel zárja le a vonalat, mivel a fólia felépítéséhez és az oldószer eltávolításához is időre van szükség, és ezen a ponton túlhaladva narancshéjas textúra és száradási szélhibák keletkeznek. A 48 méter/perc sebességű alapozó és a 36 méter/perc sebességű lamináló csak akkor számít, ha mindkettő egyszerre fut, ez pontosan így van a kombinált bevonat- és laminálósoron. A 60 méter/perc sebességgel megjelölt gép tehát 36 méter/perc sebességű sor, ha a terméke fóliás laminálásra szorul, és közelebb 25 méter/perc, ha a lap szintezést is tartalmazza. Éppen ezért minden kapacitásszámnak magával kell vinnie a termék receptjét: ugyanaz a hardver három különböző kimenetet ad le. Azok a vásárlók, akik két árajánlatot hasonlítanak össze egyetlen sebességszámon, nem ugyanazt hasonlítják össze.
 Alumínium/acél tekercs bevonat és nyomósor Berendezés-tartozékok Termék megtekintése →
Ha közelebbről meg szeretné tekinteni, hogy ezek a kompromisszumok hogyan váltanak át kereskedelmi eredményeket, olvassa el a A fémtekercses bevonósor gyártási előnyei .
A gyógyulási ablak: ahol a legtöbb tapadási probléma kezdődik
A kikeményedés a csíkon mért idő és hőmérséklet összefüggés, nem a levegőben. Az alábbi profil azt mutatja, hogy mi történik egy ötzónás sütőben, amelyet egy hűtőszakasz követ.
A görbe meredeken kúszik át az első két zónán, a harmadik és az ötödik zóna között nagyjából 226-232 Celsius fokon ellaposodik, majd a hűtési szakaszban leesik. Ez a fennsík nem javaslat. A poliészter és PVDF bevonatoknak magára a fémre van szükségük, nem pedig a sütő levegőjére, hogy elérjék a fém meghatározott csúcshőmérsékletét, és a legtöbb specifikáció 224 és 232 Celsius fok között van, 20-40 másodperces várakozási idővel. A léghőmérséklet leolvasása a szalag hőmérséklete helyett a leggyakoribb üzembe helyezési hiba, mert a 42 méter/perc sebességgel futó szalag másképpen nyeli el a hőt, mint a 28 fokon futó szalag. Az alul-keményedéssel a fólia puhává válik, a tapadás pedig csekély, míg a túlkötés törékennyé teszi, így a bevonat szűk hajlításnál megreped, pedig a ceruza keménysége kiválónak tűnik. Jegyezze fel ezt a profilt minden tekercsnél, nem egyszer az üzembe helyezéskor.
Valójában mi megy rosszul: Hibaminták a tekercsvonalakon
A bevonatos tekercsre vonatkozó minőségi állítások meglehetősen stabil mintát követnek, és a minta megmondja, hová költse el a műszerköltségvetést.
A tapadásveszteség és a film felépítési eltérése együtt az itt bemutatott állítások felét teszi ki, és mindkettő ugyanarra a két változóra vezethető vissza: az előkezelés minőségére és a kikeményedési ellenőrzésre. A szín és a fényesség eltérése általában tekercscsere után jelentkezik, amikor egy új ötvözettétel, egy másik alapozó tétel vagy egy hidegebb csík néhány egységgel eltolja az árnyalatot. A síkossági panaszok még később, gyakran szintezés vagy a panelek vágása és laminálása után is felszínre kerülnek, így ezek a legdrágább korrigálási kategória. Az él- és illesztési sérülés a legkisebb szelet, de a leggyorsabban javítható, mivel ez inkább mechanikai beállítás, mint kémiai probléma. A hat kategória közül négy műszerekkel – szalaghőmérséklet, filmsúly, színmérés és feszültségnaplózás – védhető a kezelői megítélés helyett. Ez az az érv, amely amellett szól, hogy a mérést inkább a vonal részeként, semmint utólagos gondolatként vegyük.
A vonal hozzáigazítása a termékhez: Standard bevonat az A2-es tűzálló tekercshez képest
Két hasonló árú tekercssor építhető teljesen különböző termékekhez. Az alábbi összehasonlítás hat olyan dimenziót tartalmaz, amelyeket a vásárlók általában egymáshoz képest mérlegelnek.
A radar összehasonlítja a szabványos PE- vagy PVDF-tekercsbevonat-sort egy A2-es tűzállóságú tekercs-kompozit gyártására konfigurált sorral, hat dimenzión 0-tól 10-ig pontozva. A szabványos vonal nyeri a vonalsebességet, a fóliaépítési rugalmasságot és az energiahatékonyságot, mert egyszerűbb kémiát futtat, és gyorsabban módosítja a recepteket. Az A2 konfiguráció nyeri a tűzállóságot és az átállási rugalmasságot, mivel jellemzően egyetlen lépésben egyesíti a tűzálló magot az alumínium burkolattal. Abszolút értékben egyik forma sem jobb; egyszerűen különböző termékeket és különböző piacokat írnak le. Az ajánlattételi szakaszban az számít, hogy a hat tengelyt a saját termékmixedhez kell értékelni, nem pedig egy általános benchmarkhoz, mert a külső burkolatra optimalizált terméksor gyengén illik egy műszakonként színt váltó üzemhez. Ha tűzálló panelek szerepelnek az ütemtervében, tesztelje a tapadási tengelyt a legerősebben kis fóliatömeg mellett, ahol az ásványi anyagokkal töltött rendszerek másképpen viselkednek, mint a sima poliészter.
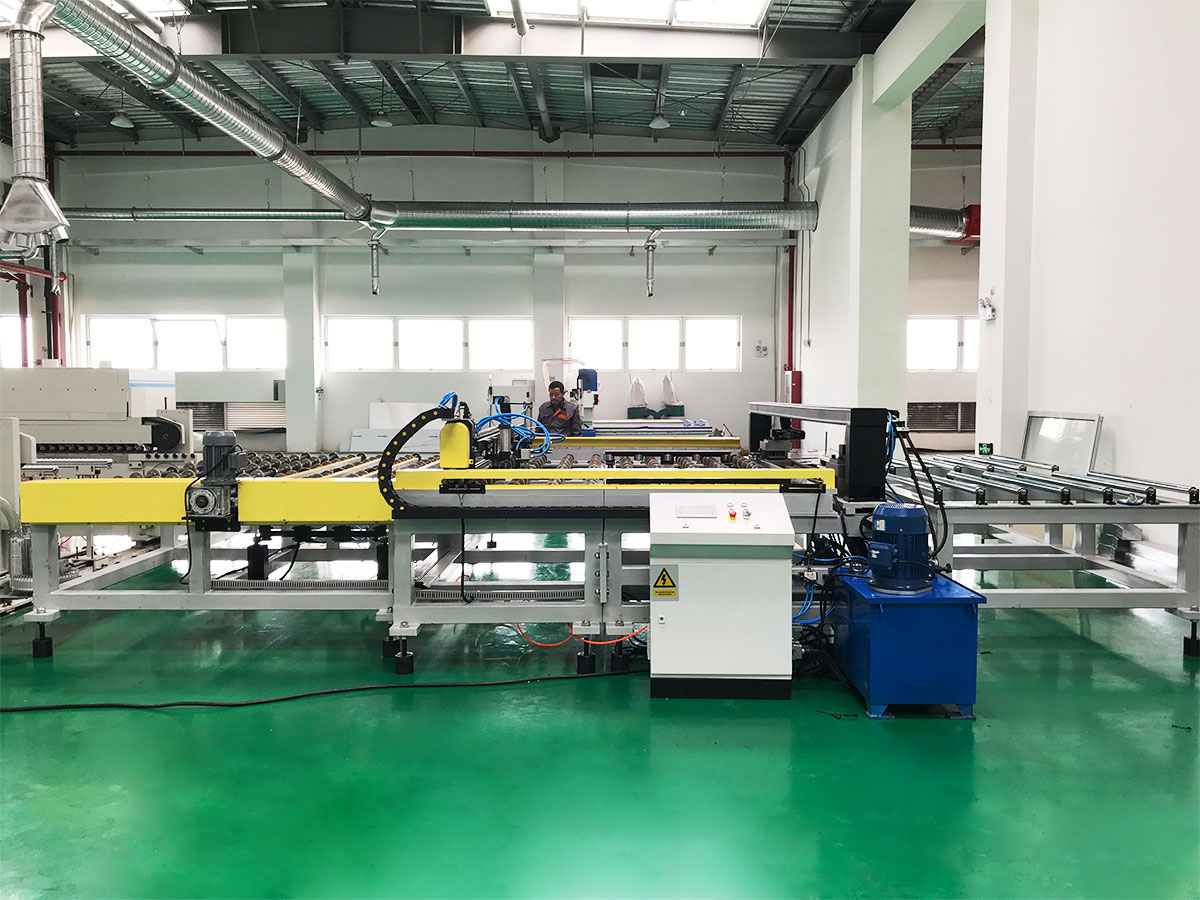
 A2 tekercs gyártósor/A2 ACP kompozit sor Berendezés-tartozékok Termék megtekintése →
Tűrések, amelyeket érdemes a szerződésben rögzíteni
A csak a sebességet és a tekercsszélességet felsoroló idézet nyitva hagyja a drága változókat. Az alábbi táblázat bemutatja azokat a paramétereket, amelyeket érdemes beírni, mint ellenőrzött elfogadási feltételeket, az egyes ellenőrzési módszerekkel együtt.
| Paraméter | Praktikus zenekar | Miért számít | Hogyan ellenőrizhető |
|---|---|---|---|
| Bevonófólia felépítése | Cél plusz-mínusz 2 mikron | Beállítja a fényességet, a színt és a garanciális élettartamot | Csík súlyteszt vagy XRF |
| Fém csúcshőmérséklet | 224-232 Celsius fok | Az alulkötés gyengíti a tapadást, a túlkötés pedig rideggé teszi a filmet | Hőcímkés csík minden tekercsen |
| Vonal sebesség stability | A beállított sebesség 3 százalékán belül | A sebességváltozások eltolják a fólia felépítését és tartózkodási idejét | Hajtás trendnapló 8 órán keresztül |
| Kiegyenlítés után csíksimaság | 0-3 I-egység | A hullámosság csak hajlítás és laminálás után jelenik meg | Egyenes él lapos tányéron |
| Összekötő ciklusidő | 45-90 másodperc teljes sebességgel | Meghatározza a selejt hosszát és az akkumulátor térfogatát | Időzített futás az átvétel során |
Bármi, ami nem szerepel itt, továbbra is alkuképes, de sokkal könnyebb tárgyalni az első tekercs menete előtt.
Rövid előrendelési ellenőrzőlista
Használja az alábbi listát szűrőként, mielőtt bármely szállítót listázna, legyen szó bevonatsorról, összetett sorról vagy egyetlen kapcsolódó gépről.
- Küldjön valódi tekercsmintákat, beleértve a futtatni kívánt ötvözetet és temperálást, nem csak a malom tanúsítványait.
- Kérjen rögzített szalaghőmérséklet-profilt három sorsebességgel, ne egy.
- Erősítse meg a receptváltás idejét a két leggyakoribb terméke között.
- Szállítás előtt állapodjon meg a fólia felépítésére, tapadására és színére vonatkozó átvételi módban.
- Ellenőrizze, hogy mely pótalkatrészeket tárolják helyben, és hogyan biztosítják a távoli támogatást.
- Ellenőrizze, hogy egy szállító tud-e A2-es magot, bevonatos alumínium tekercset és kötőfóliát is biztosítani, mert egyetlen forrás lerövidíti az üzembe helyezési hurkot.
A legjobb pillanat, amikor felteheti ezeket a kérdéseket a beszerzési megrendelés előtt, amikor a mérnököknek még van tőkeáttételük és lehetőségeik. Ha másodlagos véleményt szeretne egy adott termékről - bevonatos tekercs, tűzálló kompozit tekercs, padló vagy bőr vonalak - a leggyorsabb út az, ha küldje el a célspecifikációt folyamatmérnökeinknek és inkább egy folyamatútvonallal válaszoljanak, mint egy katalógusoldallal.