
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Az építőanyag-iparban az ACP sor az alumínium kompozit panelek (ACP) folyamatos gyártósora. Ha egy keresés hozta ide, miközben az Affordable Connectivity Programot kereste, kérjük, vegye figyelembe, hogy ez a cikk az ACP gyártási jelentésével foglalkozik. Az ACP vonalak alumínium tekercseket, maganyagot, kötőfóliát és védőfóliát dolgoznak fel kész panelekké az épületek homlokzatához, falburkolatokhoz, táblákhoz, mennyezetekhez és belső burkolatokhoz. Az ACP termékcsalád megvásárlására vonatkozó döntés sok éven keresztül befolyásolja a termék minőségét, működési költségeit és a piac rugalmasságát. Emiatt a berendezés kiválasztása több figyelmet érdemel, mint egy egyszerű ár-összehasonlítás.
Mit csinál egy ACP vonal
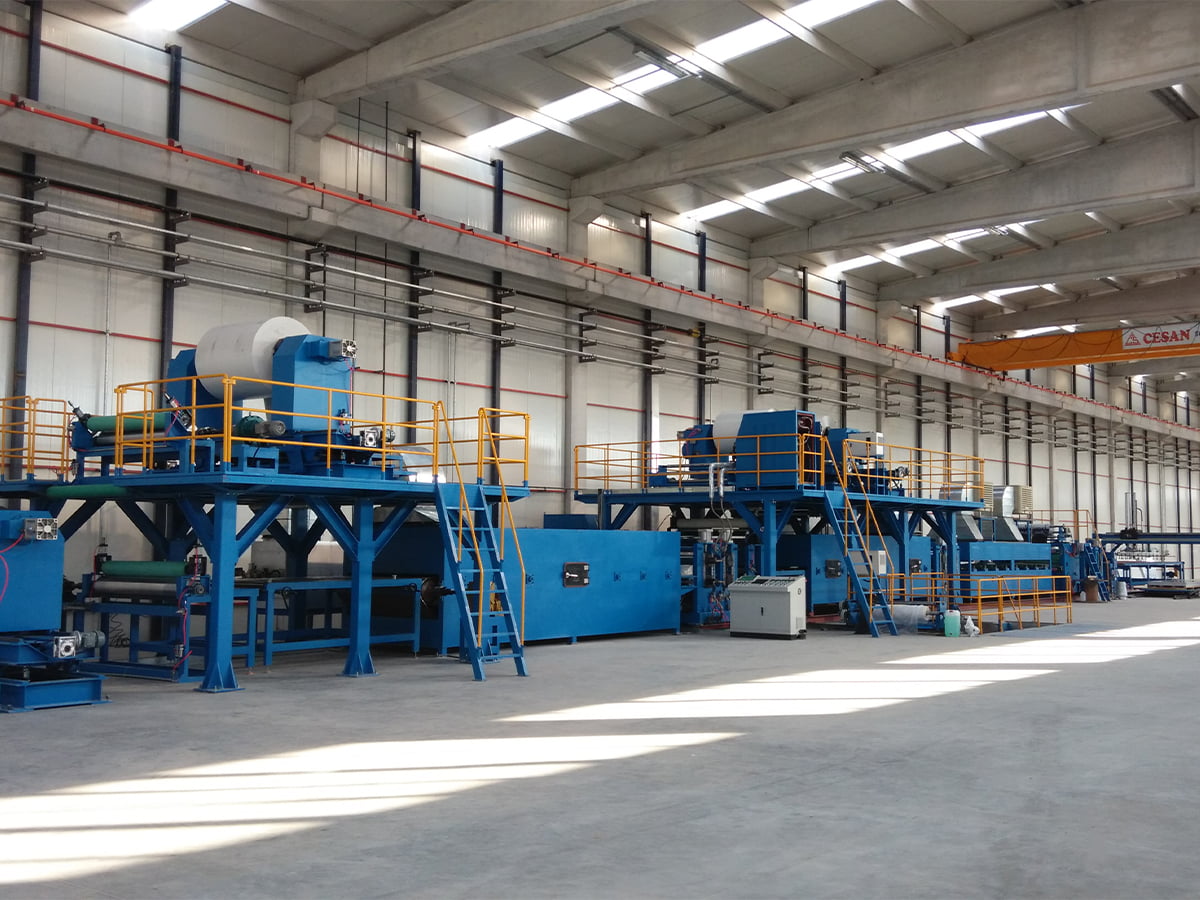
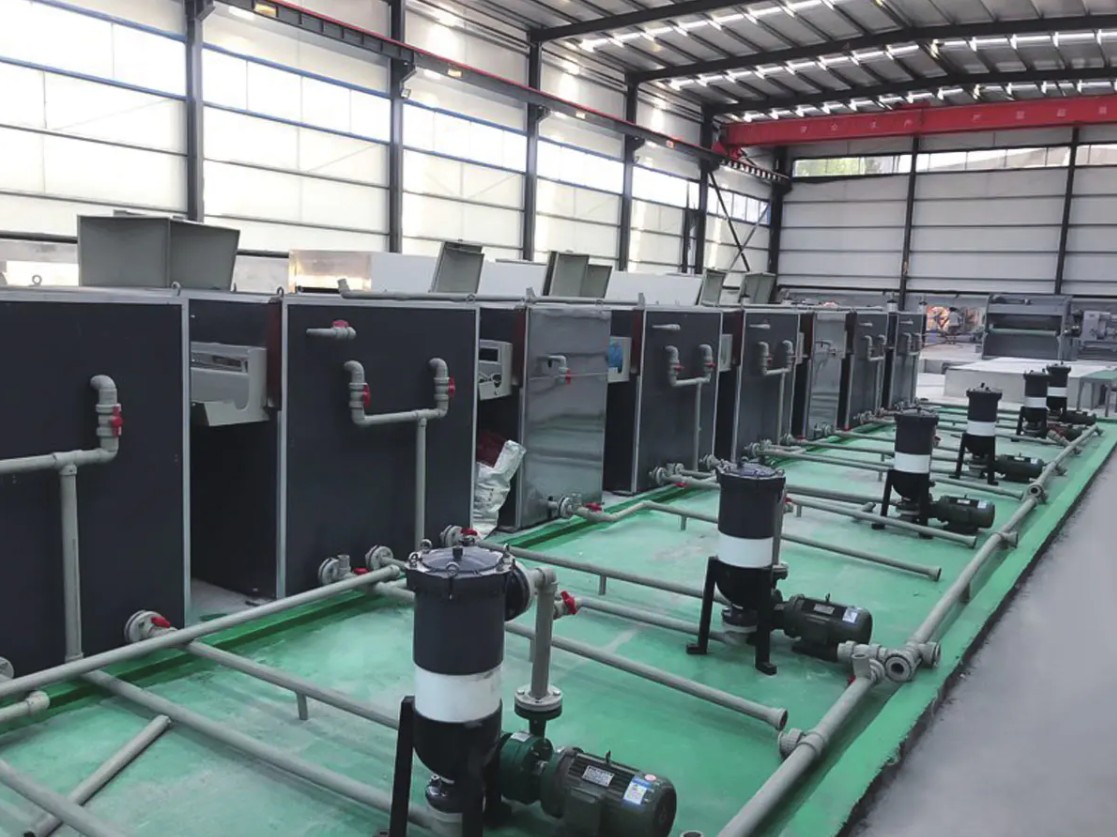
Egy ACP-vonal több folyamatlépést egyesít egyetlen szabályozott folyamban. Egy tipikus vonal letekercselik az alumínium tekercset, megtisztítják és előkezelik a felületet, ragasztót vagy fóliát visznek fel, a maganyagot két alumíniumréteg közé laminálja, lehűti a szendvicset, levágja a széleket és panelekre vágja. Egyes ACP-vonalakon védőfólia, lehúzható fólia vagy tűzálló magtekercsek adagolóállomásai is vannak. A vonal elrendezhető lap-lap egységként, tekercs-lap egységként vagy tekercs-tekercs egységként. Minden elrendezés megváltoztatja a vonal alapterületét, a munkaigényt és a panel kimenetét.
A fenti vízszintes oszlopdiagram összehasonlítja a különböző ACP vonalkonfigurációk tipikus működési sebességét. Ez nem egy maximális specifikáció, hanem annak átlaga, hogy mire számíthatnak az operátorok, amikor a vonal stabil tétellel termel. A PE ACP sorozat általában gyorsabban fut, mert a polietilén mag könnyen adagolható, és alacsonyabb hőmérsékleten laminál. Az A2-es vonalak lassabbak, mert az ásványi alapú tűzálló magok gondosabb melegítést, nyomást és kezelést igényelnek. A tekercs-tekercs A2-es vonalak továbbra is jó sebességgel rendelkeznek, mert elkerülik az ismételt lapigazítást és a befűzést minden ciklusnál. A vastagabb panelek, a nehezebb alumínium tekercsek és a további ellenőrző állomások csökkentik az átlagos sebességet.
Alapvető modulok és folyamatfolyamat
Egy ACP-vonal teljesítményét az határozza meg, hogy az egyes modulok milyen jól működnek a következővel. Gyakori hiba, hogy csak a lamináló egységet hasonlítják össze, figyelmen kívül hagyva a tisztítóegységet, a ragasztófelhordó állomást és a vágórészt. Ezek a modulok közvetlen hatással vannak a lehúzási szilárdságra, a vizuális felület minőségére és a méretpontosságra. Az alábbi táblázat leegyszerűsített képet ad a főbb folyamatszakaszokról és azok minőségi hatásáról.
| Modul | Funkció | Minőségi hatás |
|---|---|---|
| Uncoiler | Az alumínium tekercset szabályozott feszültség mellett táplálja | A stabil feszültség megakadályozza a karcolásokat és a torzulást |
| Előkezelés és tisztítás | Előkészíti az alumínium felületet a ragasztáshoz | A jó tapadás a tiszta és kémiailag kezelt felülettől függ |
| Görgős bevonat vagy film laminálás | Ragasztót vagy polimer fóliát visz fel az alumínium felületre | Az egyenletes bevonatvastagság csökkenti a légzsákok kialakulását és a hámlási károsodást |
| Lamináló egység | Hő és nyomás hatására összeragasztja a magot és az alumínium bőrt | A nyomás és a gördülési hézag szabályozza a végső kötési szilárdságot |
| Hűtő szállítószalag | Megerősíti a kötést és csökkenti a hőterhelést | Az egyenetlen hűtés meghajlást és maradék feszültséget okoz |
| Vágás és vágás | Levágja az éleket, és hosszra vágja a paneleket | A pontos vágás meghatározza a mérettűrést és a négyszögletességet |
A táblázat üzenete egyszerű: az erős vonal nem egyetlen nehéz nyomás; ez egy kiegyensúlyozott rendszer. Például egy jó előkezelő rész eltávolítja az olaj- és oxidmaradványokat, így a ragasztó stabil kötést tud kialakítani. Ha a ragasztóbevonat egyenetlen, még a legdrágább maganyag is okozhat buborékokat vagy szélválást. Ha a hűtőrész nem elég hosszú, a panelek felmelegedhetnek és deformálódhatnak egymásra rakás közben. Egy üzemlátogatás során kérdezze meg, hogy a zsinór hogyan szabályozza a feszültséget, a görgőközt, a fűtést, a hűtést és a vágást minden egyes lépésnél.
Az A2-es tűzálló magtekercseket feldolgozó gyártók gyakran előnyben részesítik a tekercs-tekercs ACP-sort, mivel a maganyagot tekercsben szállítják, és a két alumínium felületet folyamatosan laminálják.
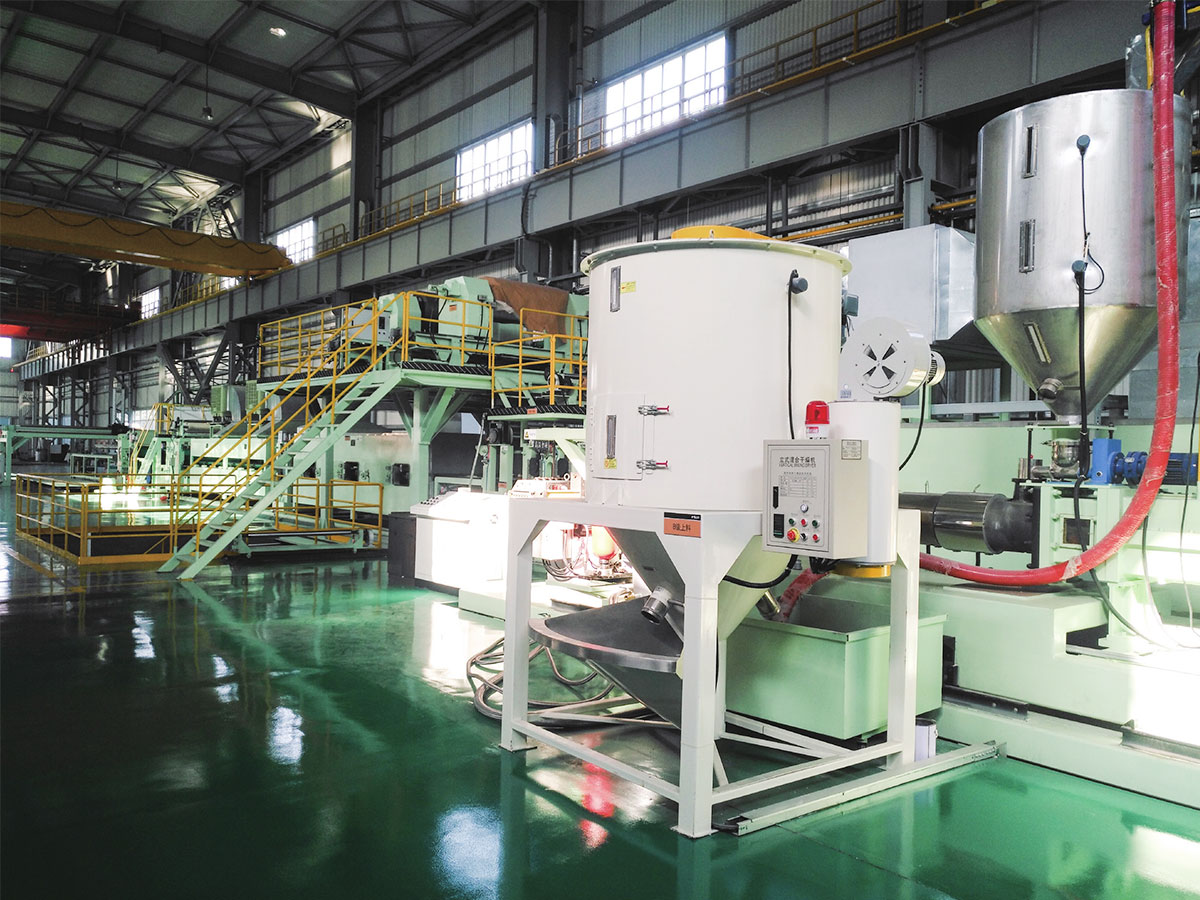
 A2 tekercs-tekercs fém kompozit panel gyártósor Ez a vonal A2 tűzálló ásványi mag tekercseket dolgoz fel folyamatos tekercsről tekercsre laminálási eljárással, így praktikus választás a tűzbiztos homlokzati panelekre összpontosító gyártók számára. Termék megtekintése →
A2, B1 és PE ACP vonalak: miben különböznek
A tűzállóság az első olyan tényező, amelyet a legtöbb AKCS-vásárló figyelembe vesz. Az A2 egy korlátozott éghetőségi fokozat az európai EN 13501-1 osztályozásban, és széles körben használják külső épületek homlokzatainál, ahol a tűzvédelmi előírások korlátozzák az éghető anyagokat. A B1 egy égésgátló fokozat; még mindig polietilént tartalmaz, de olyan adalékokkal, amelyek lassítják a láng terjedését. A PE magpaneleknek nincs különleges tűzállósági igényük, és általában táblákhoz, belső dekorációhoz és rövid élettartamú projektekhez használják. A maganyag nemcsak a tűzteljesítményt változtatja meg, hanem a vezeték konfigurációját, a nyomásbeállításokat, a fűtési profilt és a sebességet is.
Mivel az A2 és B1 magok sűrűsége és felületi viselkedése eltérő, a gyártósort úgy kell megtervezni, hogy mindkettőt túlzott váltási idő nélkül kezelje. A kétirányú fém kompozit panelsor általános válasz, mert lehetővé teszi a kezelő számára, hogy váltson a tűzálló ásványi mag és az égésgátló polietilén mag között. Ez a konfiguráció egyértelmű jelzést is küld az ügyfeleknek: a gyár anélkül tud reagálni az építési szabályzatok változásaira, hogy egy második komplett vonalat sem fektet be.
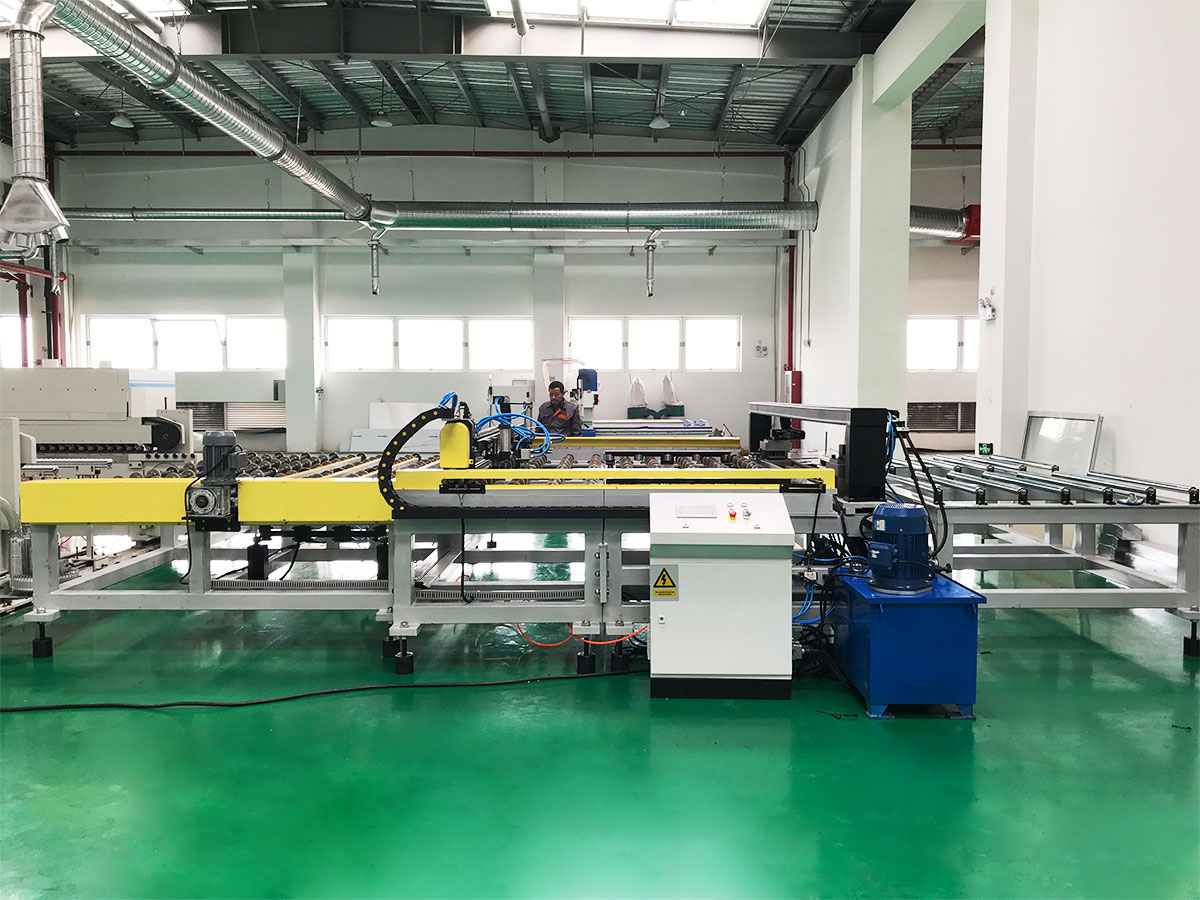
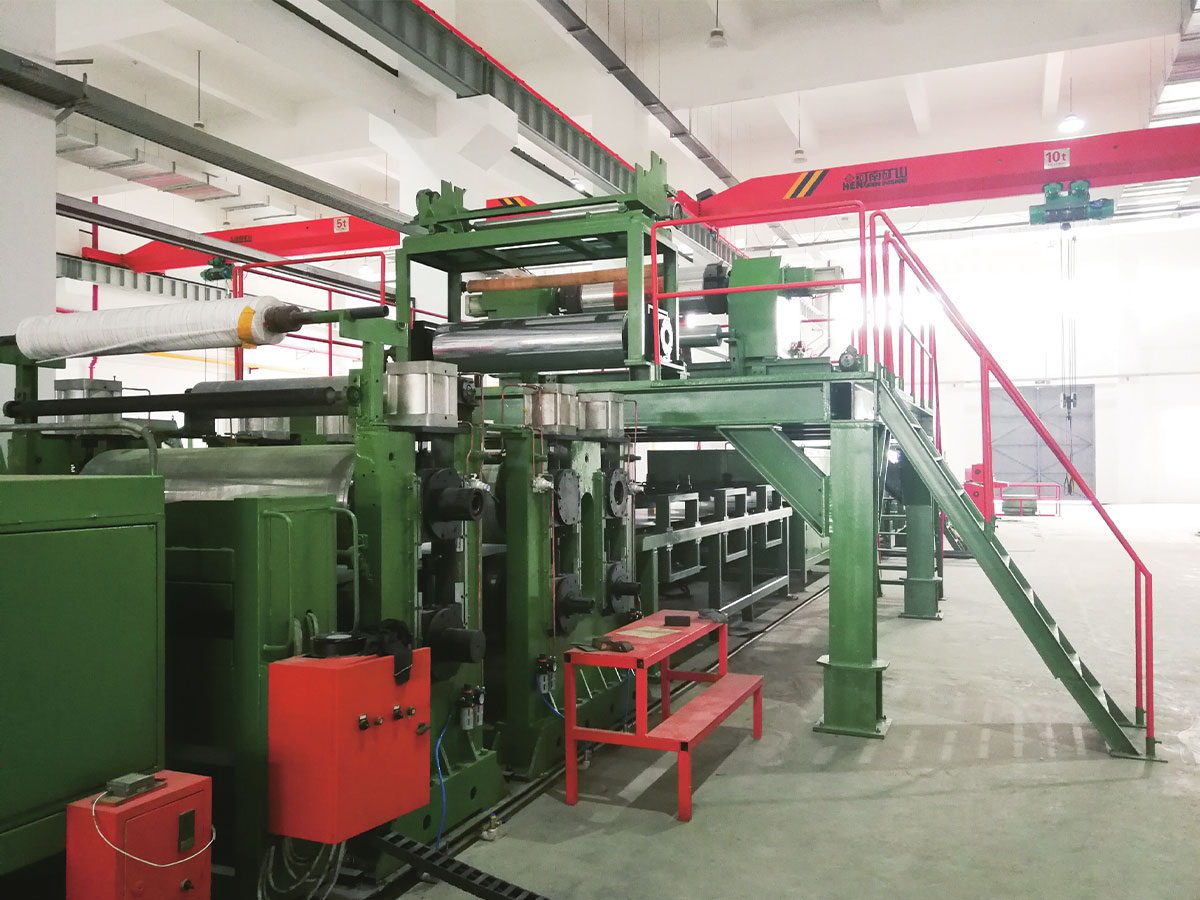
 A2/B1 kétcélú fémkompozit panel gyártósor Ez a kétirányú vonal egy platformon vált az A2 ásványi mag és a PE/B1 extrudált mag között, rugalmas gyártást és jobb berendezés-kihasználást kínálva a változó tűzbiztonsági követelményekhez. Termék megtekintése →
A fenti radardiagram nem helyettesíti a laboratóriumi vizsgálati adatokat, de segít azonosítani az egyes termékcsaládok által kínált egyensúlyt. Az A2 egyértelműen nyeri a tűzbiztonsági és a homlokzati alkalmassági tengelyt, ezért sok piacon magas- és középületekhez ajánlják. A B1 egy kiegyensúlyozott lehetőség beltéri falpanelekhez, reklámtáblákhoz és kiskereskedelmi berendezési munkákhoz. A PE a leginkább formázható és anyagköltség tekintetében a legolcsóbb; azonban csak akkor szabad használni, ha a tűzvédelmi előírások megengedik az éghető magokat. Használja ezt az összehasonlítást kiindulási pontként, majd erősítse meg a tényleges tanúsítást anyagszállítójával.
A pénztárcakímélő panelekkel piacra lépő gyártók gyakran választanak PE és B1 FR kompozit vonalat, mert ez egy bizonyos vastagságig képes szabványos polietilén és égésgátló magokat is futtatni.
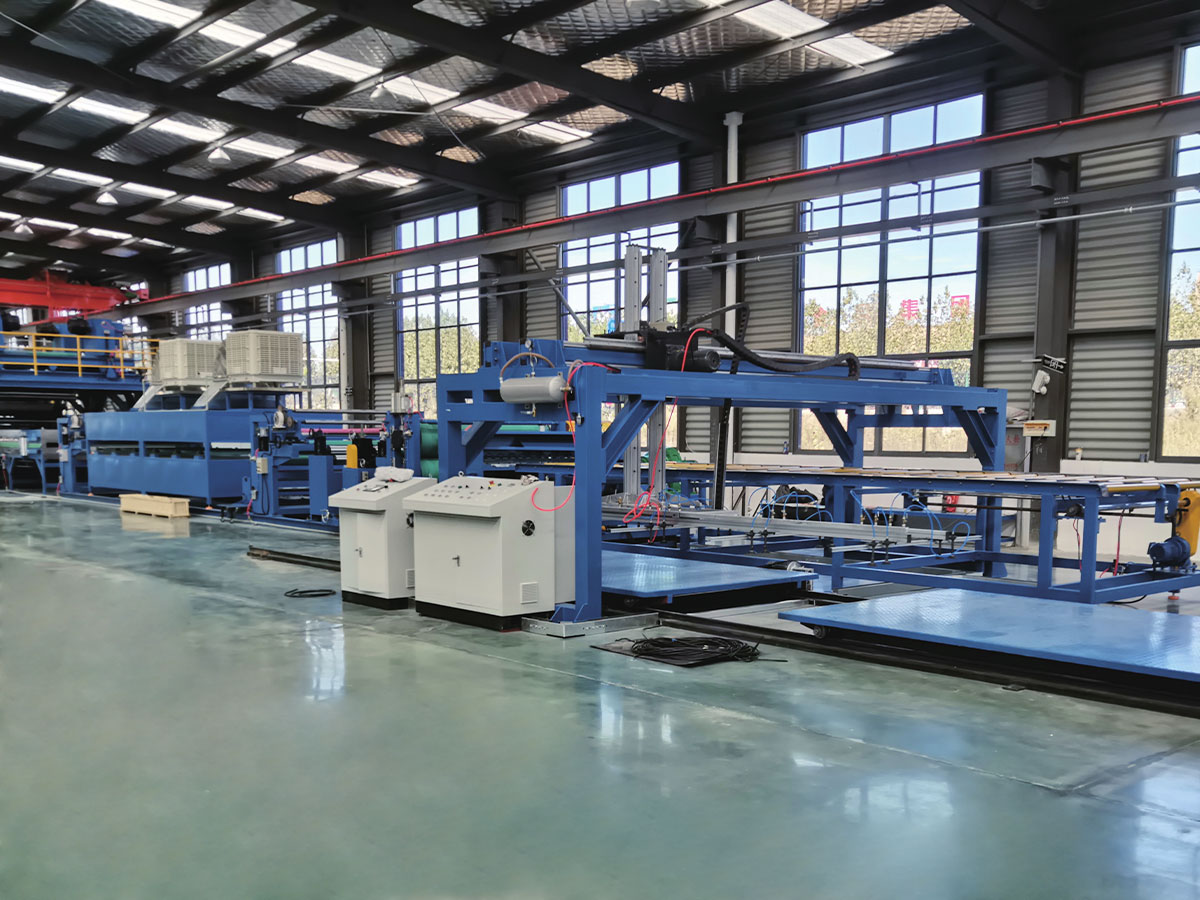
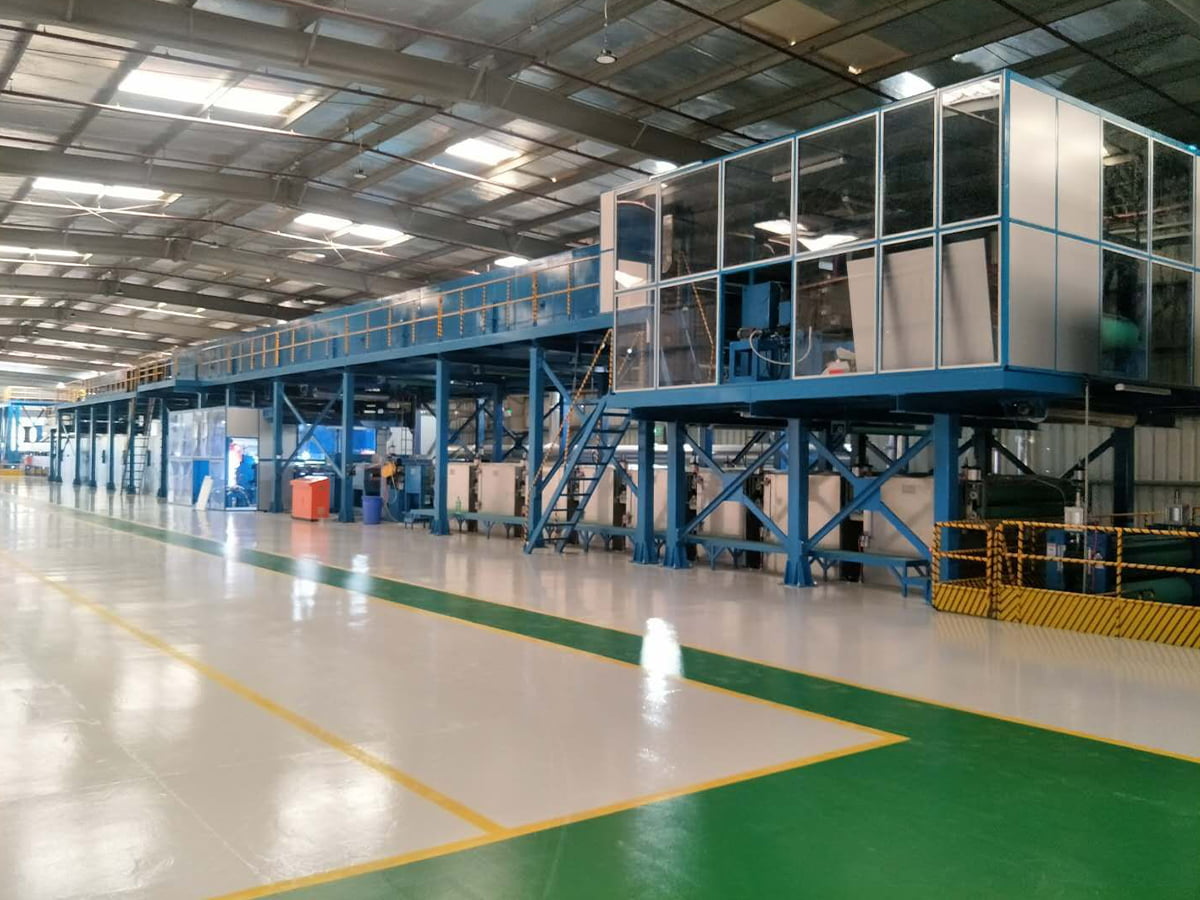
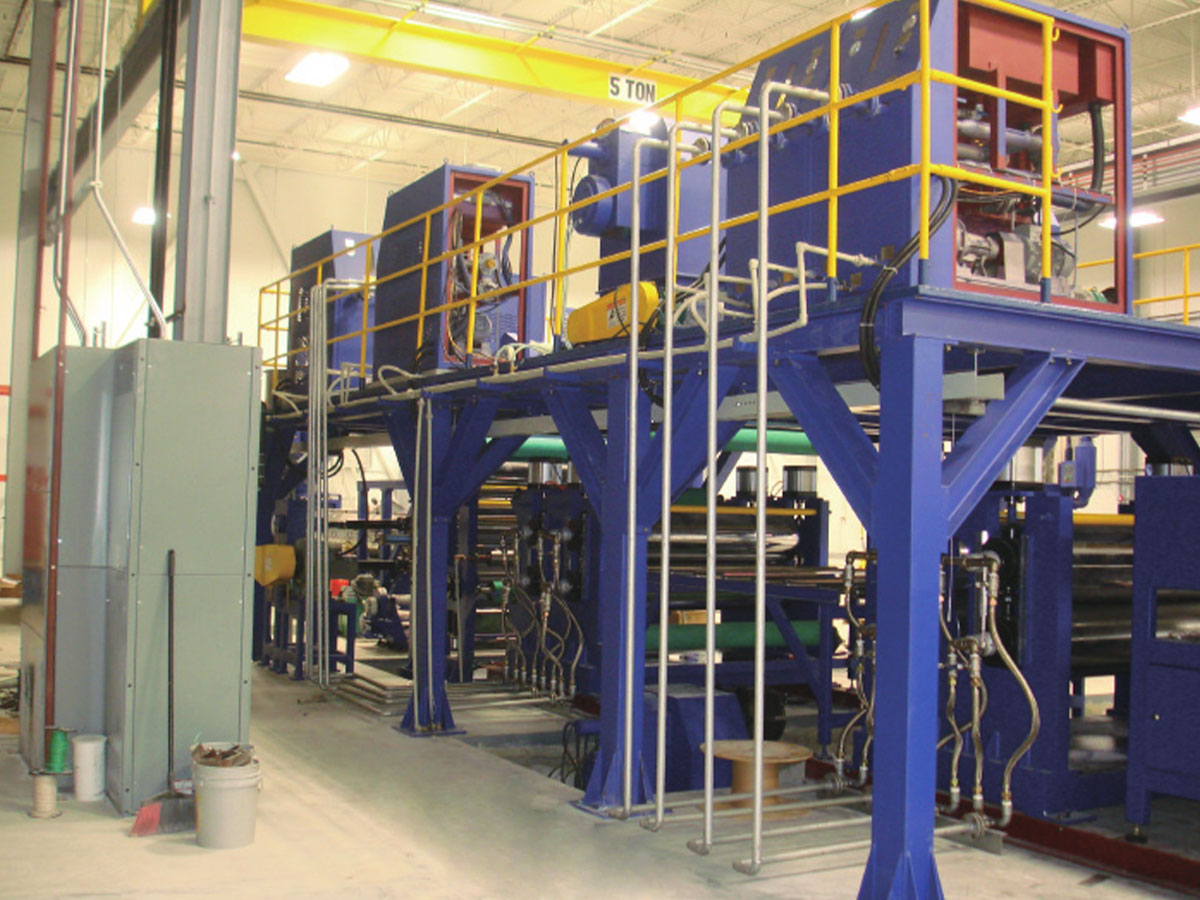 PE/B1 lángálló ACP kompozit gyártósor Ez a termikus lamináló sorozat szabványos PE és B1 égésgátló magokat is futtat, PLC vezérléssel és több hengeres lehetőséggel, hogy egyensúlyba kerüljön a laposság, a hatékonyság és a gyártási költségek. Termék megtekintése →
Teljesítményadatok, amelyek számítanak
Az ACP-sorok összehasonlításának legjobb módja, ha a folyamatleírás mellé számkészletet teszünk. Három szám számít minden vásárlásnál: vonalsebesség, energiafogyasztás és selejtezési arány. A sebesség határozza meg, hogy műszakonként hány négyzetmétert tud termelni, de a sebesség önmagában nem árulja el, hogy a panelek laposak és jól tapadnak-e. Az energiafogyasztás minden havi áramszámlában megjelenik, és egy hatékony gép ezt a költséget kézben tartja. A selejt arány az a rejtett költség, amely gyakran elválasztja a jól megépített vonalat az olcsótól, mert közvetlenül befolyásolja az anyagfelhasználást.
A fenti oszlopdiagram egy közepes méretű ACP vonalonkénti hozzávetőleges csatlakoztatott terhelését mutatja. Az előkezelés, amely magában foglalja a tisztítást, öblítést, szárítást és néha vegyszeres kezelést is, gyakran a legnagyobb kapcsolt terheléssel rendelkezik, mivel sok szivattyút és szárítóventilátort működtet. A lamináló egység egy másik nagy fogyasztó, mert fűtőelemeket és nehéz görgőket táplál. A letekercselő modul kevesebb energiát fogyaszt, de nem szabad figyelmen kívül hagyni, mert pontos feszültséget kell biztosítania. A vágó- és kimeneti kezelő berendezések kisebb, de még mindig mérhető terhelést adnak. A vonalak összehasonlításakor kérje meg a szállítótól a csatlakoztatott tápellátás teljes listáját modulonként, és becsülje meg a felhasználást terméktípusonként.
Hogyan válasszunk ACP-vonalat
Kezdje a terméktervvel, ne a gépprospektussal. Határozza meg a panel szélességét, vastagsági tartományát, magtípusát, színfelületét és heti teljesítményét. Ezután illessze a sort ezekhez a paraméterekhez. Ezenkívül kérdezze meg, mennyi ideig tart az egyik panelméretről a másikra váltás, mivel sok ACP-megrendelés kicsi és gyakori. A méretek széles skáláját kezelő vonal csökkentheti a készletet, még akkor is, ha a maximális sebessége alacsonyabb.
- Panelszélesség: tipikusan 1000-1600 milliméter
- Magvastagság: jellemzően 2-6 milliméter
- Panelvastagság tűrés: körülbelül plusz-mínusz 0,2 milliméter
- Felületkezelés: PVDF, poliészter és hasonló tekercsbevonatok
- Automatizálási szint: kézi, félautomata vagy teljesen automatikus PLC vezérléssel
A tétel mérete jobban befolyásolja az egységköltséget, mint azt sok vásárló elvárja.
A fenti vonaldiagram szemléltető összefüggést mutat a tétel mérete és az egységnyi gyártási költség között. Kis tételek esetén a beállítási idő, a színváltás, a tisztítás és a tesztpanelek a gyártási idő nagy részét lefoglalják. A tételméret növekedésével ezek a fix költségek több négyzetméterre oszlanak el, így az átlagos költség gyorsan csökken. A görbe alakja a vonalkialakítástól függően változik, de a csökkenő tendencia megbízható kiindulópont a költségtervezéshez. Ha a rendelései kicsik, válasszon gyors színváltással és rövid tisztítási ciklusokkal rendelkező sort még akkor is, ha az előre többe kerül. Ha a rendelései hosszúak és ismétlődőek, koncentráljon jobban a vonal sebességére és a folyamatos működésre.
A részletesebb összehasonlítási módszerért tekintse meg egymás melletti útmutatónkat hogyan válasszunk egy nagy teljesítményű fém kompozit panel gyártósort . Az útmutató gyakorlati nyelven tartalmazza a specifikációs lapokat, a gyári auditokat és az átvételi teszteket.
Szállítói tapasztalat, amely hatással van az Ön vonalára
A berendezés-építési tapasztalat olyan részletekben mutatkozik meg, mint a görgők beállítása, a keret merevsége, a feszítésszabályozás és a biztonsági reteszek. Jiangsu-i géprészlegünk 2004 óta foglalkozik alumínium kompozit panelek és tekercs bevonó berendezésekkel. A cégünk által gyártott A2-es alumínium kompozit panel gyártósort Jiangsu tartomány első számú fő berendezésként és kulcselemként ismerte el. Ezek a részletek azért fontosak, mert az ACP-sorozatnak folyamatosan kell működnie hosszú műszakban, és az apró tervezési hibák általában az első gyártási év után jelentkeznek. A Jiangsu Aludeco New Materials berendezésekkel foglalkozó leányvállalataként megértjük az A2-es tekercsek, alumíniumtekercsek és ragasztófóliák viselkedését is.
Az ACP vonal hosszú távú eszköz. A megfelelő választás az Ön piacától, tűzvédelmi igényeitől, gyártási mennyiségétől és az értékesítés utáni támogatási elvárásoktól függ. Látogasson el egy valódi gyártóüzembe, ellenőrizze a sormodulokat, kérjen folyamatadatokat, és ellenőrizze a szállítási és telepítési ütemterveket. Ha segíthetünk összehasonlítani egy ACP-vonalat a panel méretéhez és költségvetéséhez, lépjen kapcsolatba mérnöki csapatunkkal . Gyártási céljait gyakorlati sorjavaslattá tudjuk lefordítani.