
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

A „3A kompozitok” kifejezés számos összefüggésben megjelenik. Az építészek és építők számára a világ legszélesebb körben használt alumínium kompozit panelmárkái mögött álló céget juttatja eszünkbe. Egy gyártó számára azonban a név gyakorlatiasabb kérdést vet fel: mi kell ahhoz, hogy olyan kompozit paneleket állítsanak elő, amelyek ugyanazoknak a tűzállósági besorolásoknak, síksági tűréshatároknak és felületminőségnek felelnek meg, amelyek a 3A kompozitokat referenciaponttá tették a homlokzattervezésben? A válasz nem csupán az anyagtudományban rejlik, hanem inkább a folyamatos gyártási technológiában, amely az alumínium tekercseket és a tűzálló maganyagokat kész ragasztott panellé alakítja. A megfelelő kompozit panel gyártósor kiválasztása ez az, ahol a gyakorlatban erre a kérdésre adnak választ.
A 3A kompozitok jelentése a panelgyártásban
A termelés megvitatása előtt segít a benchmark meghatározásában. A 3A kompozitok termékcsaládként polietilén, égésgátló és ásványianyag-töltésű A2 magokkal ellátott alumínium kompozit paneleket tartalmaznak; merev hab és balsa maganyagok szendvicsépítéshez; valamint a jelzőtáblákban és grafikus megjelenítésben használt nyomtatható lapok. Bárki, aki kereskedelmi forgalomba állít paneleket, ezek közül a legfontosabb a tűzálló alumínium kompozit panel. Egy ilyen panel teljesítményét három változó határozza meg: a mag ásványianyag-tartalma, az alumíniumhéjak és a mag közötti tapadási szilárdság, valamint a vastagságtűrés a panel hosszában. Mindhárom változót a gyártósor határozza meg, nem csak az alapanyagok.
Ez a táblázat összehasonlítja az ásványi töltőanyag arányát három általános magtípusban. Egy szabványos polietilén mag nagyjából 30 százalék ásványi töltőanyagot tartalmaz, ami könnyű súlyt és jó alakíthatóságot biztosít, de rossz tűzállóságot biztosít. Az égésgátló B1 mag körülbelül 65 százalékra emeli az ásványi anyagok arányát alumínium-hidroxid és más nem gyúlékony töltőanyagok használatával. Az A2-es magnak legalább 90 százalék ásványianyag-tartalommal kell rendelkeznie ahhoz, hogy megfeleljen az európai tűzbiztonsági osztályok által meghatározott éghetetlenségi tesztnek. A gyakorlatban sok panelgyártó célja a 92 százalékos ásványianyag-tartalmú mag, amint az itt látható. A 65-ről 92 százalékra történő ugrás nemcsak a kémiát változtatja meg, hanem azt is, ahogyan a maganyag áramlik, összenyomódik és kötődik a folyamatos gyártósoron belül. Éppen ezért egy A2-képes vonal nem lehet egyszerűen ugyanaz a B1-es vonal, amely különböző anyagokkal fut; a gép kialakítását, a fűtési profilt és a hengernyomást mind hozzá kell igazítani.
A2 tűzbesorolás: az új alapvonal
Az A2-es besorolás azért fontos, mert a sokemeletes homlokzatok és középületek Európában, a Közel-Keleten és egyre inkább Ázsiában már A2-es besorolású paneleket írnak elő. A magnak legalább 90 százalékban ásványi anyagot és korlátozott mennyiségű szerves komponenst kell tartalmaznia, hogy a panel ne okozzon tüzet. Ez a tendencia gyakorlati következményekkel jár a berendezések beszerzésére nézve. Az a gyártó, aki csak PE vagy B1 magok előállítására képes gyártósort vásárol, ki lesz zárva a kompozit panelek piacának leggyorsabban növekvő szegmenséből. Minden nagyobb homlokzati projekt tűzvizsgálati tanúsítvány kérésével előminősíti a panelt. Ha az Ön gyártósora nem tud állandó ásványianyag-tartalmú A2-es anyagot szállítani, semmilyen tanúsítvány nem segít.
Amit a gyártósor valójában dönt
A folyamatos fémkompozit panel gyártósor akkumulátorok, fűtőalagutak, tekercs lamináló állomások, szalagprések, hűtőszekciók és nyíró vagy visszatekercselő állomások sorozata. Minden állomás hozzájárul a panel végső minőségéhez. A maglemezt először gyantából, töltőanyagokból és adalékanyagokból állítják össze, és szabályozott vastagságban extrudálják. Az alumínium tekercset megtisztítják és előkezelik, így a ragasztó kémiailag tud kötődni az oxidréteghez. Ezután a szerelvény belép a szalagprésbe, ahol a hő aktiválja a ragasztót, és nyomással köti össze a rétegeket anélkül, hogy levegőt zárna be. Ha a nyomás nem egyenletes a szélességben, a panel szélei hullámosak vagy párnahatást keltenek, ami nem teszi lehetővé a munkaterület síkossági tűrését. Ha légzsákok beszorulnak, a panel gyárilag laposnak tűnhet, de felhólyagosodhat, ha hőhatásnak van kitéve a homlokzaton. Mindezeket a kockázatokat a berendezés kiválasztásának szakaszában kezelik, nem a központ kezelője.
A vonaldiagram az A2-es besorolású alumínium kompozit panelek részesedését mutatja a globális AKCS-piacon 2020 és 2026 között. A trendvonal 2020-ban 28 százaléknál kezdődik, és minden évben emelkedik, 2026-ban pedig eléri a 67 százalékot. Ezt a növekedést a tűzérzékeny ágazatok szigorodó építési szabályai okozzák. 2022-ben több európai város megemelte az épületek homlokzati anyagainak minimális tűzvédelmi osztályát egy bizonyos magasság felett. 2024-ben az Öböl-térség országai követték hasonló követelményeket. Az eredmény egyértelmű jelzés a panelgyártók számára: az A2-es gyártás kapacitása már nem kötelező. Azok a beszállítók, akik 2024 előtt A2-képes vonalakra költöztek, már visszaszerezték befektetésük egy részét, míg a kivárók zsúfoltabb piaccal és alacsonyabb árréssel néznek szembe.
Egy további tényező, amely befolyásolja a panel felületének minőségét, az előfestett alumínium tekercs forrása. Azok a panelgyártók, akik házon belül szállítják a tekercsbevonatot, pontosan párosíthatják a színeket, csökkenthetik az átfutási időt, és további haszonkulcsot vonhatnak ki az előrefestett tekercs eladásából.
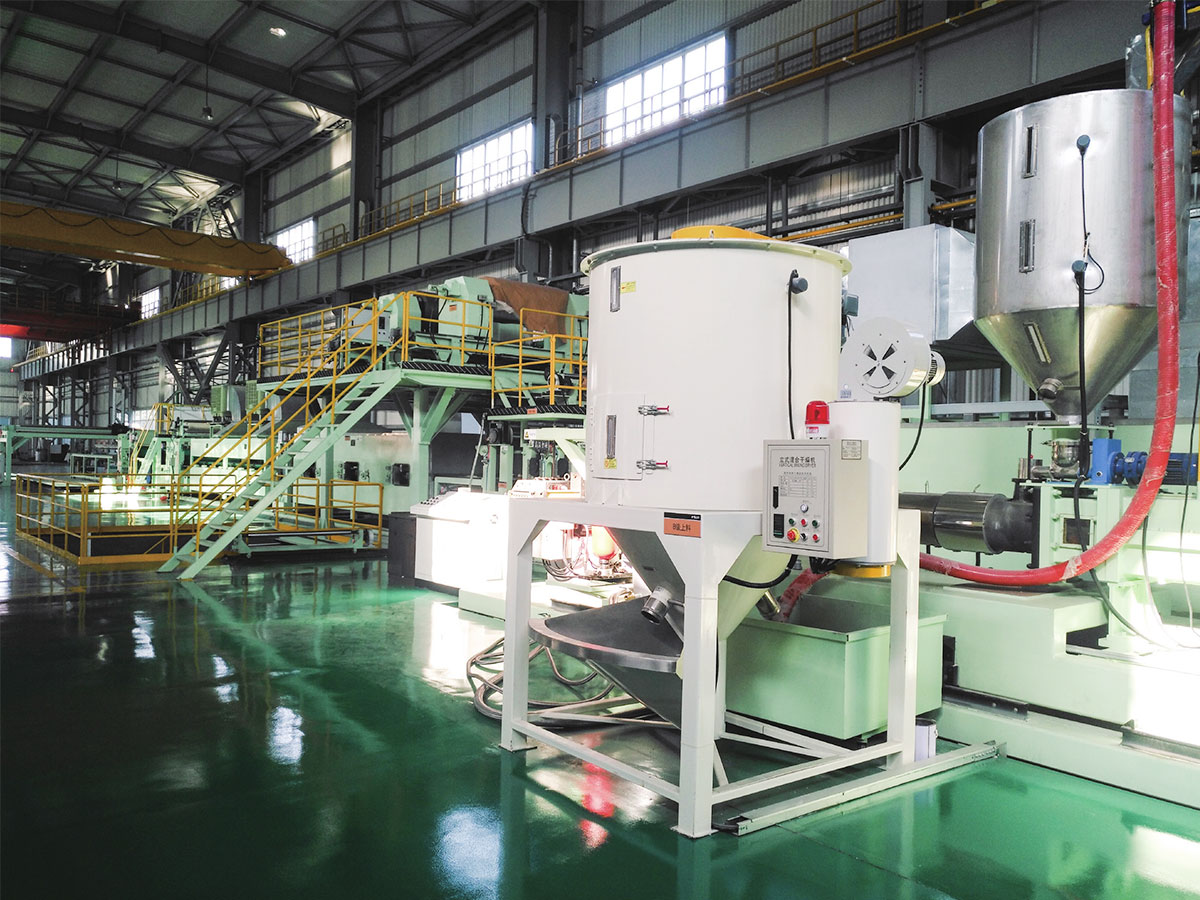
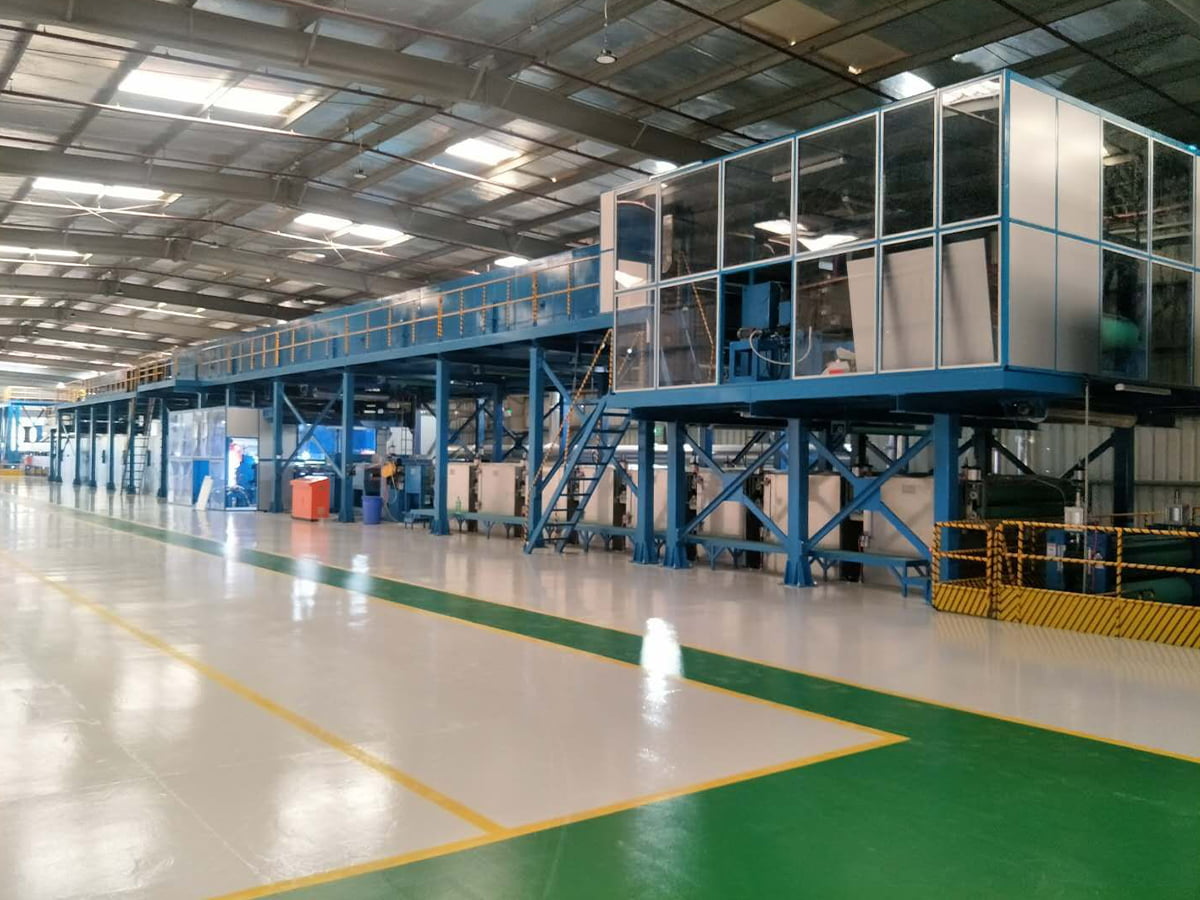
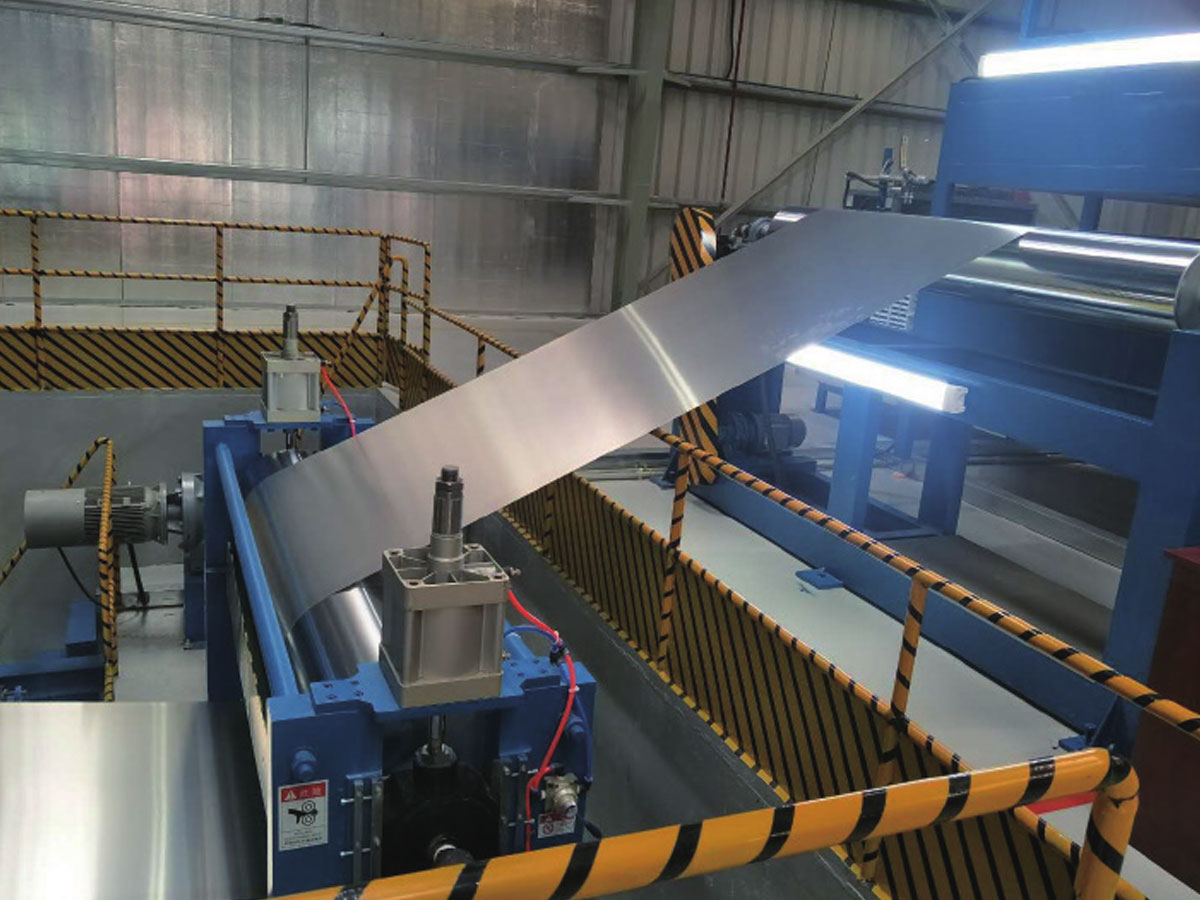 Színes bevonatsor előrefestett alumínium tekercsekhez Ez a sorozat magában foglalja az előkezelést, az automatizált permetezést és a keményedést, hogy tartós bevonatos tekercseket állítson elő. Támogatja a házon belüli tekercsbevonatot, lehetővé téve a pontos színillesztést és rövidebb átfutási időt a panelgyártók számára. Termék megtekintése →
Három vonalas konfigurációk összehasonlítása
Három általános konfiguráció uralja a piacot. A választás a tűzvédelmi stratégiától, a megcélzott kimeneti mennyiségtől és a gyártó által kínálni kívánt termékválasztéktól függ.
| Vonal konfigurációja | Max Fire Class | Napi kimenet | Core Change Time | Relatív befektetés |
|---|---|---|---|---|
| A2/B1 kétirányú vonal | A2 | 3000 panel | 40 perc | Magas |
| A2 tekercs vonal | A2 | 4800 panel | 90 perc | Nagyon magas |
| PE/B1 FR vonal | B1 | 3600 panel | 10 perc | Közepes |
Az első az A2/B1 kétirányú fém kompozit panel gyártósor. Lehetővé teszi a gyártó számára, hogy felváltva váltson az A2 és B1 termékek között a mag betáplálásának és a folyamat hőmérsékletének beállításával. Ez az előnyben részesített konfiguráció azoknak a gyártóknak, akik mind a homlokzati piacot, mind a belsőépítészeti piacot szolgálják, mert alacsony A2-es igény esetén is lefoglalja a berendezést.
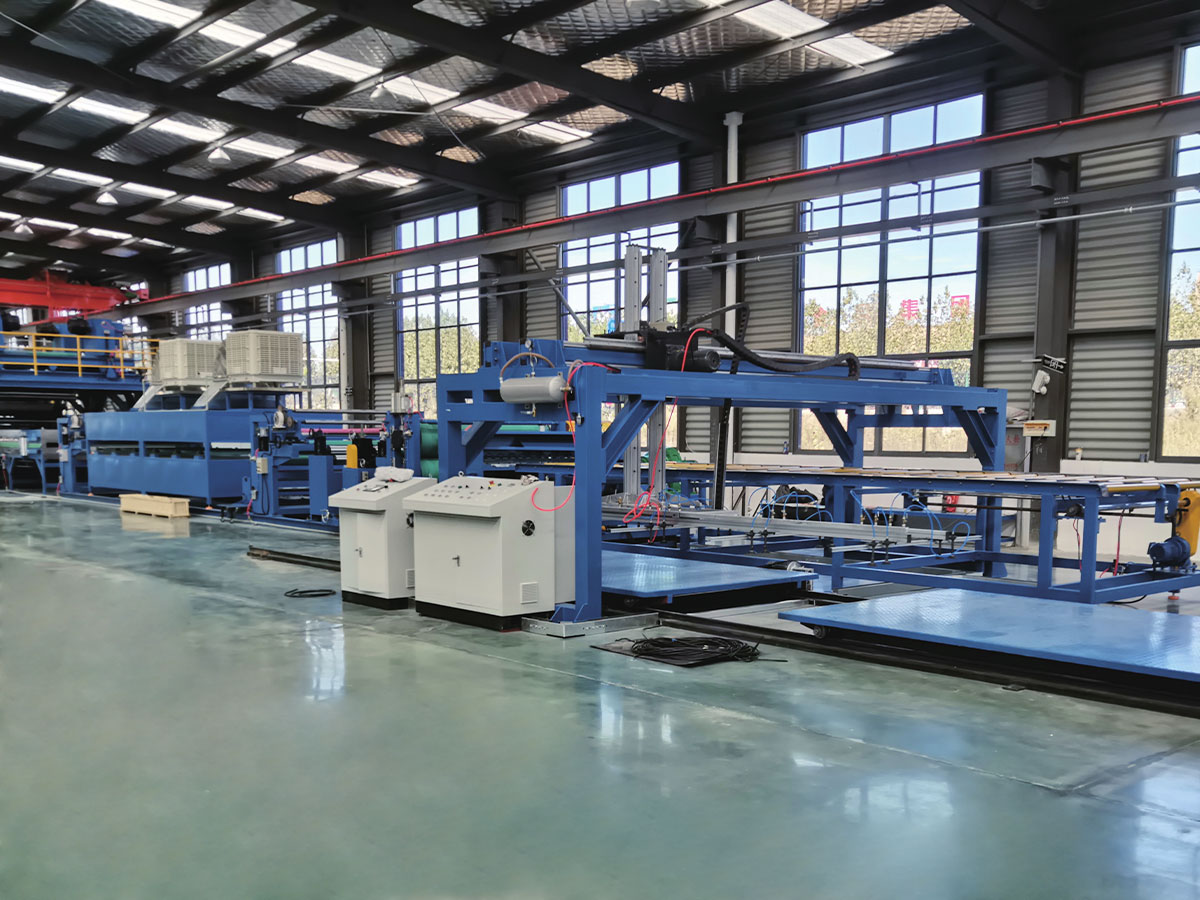
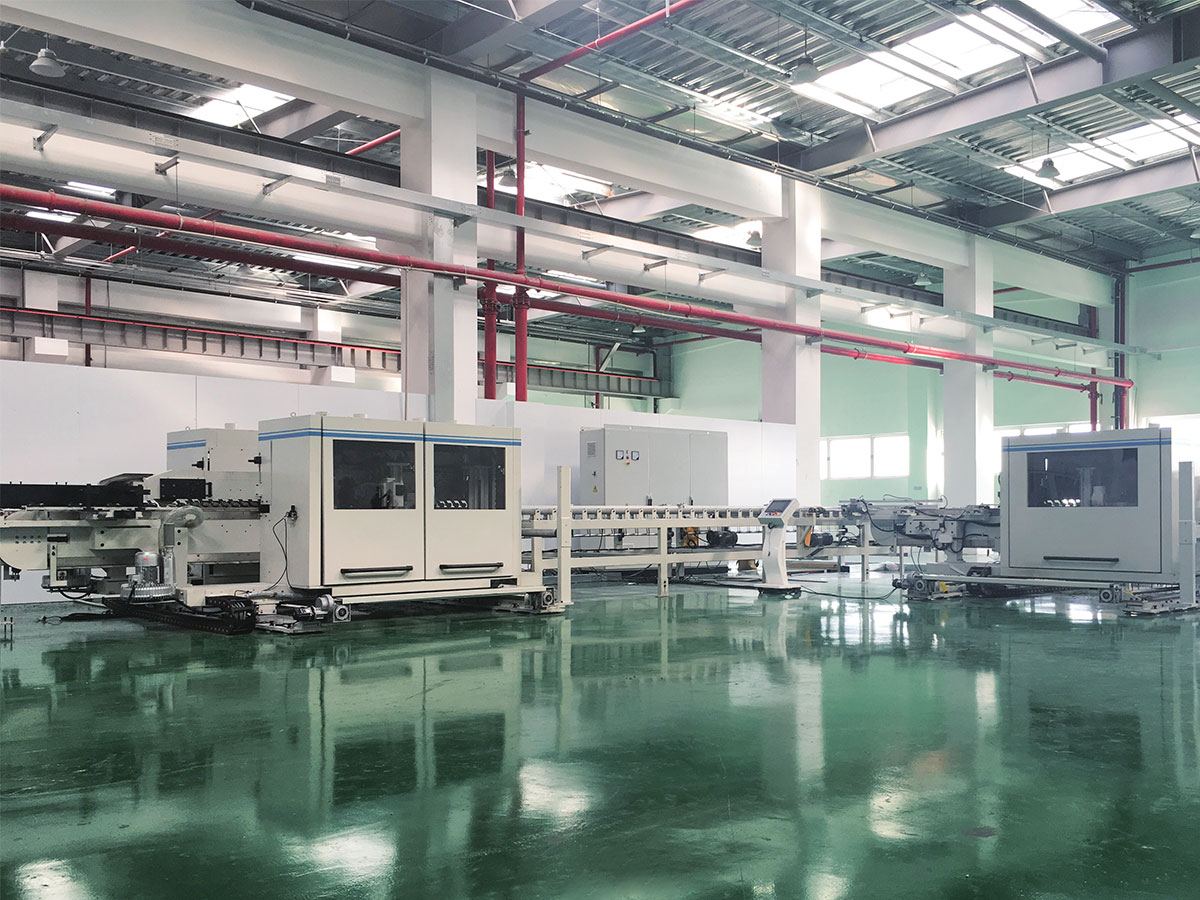
 A2/B1 kétcélú fémkompozit panel gyártósor Ez a vonal egy platformon vált az A2 tűzálló és PE/B1 magok között, és mind a homlokzati, mind a belső piacokat szolgálja ki. Javítja a berendezések kihasználtságát és a befektetések megtérülését a rugalmasságot igénylő termelők számára. Termék megtekintése →
A második az A2 tekercs gyártósor, amely A2 kompozit anyagot állít elő folyamatos tekercs formájában. Ez az architektúra jellemzően nagyobb sebességgel és alacsonyabb négyzetméterenkénti munkaerőköltséggel működik, mivel a ragasztás és a hűtés egyetlen folyamatos menetben történik. A tekercsformátum azt is lehetővé teszi, hogy az olyan downstream folyamatokat, mint például a hasítás és a kivágás panelkezelés nélkül lehessen futtatni, így a kész panelenkénti teljes gyártási költség gyakran a legalacsonyabb a három közül.
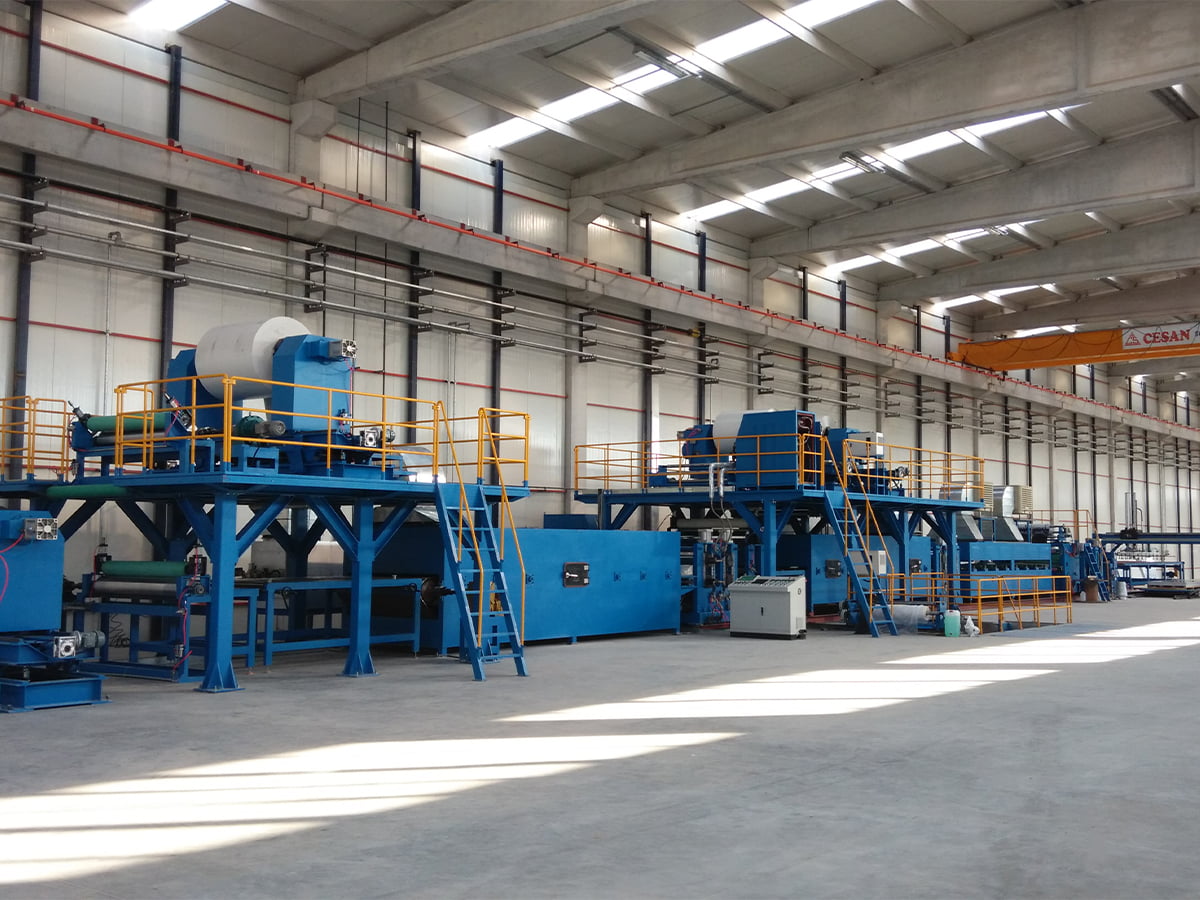
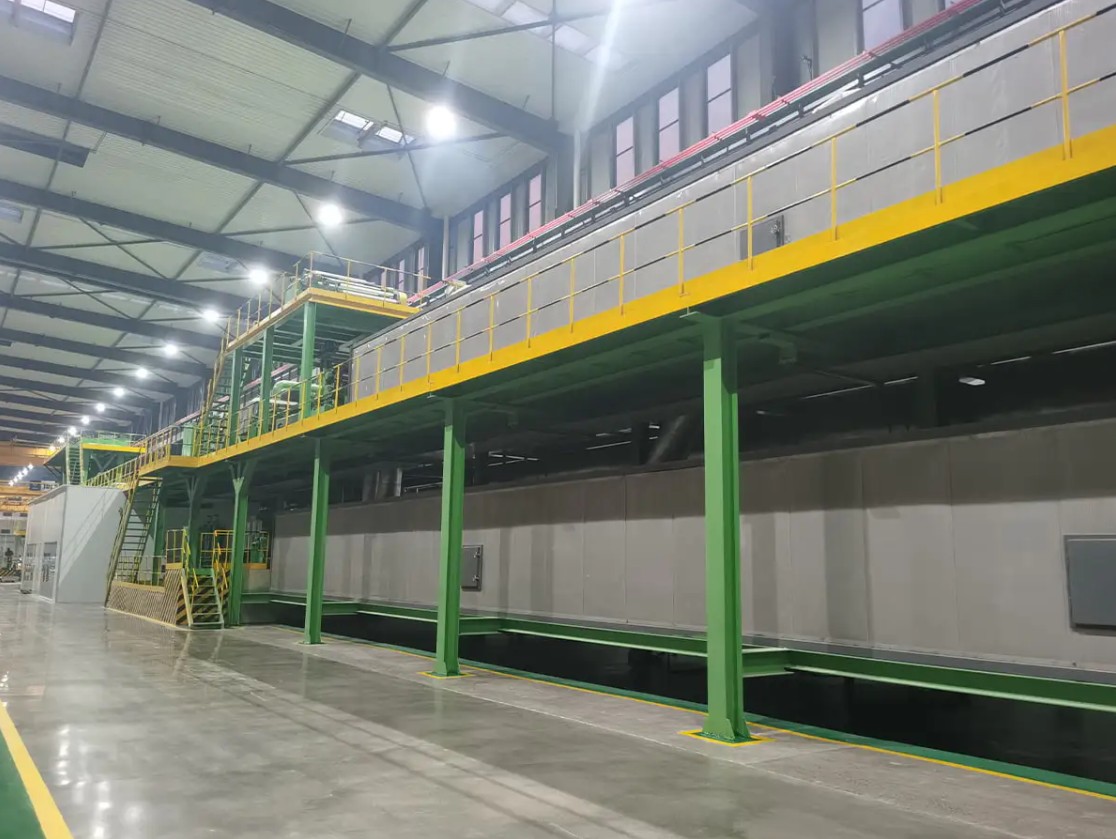
 A2 tekercs gyártósor folyamatos ACP gyártáshoz Ez a folyamatos tekercssor nagyobb sebességgel és alacsonyabb négyzetméterenkénti munkaerőköltséggel állít elő A2-es kompozit anyagot. Lehetővé teszi a későbbi hasítást és kivágást panelkezelés nélkül, ami gyakran a legalacsonyabb teljes gyártási költséget eredményezi. Termék megtekintése →
A harmadik egy PE vagy B1 FR ACP kompozit vonal. Kezeli a szabványos PE-magokat és az égésgátló magokat, de nem tud A2-es anyagot előállítani. Piaci szerepe az építési előírások szigorodásával fokozatosan csökken, mégis hasznos belépési pont marad a belső panelekre, táblákra és dekoratív burkolatokra koncentráló gyártók számára, ahol kevésbé szigorúak a tűzvédelmi követelmények.
Az oszlopdiagram három vonalkonfiguráció esetén hasonlítja össze a panel napi kimenetét. Az A2/B1 kétutas vonal nagyjából napi 3000 szabványos panelt gyárt A2 üzemmódban, míg az A2 tekercssor a folyamatos tekercsről-tekercsre való működésnek köszönhetően körülbelül napi 4800 panelt ér el. A PE/B1 FR sorozat napi 3600 panel között helyezkedik el, mivel egyszerűbb folyamata gyorsabb tekercscserét tesz lehetővé, de alacsonyabb hőterhelést jelent. Ezek a számok egy tipikus 300 méter hosszú panelsor nagyságrendi értékeit jelentik; A tényleges teljesítmény a panel vastagságától, a magsűrűségtől és az automatizálás mértékétől függ. A befektető számára az számít, hogy az A2-es tekercssor, bár drágább, körülbelül 60 százalékkal több teljesítményt ad le naponta, mint a belépő szintű vonal. A panelenkénti tőkeköltség ezért általában alacsonyabb a tekercssor esetében, bár a vételár magasabb.
Hogyan értékeljük a gyártósor szállítóját
A beszállítók összehasonlításakor az alapáron túl kell tekintenie, és négy területre kell figyelnie. Ezek a területek határozzák meg, hogy a berendezés a meghirdetett kapacitással fog-e működni, és hogy a panelek megfelelnek-e a szükséges tűzteszteken.
- A mag adagolási és keverési pontossága. Az A2-es magnak 90 százalék feletti ásványi töltőanyag-arányra van szüksége. Kérdezze meg, hogy milyen adagolót és folyamatos keverőt használ a zsinór, és milyen gyakran kalibrálják azokat.
- A laminálás hőmérsékletének szabályozása. Az alumínium és a mag közötti ragasztó egy szűk hőmérsékleti ablakon belül aktiválódik. Ha a vezeték csak ki-be fűtést használ, a kötési szilárdság a panel hossza mentén változik.
- Webfeszültség és nyomkövető rendszer. Ha két alumínium tekercset egyszerre tekercselnek le, a zsinór feszességét 1 százalékon belül szabályozni kell, hogy elkerülje a ráncokat és a csúszást.
- Értékesítés utáni szerkezet. A folyamatos gyártósor egy nagy értékű eszköz, amely három műszakban üzemel. A szállítónak dokumentált szervizhálózattal, alkatrészkészlettel és távdiagnosztikai képességgel kell rendelkeznie.
A radardiagram három vonalkonfigurációt hasonlít össze öt dimenzióban: tűzvédelmi képesség, termelési teljesítmény, anyagrugalmasság, tőkeköltség és működési költség. Az A2 tekercssor a legmagasabb teljesítmény- és tűzállósági képességgel rendelkezik, de a legmagasabb tőkeköltséggel és a legalacsonyabb rugalmassággal rendelkezik a terméktípusok közötti gyors váltáshoz. Az A2/B1 kétirányú vonal egyenletes egyensúlyt biztosít a tűzbesorolás és a rugalmasság között, bár a kimenet valamivel alacsonyabb, mint a dedikált tekercsvonalé. A PE/B1 FR vonal továbbra is vonzó tőkeköltség és üzemeltetési költség tekintetében, de alacsony tűzállósági képessége miatt a szigorú tűzvédelmi követelményeket támasztó építési projektekben nem használható. A legtöbb új kapacitást tervező gyártó számára az A2/B1 kétirányú vonal a legracionálisabb kiindulópont, mivel ez biztosítja az A2 képességet anélkül, hogy kizárná a B1 piacot. Azok a gyártók, akik már rendelkeznek kiforrott B1-es ügyfélkörrel, és szeretnének bővíteni, az A2-es tekercsvonalat találhatják a jobb frissítési útnak.
A lényeg
A „3A kompozitok” nem csak egy márkanév; ez egy rövidítés arra a minőségre és tűzbiztonsági szintre, amelyet a piac elvár az alumínium kompozit panelektől. A megfelelő gyártósor kiválasztásával a gyártó ezt az elvárást kereskedelmi termékké alakítja át. Kezdje a tűzvédelmi stratégiával, majd hagyja, hogy a teljesítményigény, a nyersanyag rendelkezésre állása és az alapterület döntsön az architektúráról. Beszéljen egy gyártóval, aki már szállított A2-képes berendezést, és kérjen referenciákat az alkalmazási területen. Mivel az A2 iránti kereslet 2026-ban is növekszik, a döntés késleltetése azt jelenti, hogy pontosan a legjobb haszonkulcsot fizető projektekből utasítanak el paneleket. Ha össze szeretné hasonlítani a lehetőségeit egy adott termékcsaláddal, forduljon közvetlenül a gyártóhoz és beszélje meg a tervezett alapanyagokat és az éves teljesítményt.