
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Két PET/PP CFRT kompozit sor ugyanazt az árat, azonos munkaszélességet és akár 1200 kg/h-s ígéretet is hordozhat, és mégis nagyon eltérően viselkedik a műhelyben. A különbség általában az extrudáló rendszerben rejlik: a csavar átmérője és a hossz-átmérő aránya, hogy az olvadékszivattyú stabilizálja-e a nyomást, hogyan kell beállítani a szerszám ajkait, és hogyan távolítja el a hengerköteg a hőt. A szálak nedvesítésétől a tekercselésig minden lépés megőrzi az extruder által biztosított minőséget.
A gyakorlati szabály tehát egyértelmű: először határozza meg az extrudáló rendszert, és méretezze körül a vonal többi részét. A bevonó-, lamináló- vagy dombornyomó fokozat, amely gyorsabban működik, mint az extruder, amit fizetnie kell, és soha nem használ. A kimenetre, de nem a ténylegesen használt anyagra méretezett extruder mérősodródást, gélfoltokat és idő előtti csavarkopást okoz a gép élettartama alatt. Ez a cikk bemutatja, hogy mit tartalmaz az extrudáló rendszer egy kompozit vonalon, hogyan illeszthető hozzá PET-hez, PP-hez, PVC-hez és töltött keverékekhez, mely tűréseknek van kereskedelmi súlya, és mit kell tesztelni a végső fizetés előtt.
Mi számít extrudáló rendszernek egy kompozit vonalon
A kompozit gyártósoron az extrudáló rendszer nem egy gép, hanem egységek láncolata, amelyeknek ugyanazt az alapértéket kell együtt tartaniuk: anyagmozgatás és szárítás, csavar és hordó, olvadékszivattyú vagy nyomásszabályozó hurok, szerszám, hengersor vagy hűtőszakasz, valamint a vonal sebességét beállító lehúzás. A vastagságot a szerszámnál hozzák létre, a hűtési szakaszban lefagyasztják, majd laminálják, domborítják vagy bevonják.
A vám a termékkel együtt változik. A CFRT sor vékony, forró olvadékot extrudál, amelynek nedvesítenie kell a folytonos szálat, míg a padlóburkolat egy erősen telt lapot extrudál, amelyet később a végső méretre kalanderálnak. Az alábbi táblázat azt mutatja, hogy ugyanaz a hardverkategória hogyan változik a prioritásban termékről termékre.
| Vonal típusa | Extrudálási kötelezettség | Tipikus polimer | Először ellenőrizze |
|---|---|---|---|
| PET/PP CFRT kompozit vonal | Folyamatos szálak olvadékimpregnálása, majd lemezalakítás és laminálás | PET, PP, néha PA | Az olvadékhőmérséklet egyenletessége a szerszám szélességében és a szálak nedvesítése a célvonali sebességgel |
| SPC padlóburkolat gyártósor | Töltött PVC lemez extrudálás, kalanderezés és laminálás a kopórétegre | PVC kalcium-karbonát töltőanyaggal | Csavar- és hordó kopásállóság, kimenő teljesítmény per matricaszélesség, mérőszabályozás kalanderezés után |
| PVC/PU bőr dombornyomó és bevonó vonal | Összetett lágyítás és bevonat leválasztó papírra vagy szövetre | PVC keverék, PU | A bevonat vastagságának ismételhetősége, hengerhőmérséklet-stabilitás, felületi hibák aránya |
| Fém kompozit és tekercs bevonatsorok | Ragasztó- és bevonórétegek ömlesztett extrudálás helyett | PE, PUR, fóliaragasztók | Függetlenül attól, hogy a maglemezt bevásárolják vagy házon belül gyártják, és hogyan történik a tapadás ellenőrzése |
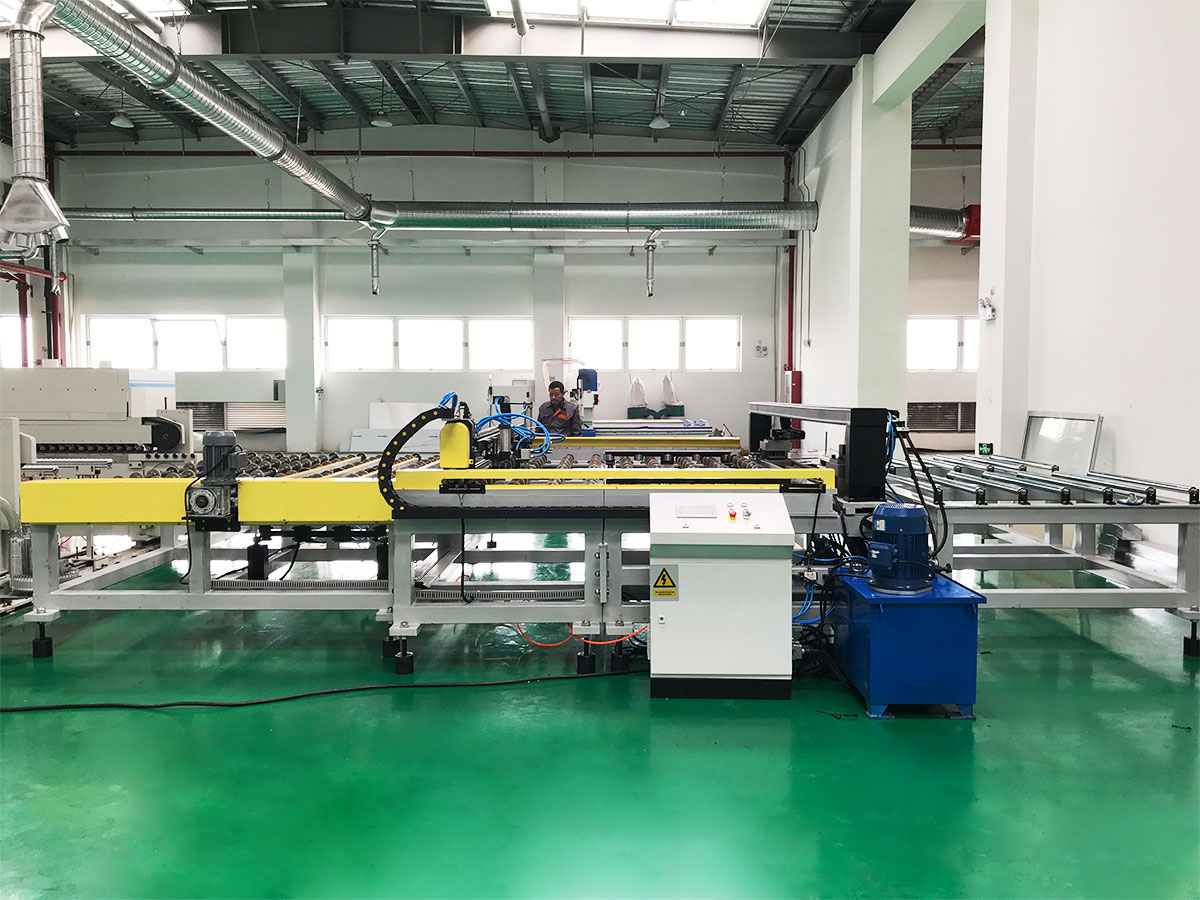
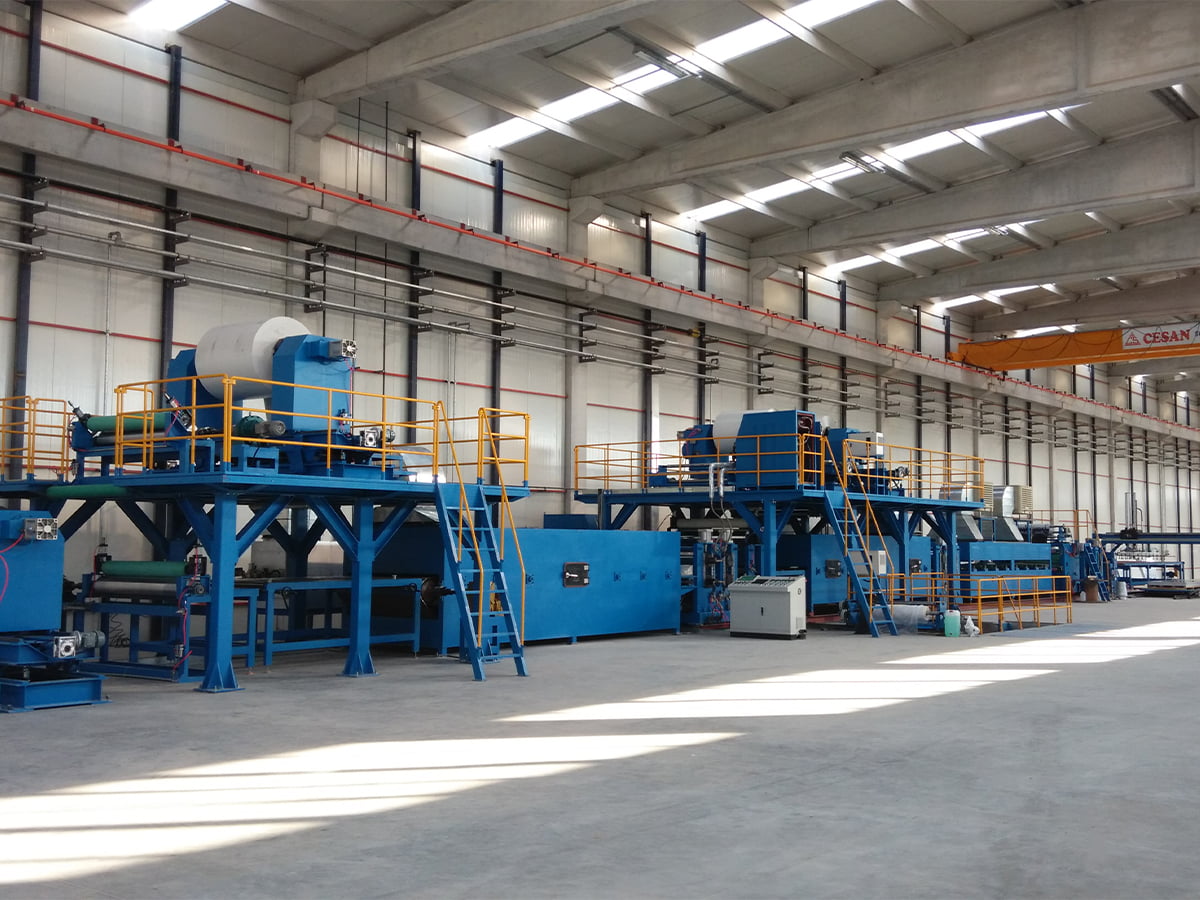
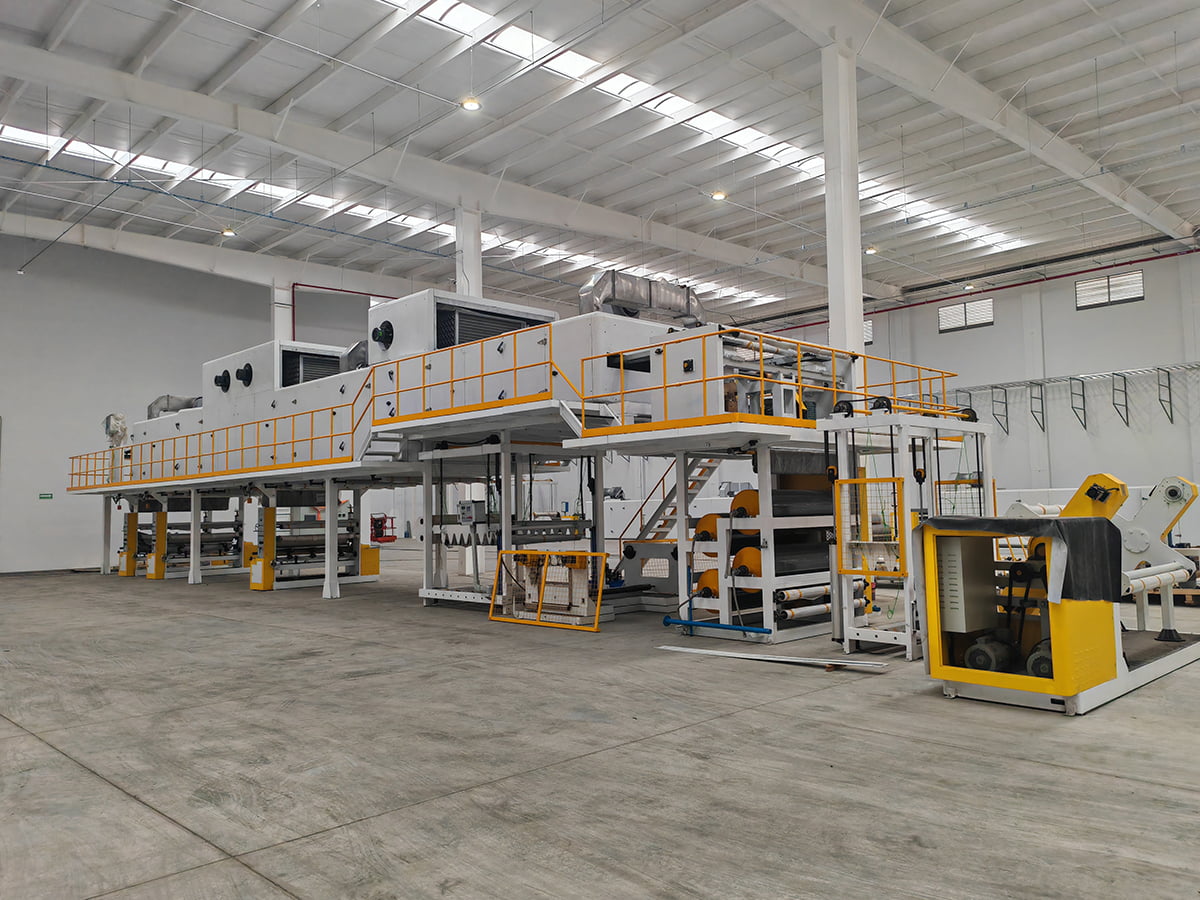
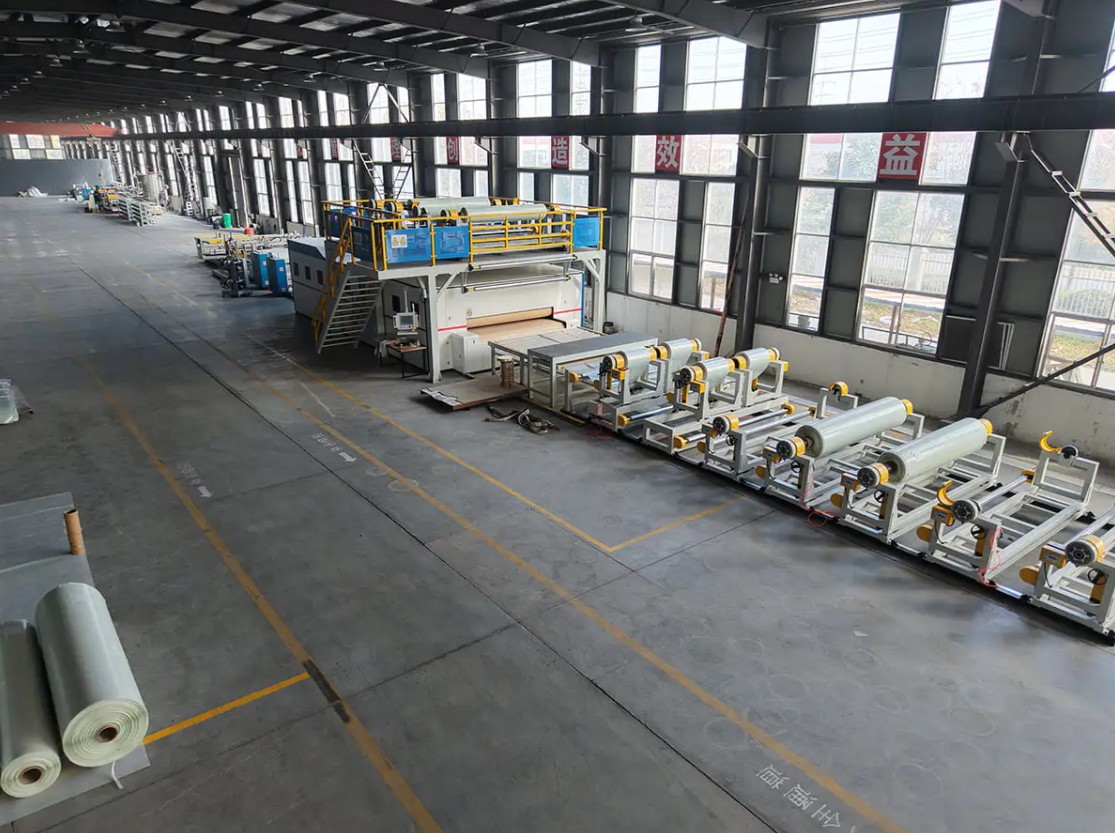
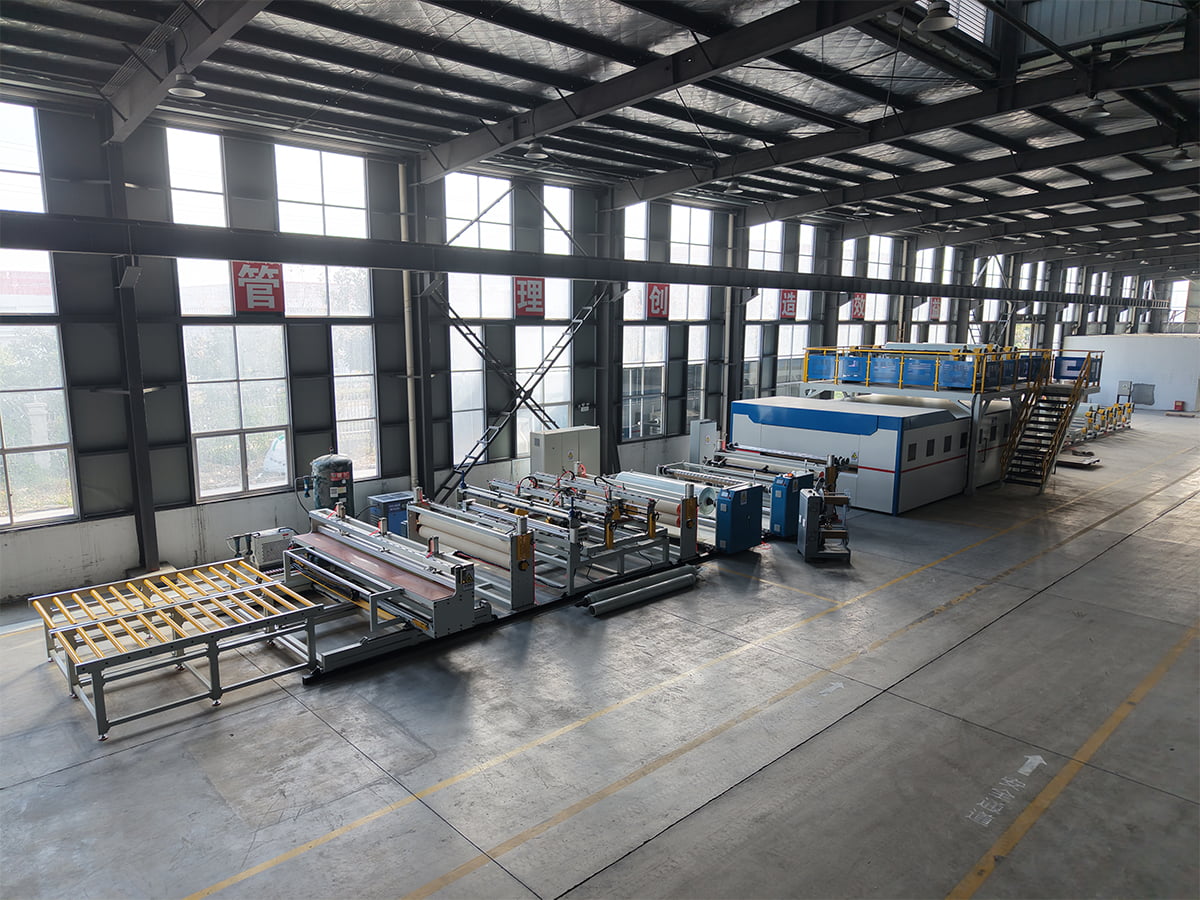 PET/PP CFRT kompozit anyagok gyártósor Egy CFRT kompozit vonal PET/PP-hez, amely akkor releváns, ha az extrudálás során a folytonos szálakat kell nedvesíteni, nem pedig a töltött padlólemezt. Termék megtekintése →
Igazítsa az extrudert az anyag viselkedéséhez, ne csak a kimenethez
Az árajánlatokat általában óránkénti kilogrammban hasonlítják össze. Ez a szám csak akkor értelmes, ha egy adott polimerre, egy adott csavargeometriára és egy adott termékvastagságra vonatkozik. A PET-et kényelmesen futtató csavar éhezhet a töltött PVC-keveréken, a töltött keverékekre optimalizált csavar pedig túlnyírhatja a hőérzékeny olvadékot.
Pontok, amelyek eldöntik, hogy az extruder működik-e
- Takarmány és szárítás: A PET felszívja a nedvességet, és szabályozott harmatpontig kell szárítani, különben a hidrolízis szilárdságvesztésként és buborékok formájában jelentkezik. A PP sokkal kevesebb szárítást igényel, de érzékenyebb az olvadékhőmérséklet-ugrásokra.
- Csavargeometria: a tömörítési arány, a gátszakaszok és a keverőelemek követik az olvadék viszkozitását és a töltőanyag terhelést. Kérje a csavar rajzát, ne csak az átmérőt.
- Kopásvédelem: kalcium-karbonát, üvegszál és ásványi töltőanyagok koptató hatásúak. A bimetál hordók és az edzett csavarok meghosszabbítják az élettartamot, és a különbség két-három év múlva jelentkezik a konzisztenciában.
- Nyomásstabilitás: az extruder és a szerszám közötti ömledékszivattyú szűkíti a vastagság változását, és leválasztja a szerszám nyomását a csavar sebességének ingadozásaitól. Vékony, nagy értékű lapon ez általában megéri a befektetést.
- Vágószerszám: az egyedileg állítható ajkakkal ellátott vállfa a széles lapokhoz, míg a szűkebb belső geometriájú hornyos matrica a vékony bevonatokhoz. A szerszám szélességének meg kell egyeznie a kész szélességgel és a vágási ráhagyással.
A megrendelés megerősítése előtt futtasson egy próbát saját gyantájával és töltőanyagával a kívánt vastagságban. A szállítói referenciaanyagon lévő csavarok teljesítménye kevesebbet mond, mint szeretné.
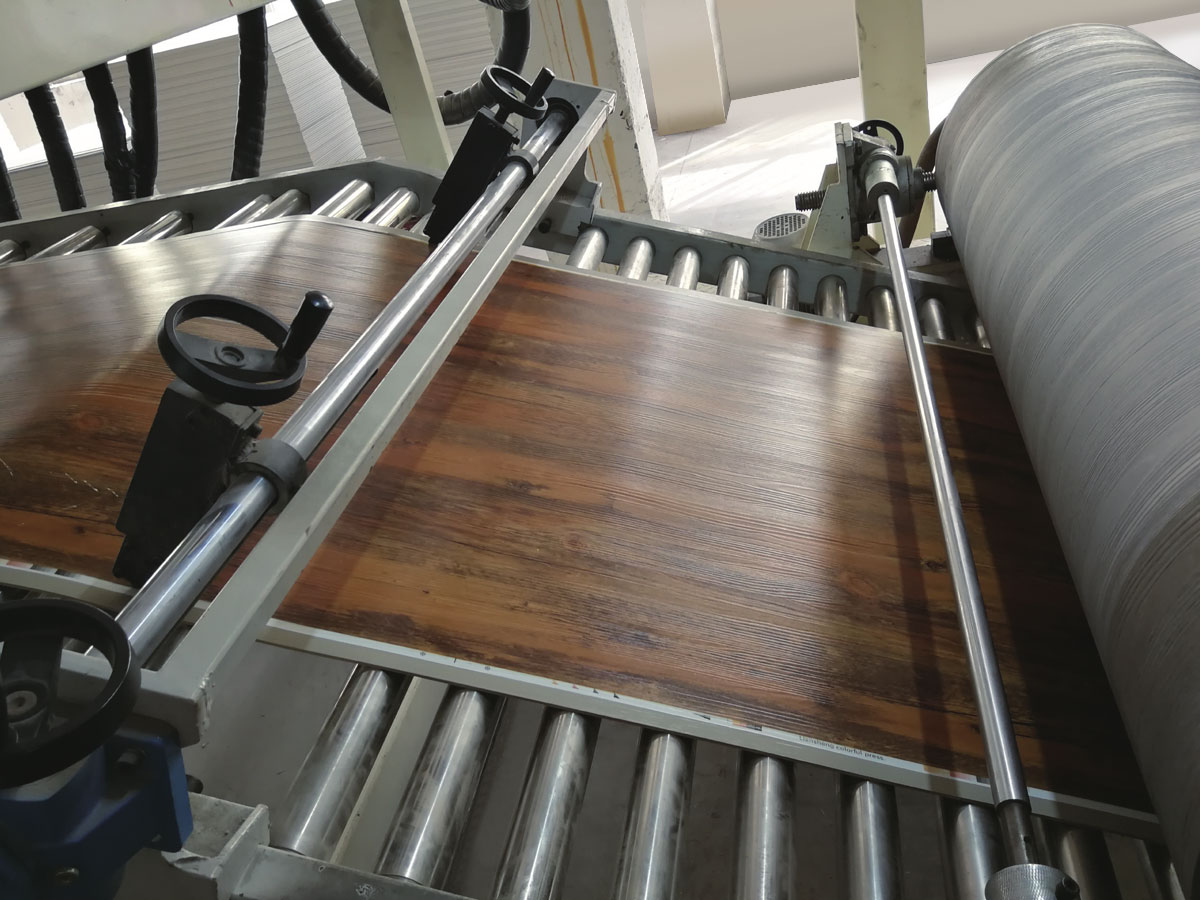
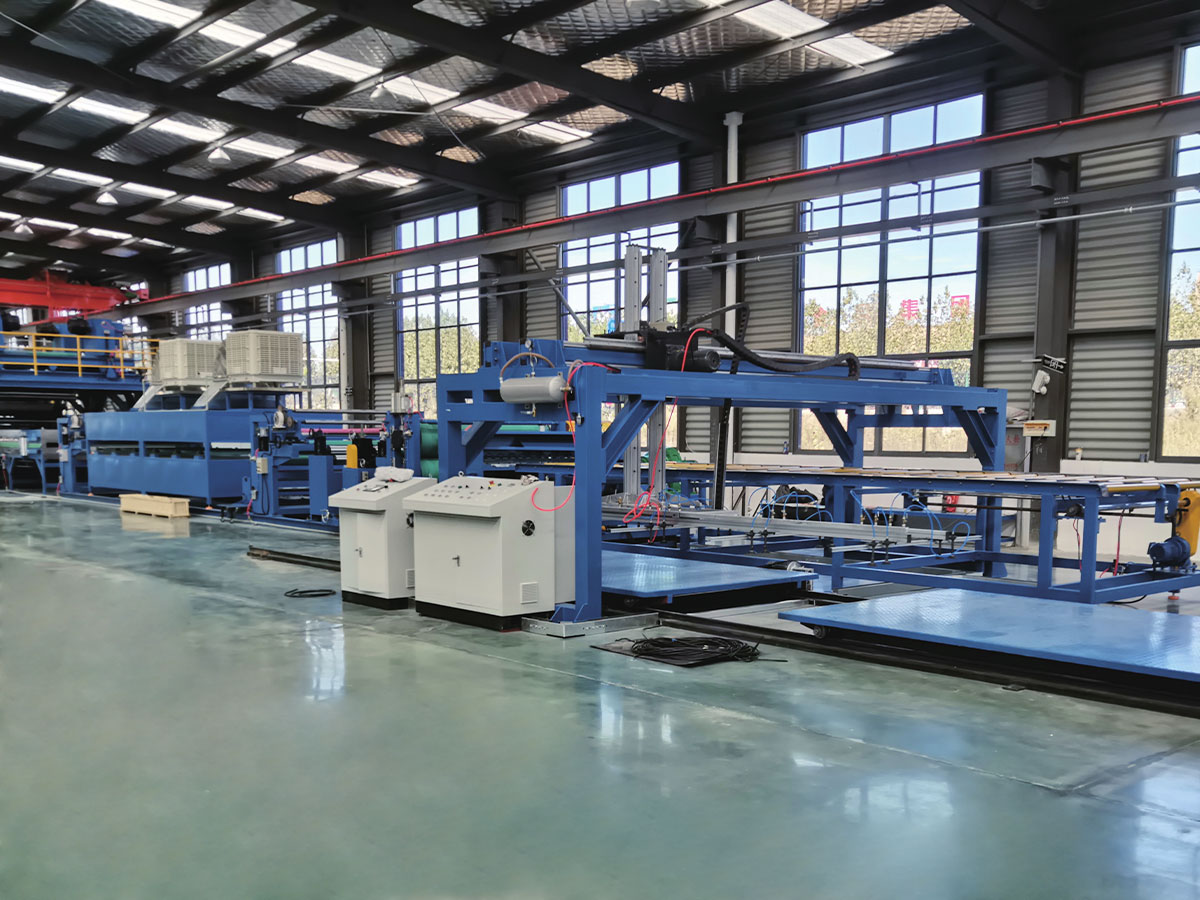
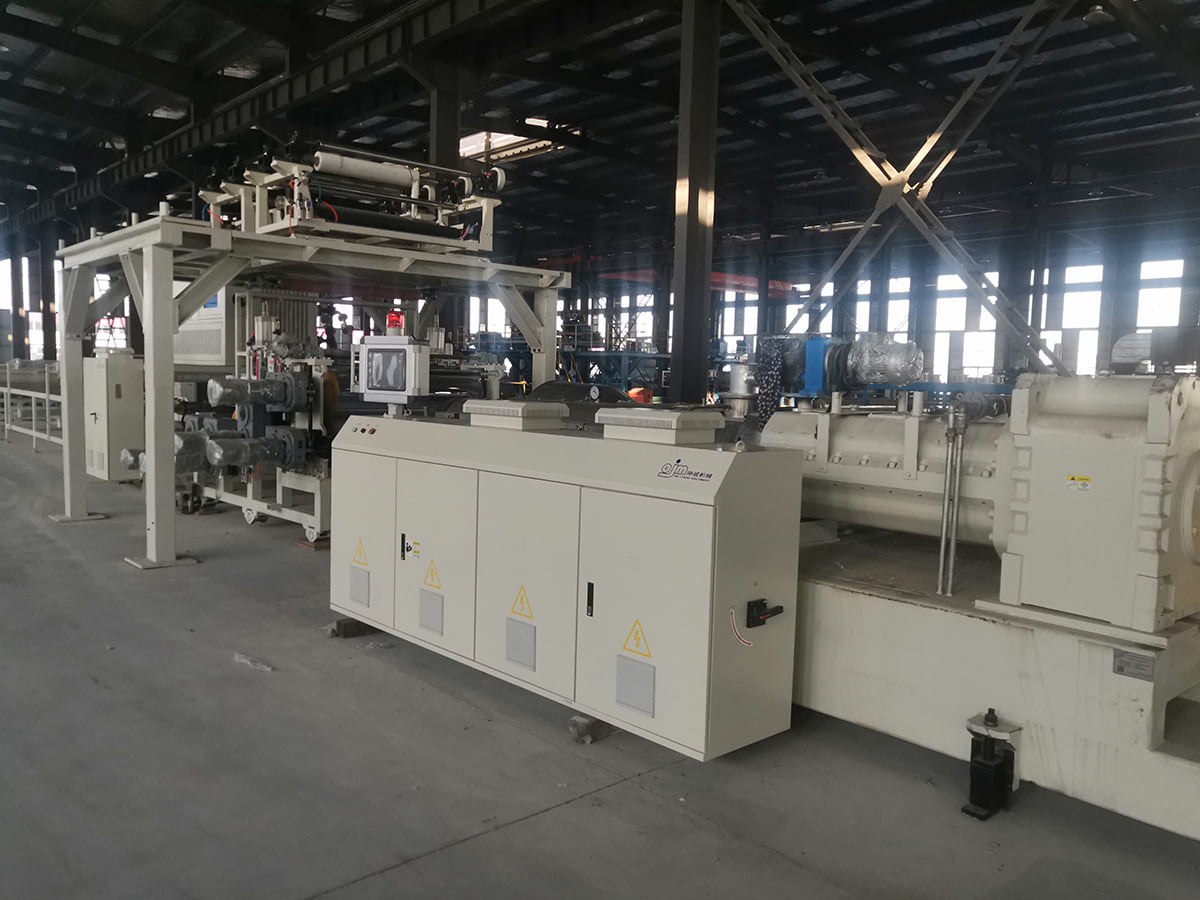 SPC kő műanyag padló kompozit gyártósor SPC padlóburkolat kompozit vonal extrudálás PVC és kalcium-karbonát mag, majd lamináló fólia, kopóréteg és dombornyomás; szelvényvezérlése befolyásolja az anyagfelhasználást. Termék megtekintése →
Az anyagköltséget meghatározó tűréshatárok
A vastagságtűrés az, ahol az extrudálás minősége pénzzé válik. Vegyünk egy 1,0 mm névleges átmérőjű, körülbelül 1,4 gramm/köbcentiméter sűrűségű PVC lapot: egy négyzetméter jó minőségű lemez nagyjából 1,4 kg-ot nyom. Ha az extruder és a tekercsköteg plusz-mínusz 2 százalékot tart, az átlagos fogyasztás a névleges közelében marad. Ha a szórás plusz-mínusz 5 százalékos, és a kezelők a sáv felső felét célozzák meg, hogy elkerüljék a vékony foltokat, az átlagos súly körülbelül 3 százalékkal nő. 1 000 000 négyzetméter éves kibocsátáson, ami nagyjából 42 tonna többletvegyületet jelent, a gyantaár, a fuvar és az olvasztáshoz felhasznált energia előtt.
A szélességben való eltérés legalább annyira számít, mint az átlagos vastagság. A középen mérőlapon lévő és mindkét szélén vékony lap szélesebbre kényszeríti, és a levágott anyag késztermék, amelyet nem lehet eladni. A matrica ajak beállítási tartománya, a belső áramlási egyensúly és a tekercskorona a szokásos okok, és ezeket a legolcsóbb a specifikáció szakaszában korrigálni.
Az induló viselkedésnek is van költsége. A gyors hőreakcióval és stabil nyomásszabályozással rendelkező extrudáló rendszer az átállás után hamarabb eléri az értékesíthető terméket, ami csökkenti a selejt mennyiségét rövid futamokon, és kereskedelmileg ésszerűvé teszi a speciális minőségek kis tételes gyártását.
Az alsó szakaszokat az extruderhez kell méretezni
Az extrudáló rendszer megadja a tempót, de egyedül nem tudja befejezni a munkát. A hőt túl lassan eltávolító hűtőtekercs-köteg lelassítja a vezetéket, ami megnöveli az olvadék tartózkodási idejét és a lebomlás kockázatát. A laminálási réseket szinkronizálni kell a lehúzási sebességgel, hogy a feszültség állandó maradjon a matricától a csévélőig, és a soron belüli vastagságmérő csak akkor hasznos, ha a vezérlőhurok valóban elég gyorsan tudja beállítani a csavar sebességét vagy a matricacsavarokat ahhoz, hogy számítson.
A padlóburkolatoknál a dombornyomás és a kopóréteg lépései határozzák meg a felület minőségét és a csúszásállóságot, ezért hőmérsékletszabályozásuknak olyan szorosnak kell lenniük, mint az extrudernek. A PVC és PU bőr esetében a bevonat vastagságának ismételhetősége és a hengerhőmérséklet-stabilitás egyaránt befolyásolja a megjelenést és az anyaghasználatot, ezért ezek a paraméterek inkább az átvételi teszthez, mint a prospektushoz tartoznak. Ha szélesebb körben mérlegel egy padló- vagy panelprojektet, segít megérteni mit tartalmaz egy PVC laminált panel gyártósor az extrudálási kapacitás rögzítése előtt.
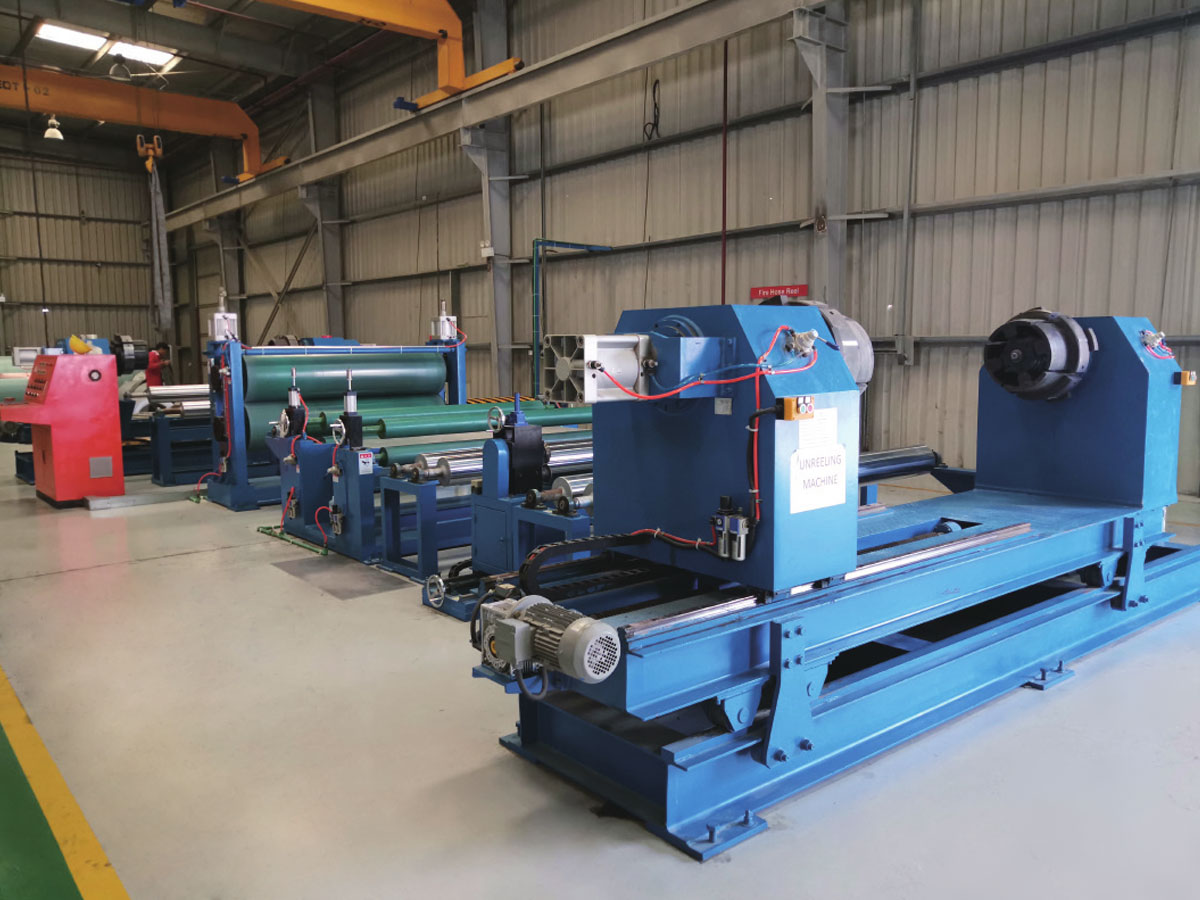
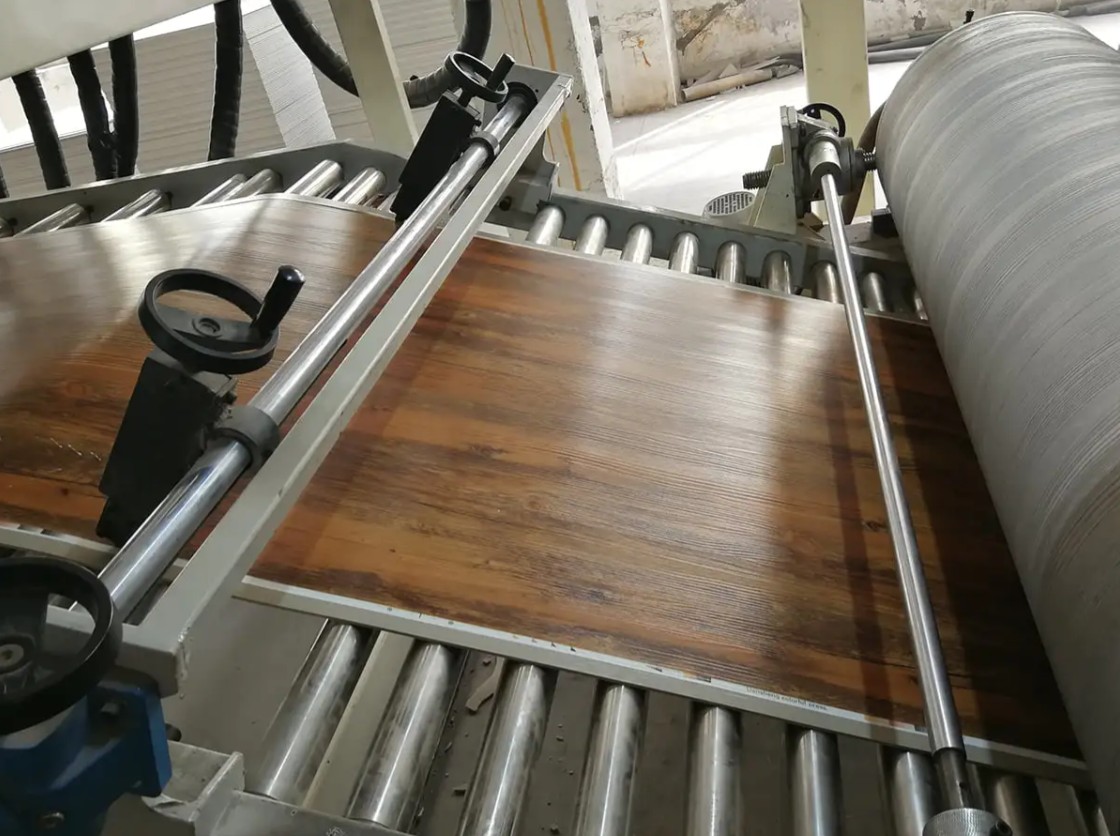
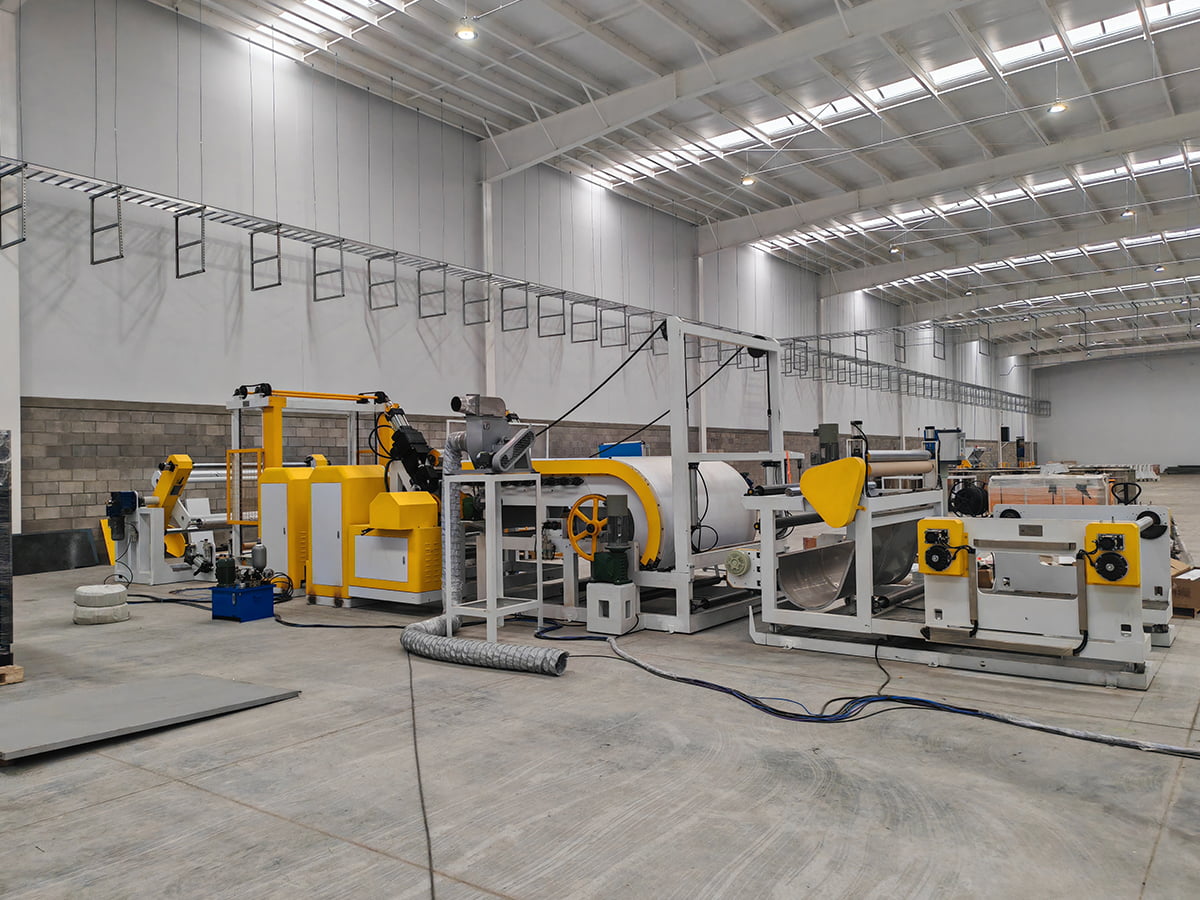 PVC/PU bőr kompozit dombornyomó és bevonó vonal A specifikáció előtt ellenőrizni kell a PVC/PU bőr kompozitot, dombornyomást és bevonatsort, amely a bevonat vastagságának ismételhetősége és a hengerhőmérséklet stabilitása szempontjából releváns. Termék megtekintése →
Beszerzési és átvételi ellenőrzőlista
Használja a következő sorrendet, amikor új vonalat ad meg, vagy olyan extrudert cserél, amely már nem rendelkezik mérőműszerrel.
- Adja meg a polimert, a töltőanyagot és az adalékcsomagot az olvadékáramlási vagy viszkozitási adatokkal együtt.
- Adja meg a kész vastagságot és annak tűréssávját, valamint a szélességet és a vágási ráhagyást.
- Adja meg a szükséges kimenetet az adott vastagságon és az eléréséhez szükséges vonalsebességet.
- Kérjen csavar- és hordórajzokat, hossz-átmérő arányt, tömörítési arányt és kopásvédelmet.
- Erősítse meg a szerszám szélességét, az ajak beállítási tartományát és a belső áramlási kialakítást.
- Erősítse meg a hűtőkapacitást és a tekercsköteg konfigurációját a maximális vezetéksebességgel.
- Egyezzen meg egy próbát saját anyagával és egy mintavételi tervvel: vastagság a szélességben, teljesítmény, kilogrammonkénti energia, felületi hibák és indítási selejt aránya.
- Egyezzen meg a pótalkatrészek terjedelméről és az átfutási időkről a csavarokhoz, hordókhoz, vágóajkakhoz és tekercsfedelekhez.
- Egyezzen meg a szolgáltatás köre: távtámogatás, helyszíni üzembe helyezés, kezelői oktatás és garanciális feltételek.
Egyedi vonalak, szerviz és pótalkatrészek
A szabványos konfiguráció ritkán fedi le az összes terméket. Ha az ügyfélnek más rétegszerkezetre, szokatlan szélességre vagy dedikált koextrudálási elrendezésre van szüksége, az egyedi gyártású vonalnak sokkal értelmesebb, mint a katalógusmodellben való kompromisszumot kötni. A Jiangsu XieCheng Intelligent Equipment, amelynek székhelye a Jiangsu állambeli Huai'an Jinhu Gazdaságfejlesztési Zónájában található, szabványos és nem szabványos gyártósorokat is épít. A csoport, amelyhez tartozik, az A2 tűzállóságú alumínium kompozit panelek és gyártóberendezéseik tartományi mérnöki kutatóközpontjaként, valamint AA besorolású hitelintézetként ismert el, ami hasznos kontextus a mérnöki mélység értékeléséhez, nem pedig az árhoz.
A kiszállítás után a támogatás többet jelent, mint egy specifikációs lap. A távsegítség, a helyszíni szerviz és a pótalkatrész-ellátás biztosítják a vonalat, amikor egy csavar elkopik, vagy a matrica ajak cserére szorul, és ezeket a válaszidőket be kell írni a szerződésbe. Megteheti elérheti a mérnöki csapatot a kapcsolatfelvételi oldalon az anyagadataival, a célvastagságával és a szükséges teljesítményével.
Az extrudáló rendszerek jutalmazzák a korai döntéseket. Válassza ki a csavart, a matricát, a nyomásszabályozást és a hűtőteljesítményt a ténylegesen használt anyaghoz és az ügyfelek által ténylegesen elfogadott tűréshatárhoz, majd a mérethez igazítsa a laminálást, a dombornyomást és a tekercselést. Ez a sorrend a prospektusszámok helyett a felhasználható kibocsátáshoz köti a tőkeköltséget, és az első gyártási műszaktól kezdve kiszámíthatóvá teszi a mérőeszközt, a hulladékot és az anyagfelhasználást.