
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Egy ötrétegű, percenként 5-6 méteres sebességgel futó SPC padlóburkolat fél-eltolódást veszíthet akár 0,1 mm vastagságú sodródás miatt is. A kezelő a kész raklapon látja, nem a sajtolószerszámnál, és addigra az extruder már több száz méter nem megfelelő deszkát tolt. Ugyanez a minta jelenik meg a CFRT szalagvonalakon, a PVC és PU bőr bevonatsorokon és a fém kompozit lamináló vonalakon. A gép képes; a folyamat egyszerűen nem korrigálódik elég gyorsan.
Ez az igazi eset az extrudáló gépek automatizálásánál. Nem az operátorok lecseréléséről van szó, és nem a piac legdrágább vezérlőjének megvásárlásáról. Arról van szó, hogy lezárjuk azokat a hurkokat, amelyek meghatározzák a vastagságot, a tapadást és a felület minőségét, és elég gyorsan zárják be őket ahhoz, hogy a korrekció megtörténjen az anyag pazarlása előtt. Az alábbiakban minden ebből az egyetlen ötletből következik.
Mit takar az extrudáló gépek automatizálása?
Az extrudáláson alapuló kompozit vonalon az automatizálás vezérlőhurkok halmaza, nem pedig egyetlen szolgáltatás. Egy sor jól automatizálható egy helyen, és teljesen manuális két méterrel lefelé, ezért két hasonló berendezést üzemeltető gyár nagyon eltérő hozamot ér el. A legfontosabb hurkok a következők:
- Olvadékadagolás és adagolás: a gyanta, a töltőanyag és az adalék gravimetrikus vagy térfogati adagolása, keskeny sávban tartva, így a csavarnak soha nem kell kompenzálnia a kiéhezett torkot.
- Csavarsebesség és olvadéknyomás: a szerszám bejáratánál lévő nyomás az a szám, amely megmutatja, hogy mi történik a henger belsejében, és ennek a csavar sebességét kell hajtania, nem pedig fordítva.
- Hordó- és szerszámhőmérséklet: elegendő felbontású zónavezérlés az olvadék viszkozitásának stabilan tartásához hosszú távon, beleértve az indítást és az anyagcserét is.
- Mérőszabályozás: egy vastagság- vagy alaptömeg-mérő, amely visszacsatolt a szerszám ajak beállításához, a gördülési távolsághoz vagy a vonalsebességhez, így a korrekció automatikus, nem pedig a kezelő által kezdeményezett.
- Sebesség és feszítés szinkronizálása: lehúzás, lamináló hengerek, dombornyomó hengerek és csévélők, amelyek egy mesterreferenciát követnek, így a szalag nem nyúlik és nem laza.
- Tekercselés, vágás és élszabályozás: állandó feszített tekercselés és automatikus élvágás, amely a kész tekercset eladhatóvá teszi.
Ezek a hurkok négy praktikus szinten helyezkednek el. A kézi vezérlés a műszereket leolvasó kezelőn és a kézikerekek elforgatásán alapul. A nyílt hurkú receptvezérlés termékenként tárolja a beállításokat, de nem reagál az elsodródásra. A zárt hurkú szabályozás mérőműszerrel vagy nyomásérzékelővel magától korrigál. A teljes vonalú felügyelet adatnaplózást, riasztásokat és nyomon követhetőséget biztosít, ami általában az első dolog, amit az ügyfél-audit kér.
Ahol az automatizálás először megtérül
Az automatizálási költségvetések korlátozottak, így a kiadások sorrendje fontosabb, mint a teljes összeg. A legtöbb kompozit üzemben a mérőműszer és a feszültségszabályozás gyorsabban megtérül, mint bármi más, mert megtámadják a selejteket és a leminősítéseket, amelyek minden nap láthatóak a mérlegben. Az átállási idő és az energiafogyasztás általában a második helyen áll.
| Vezérlőhurok | Kézi működtetés | Zárt hurkú működés | Fő pénzügyi hatás |
|---|---|---|---|
| Vastagság és alaptömeg | Korrekció az elsodródás észlelése után | Folyamatos korrekció a mérőjelből | Kevesebb selejt, kevesebb leminősítés, több eladható mérő |
| Olvadéknyomás és csavarfordulatszám | Nyomásingadozásokat követő beállítások | A beállított nyomás szabályozott változóként | Stabil méretek, kevesebb indítási selejt |
| Web feszültség | Nagyobb sebességnél látható lazaság vagy nyúlás | A feszültséget a táncos vagy a mérőcella visszacsatolása tartja | Kevesebb ránc, jobb tapadás, kevesebb törés |
| Hőmérséklet zónázás | A leolvasott értékek eltolódnak a környezeti feltételek változásával | PID szabályozás minden zónán | Egyenletes felületkezelés a műszakokban |
| Receptváltás | Kézi beállított értékek, több próbamérő | A tárolt paraméterek visszahívása egy lépésben | Rövidebb állásidő a termékkategóriák között |
A ráfordítás mértékének egyszerű módja, hogy mérjük a selejtezési arányt és a leminősítési arányt egy hónapon keresztül, majd megbecsüljük, hogy ezek közül mennyit okoz a vastagság, a feszültség vagy a hőmérséklet változása. Az eltérés felét megszüntető automatizálás általában két éven belül jól megtérül egy két-három műszakos vonalon.
Az automatizálási szint összehangolása az Ön által készített termékkel
A különböző extrudálási és laminálási termékek a különböző hurkokat helyezik előtérbe. Az egyik anyaghoz ideális vezérlőcsomag túlméretezhető, vagy egyszerűen rossz változóra irányulhat egy másiknál.
CFRT és hőre lágyuló kompozit vonalak
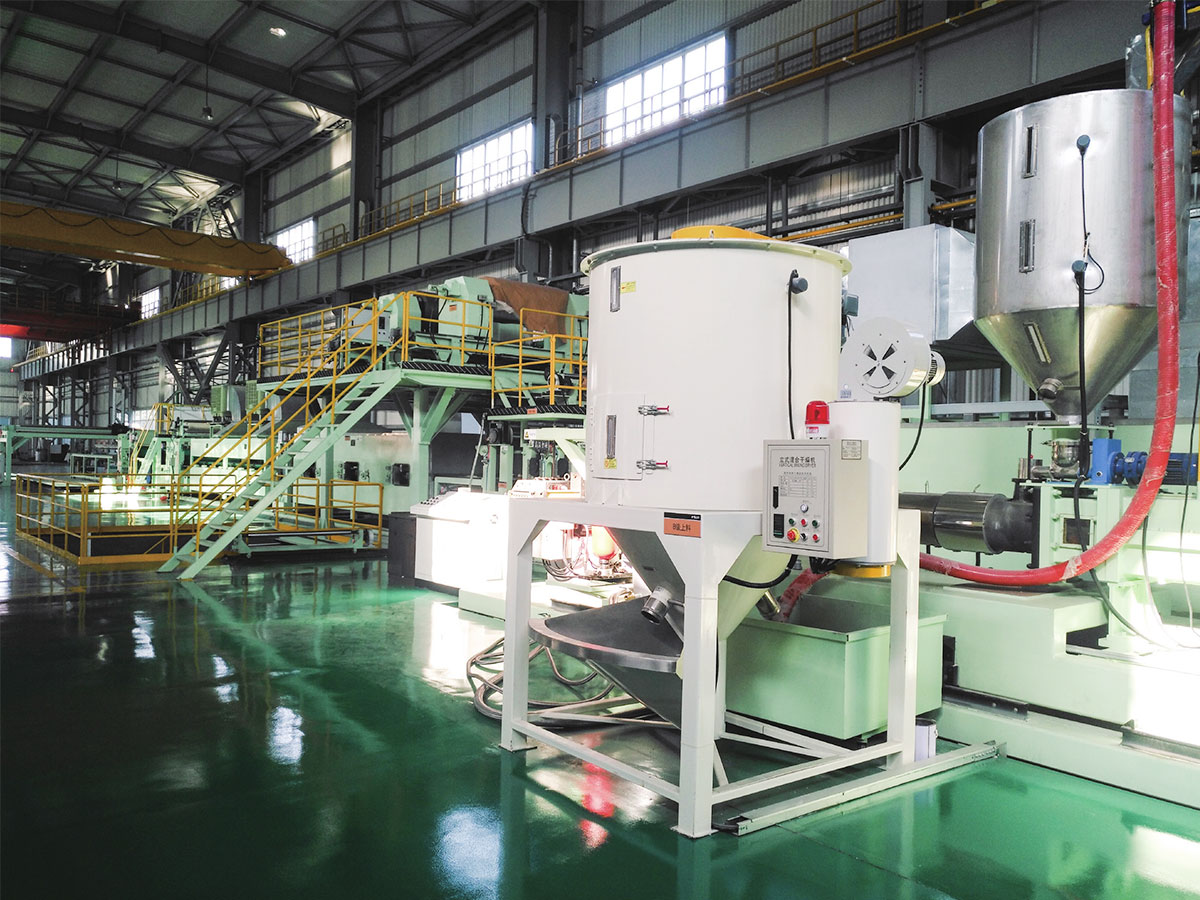
A PET vagy PP alapú folytonos szálerősítésű hőre lágyuló műanyag vonalakon az extrudernek egyetlen menetben kell lágyítania a polimert és impregnálnia a rostszálat. Az olvadéknyomás-stabilitás és az impregnálási hőmérséklet dönti el, hogy a szalag teljesen átnedvesedett-e, míg a roving feszítés dönti el, hogy a szál megmarad-e, ahol felhelyezték. Az automatizálás itt leginkább arról szól, hogy a sorsebesség növekedésével egyidejűleg három változót állandóan tartunk, és azokat naplózzuk, hogy az ügyfélnek megmutassa a folyamatablak a leszállított tekercs mögött.
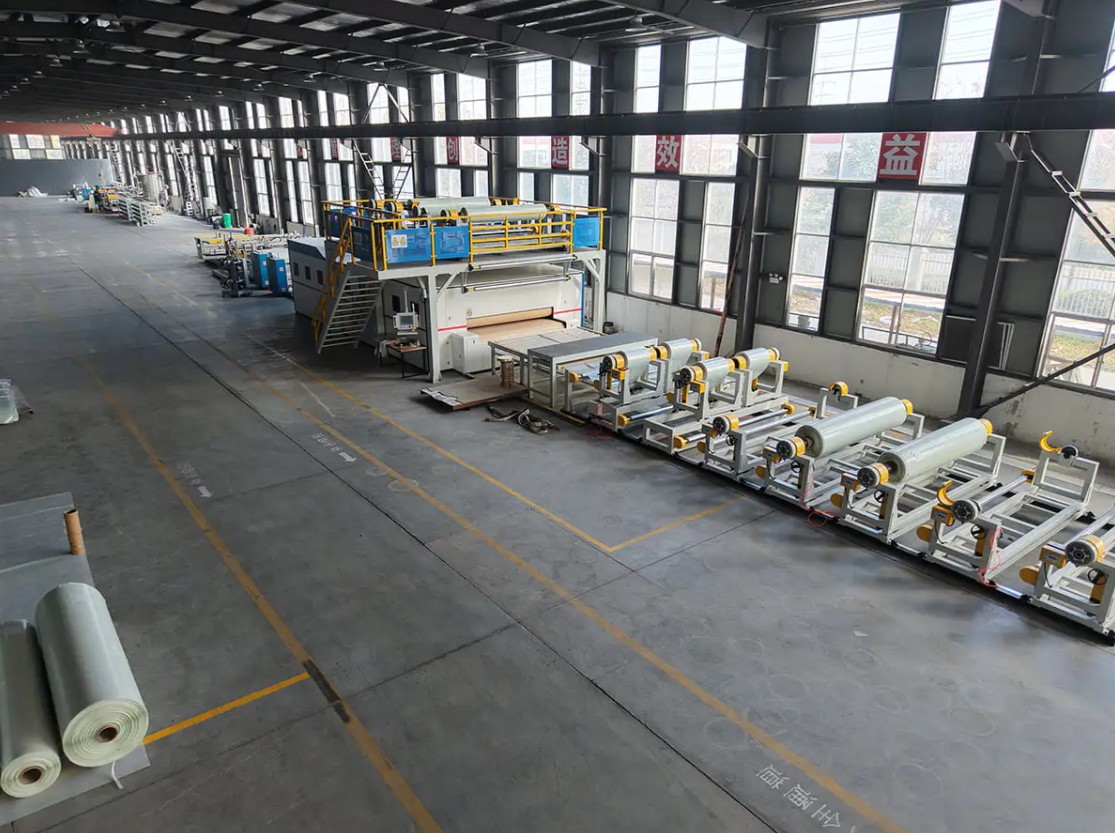
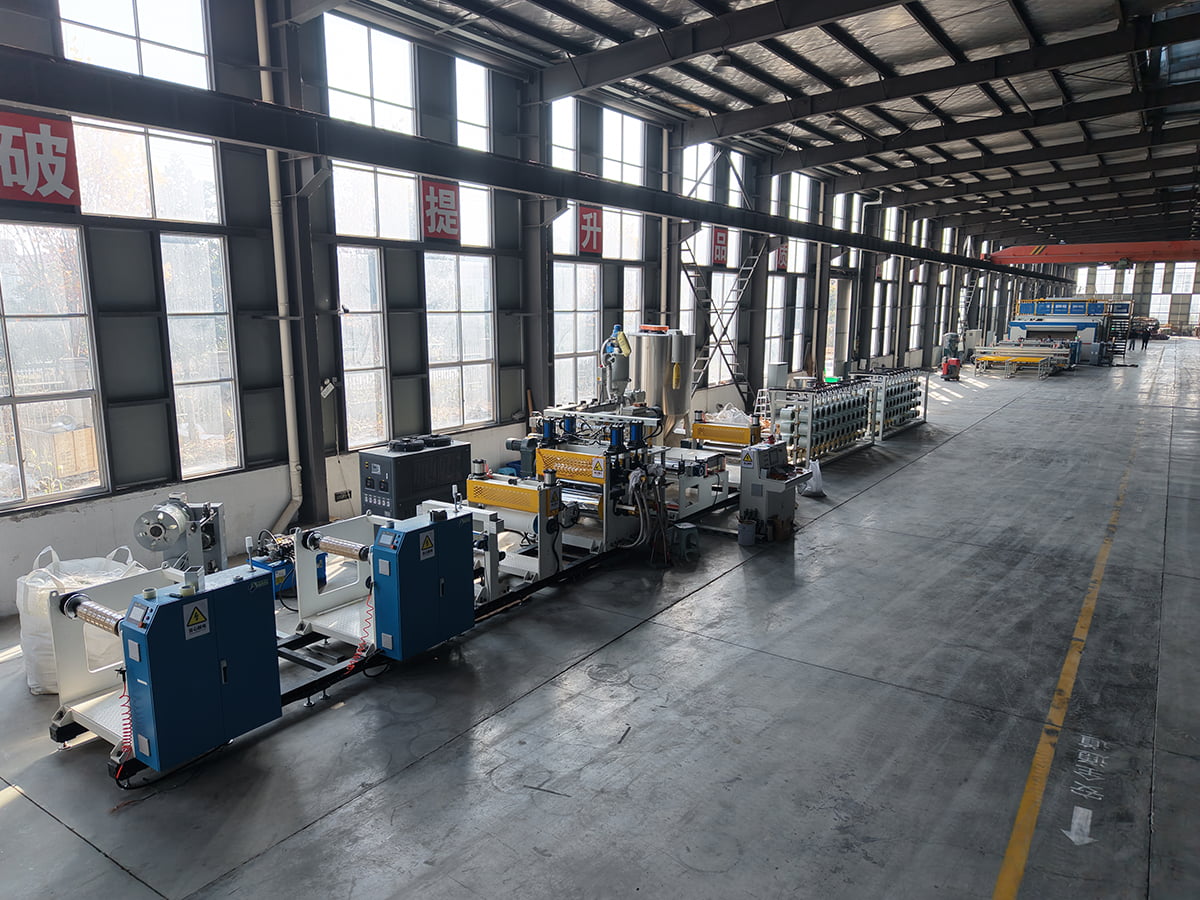 PET/PP CFRT kompozit anyagok gyártósor Tekintse át ezt az OEM PET/PP CFRT gyártósort a folytonos szálerősítésű hőre lágyuló műanyagokhoz, ahol a stabil olvadéknyomás, az impregnálási hőmérséklet és a mozgó feszültség támogatja a folyamatos szalagkibocsátást. Termék megtekintése →
SPC padló és PVC laminált vonalak
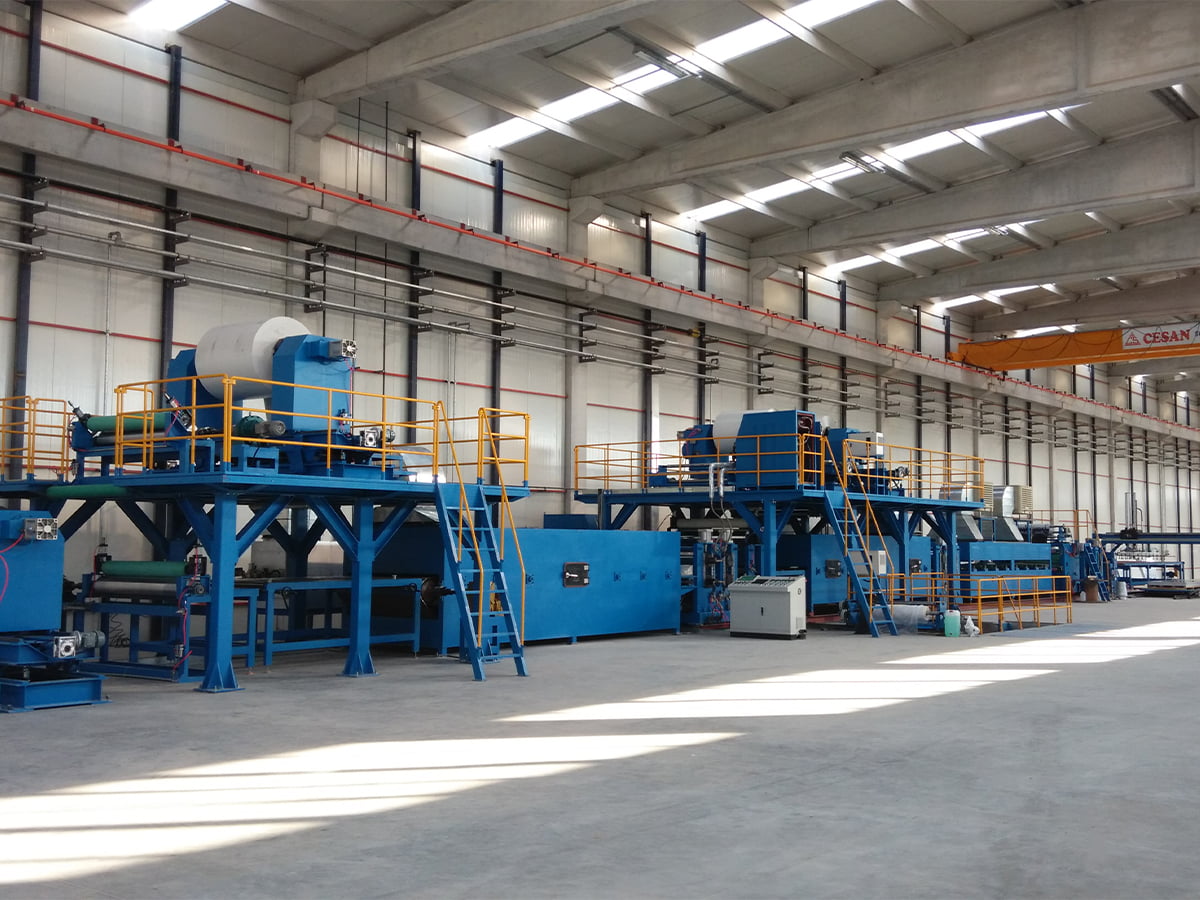
Az SPC deszkagyártás az extrudert egy kalanderrel és egy lamináló részleggel kombinálja. A vastagságszabályozás a szerszámmal kezdődik, de a dobási résnél ér véget, és a kettőt össze kell hangolni. A sűrűségváltozás, a domborítási mélység és a laminálási hőmérséklet a szokásos panaszforrások a padlóburkolatot vásárlók részéről, ezért a hasznos automatizálás az a típus, amely a hengerhézagot és a laminálógép hőmérsékletét zárt hurkú szabályozás alatt tartja a kézikerék helyett. Az új gyártósort tervező vásárlók áttekinthetik az alapvető folyamatok sorrendjét a PVC laminált panel gyártósor ezen áttekintésében, mielőtt megállapodnának az ellenőrzési körről.
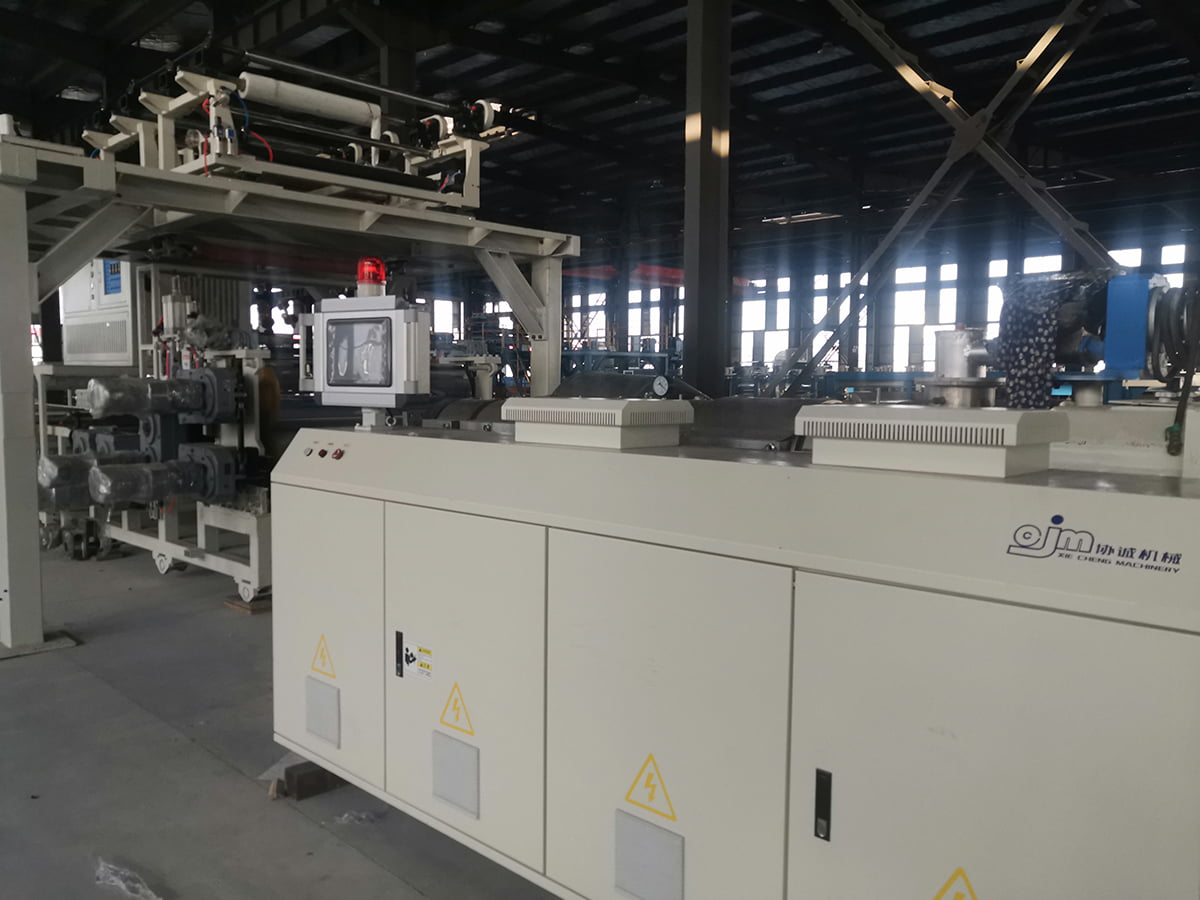 OEM PVC/WPC/SPC padlóburkolat gyártósor Tekintse át ezt az OEM SPC padlóburkolatot az integrált extrudáláshoz, naptározáshoz, lamináláshoz és domborításhoz, ±0,1 mm alapvastagság pontossággal és PLC/HMI vezérléssel. Termék megtekintése →
PVC és PU bőr bevonatsorok
A bevonó- és dombornyomó vonalak a bevonat súlyától és a henger hőmérsékletétől függően élnek vagy halnak meg. A néhány gramm/négyzetméterrel változó bevonófej a dombornyomás után látható árnyalatkülönbségeket produkál, az elsodródó papírfeszesség pedig regiszterhibát okoz. A zárt hurkú bevonat súlya, a dombornyomó tekercs hőmérséklete és a többzónás feszültségszabályozás az a három dolog, amelyhez érdemes ragaszkodni.
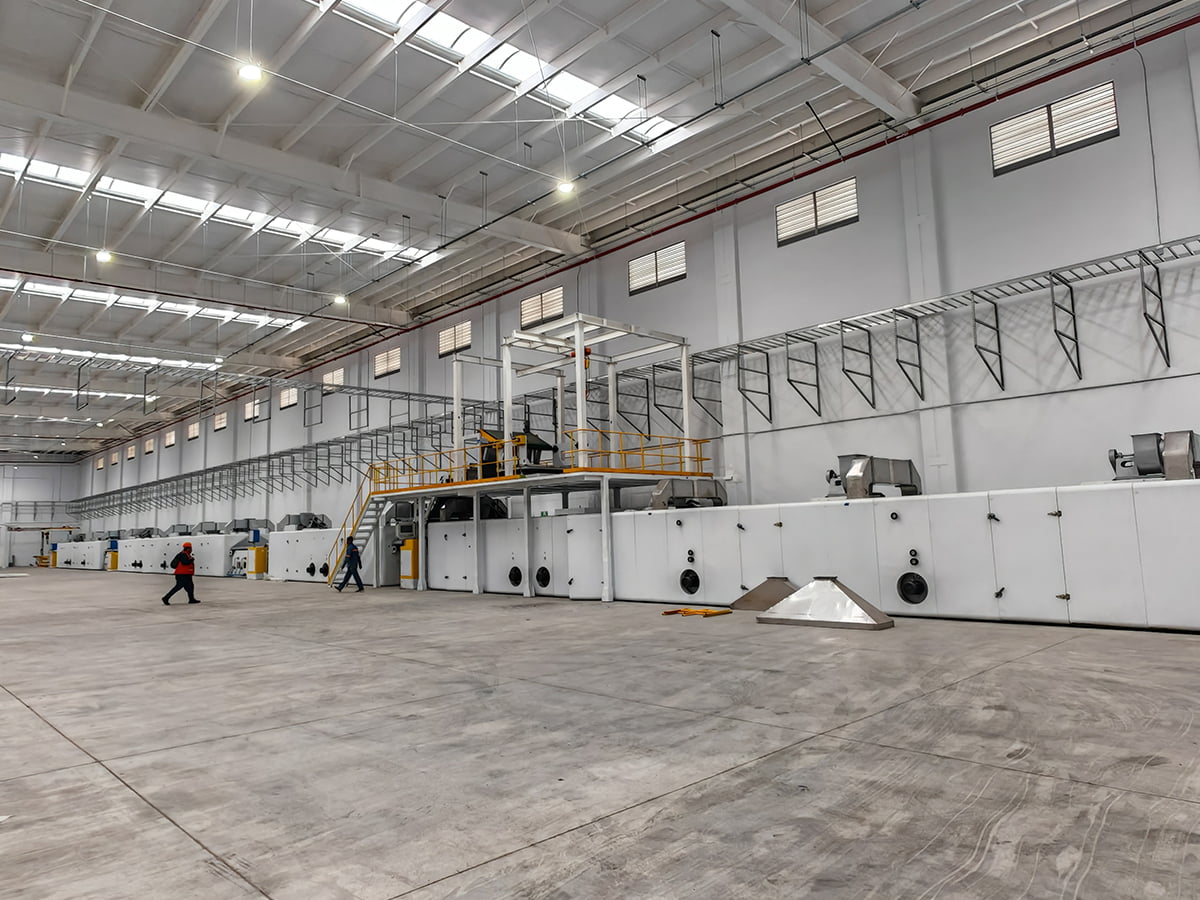 OEM PVC/PU bőr dombornyomó és bevonó vonal Tekintse át ezt az OEM PVC/PU bőrbevonatot és dombornyomást; A bevonat tömege, a dombornyomó tekercs hőmérséklete és a többzónás feszültségszabályozás kulcsfontosságúak az egyenletes teljesítményhez. Termék megtekintése →
Fém kompozit panel és tekercs bevonatsorok
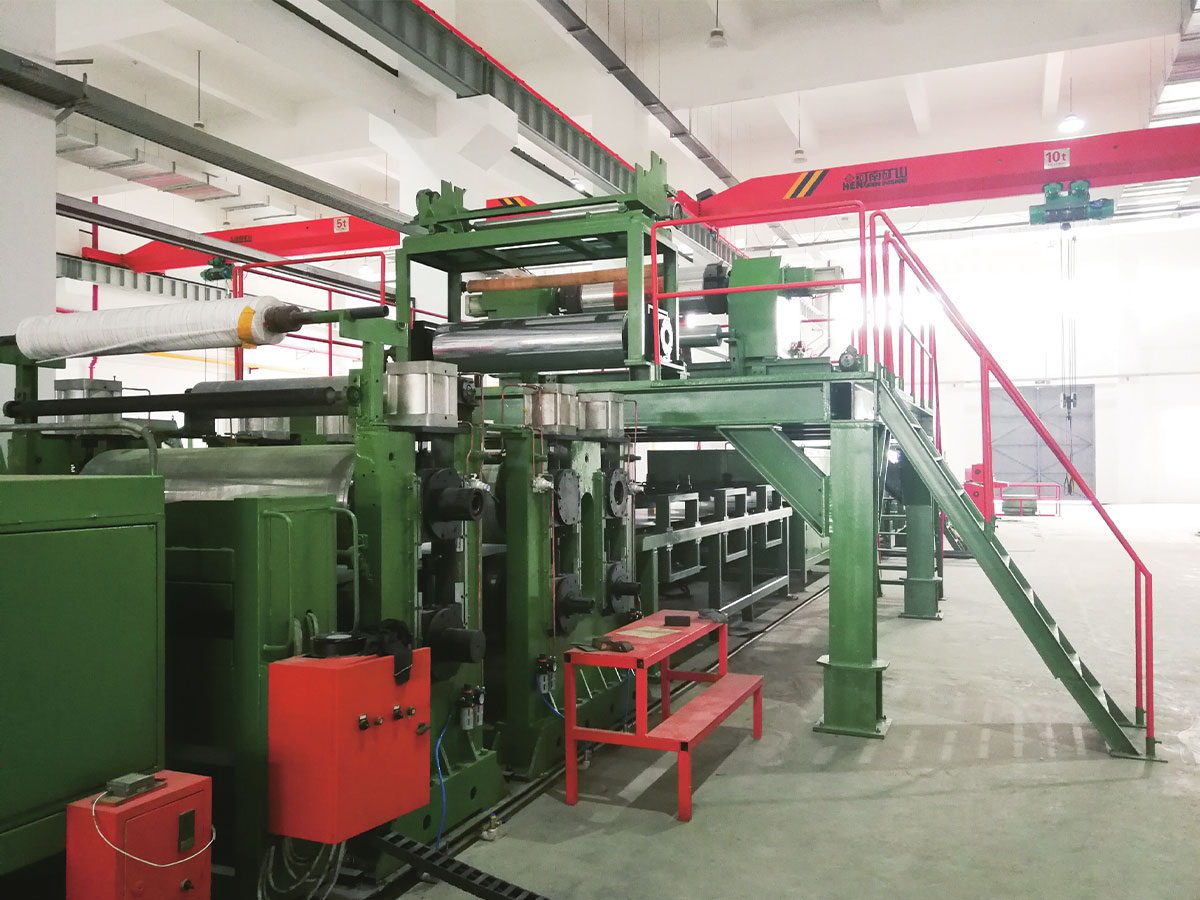
Ezek a vonalak inkább laminálnak, mint extrudálnak, de a szabályozási architektúra ugyanaz: a laminálóhenger hőmérséklete, a ragasztófólia feszültsége, a vonal sebessége és a felszállási szinkronizálás. Mivel a kimenet gyakran tűzálló panel, a nyomon követhetőség ugyanolyan fontos, mint a tolerancia. A hőmérséklet, a sebesség és a feszültség tekercsenkénti naplózott rekordja gyakran a különbség a vevői audit sikeressége és sikertelensége között.
Mit kell írni az adásvételi szerződésbe
A legtöbb automatizálási vita egy olyan specifikációból származik, amely egy vezérlőmárkát nevez meg, semmi mást. Ezeket a tételeket érdemes írásban meghatározni rendelés előtt:
- Szabályozott változók és érzékelők: melyik hurok zárt, milyen érzékelőtípussal, hatótávolsággal és pontossággal.
- Elfogadható tűrések: a vastagság, a bevonat súlya vagy a feszítősáv, amelyet a zsinórnak meg kell tartania egy megfigyelt futás során, meghatározott sebességgel és anyaggal.
- Bemutató anyaga és időtartama: hány méter, hány óra alatt, milyen indítási és váltási sorrendben.
- Receptkezelés: hány termék tárolható, ki szerkesztheti a paramétereket, és hogy a változások naplózásra kerülnek-e.
- Adatkimenet: a gyártási rekordok formátuma, és hogy exportálhatók-e vevői auditra.
- Vezérlő nyitottság: a program, a HMI képernyők és az alkatrészlista átadása megtörténik-e, és megengedett-e a harmadik féltől származó integráció.
- Távoli hozzáférés és szolgáltatási feltételek, beleértve a válaszidőket és a vonalhoz mellékelt pótalkatrészeket.
Hónapokba kerülő integrációs hibák
- Automatizálja az extrudert, de elhagyja a lehúzási kézikönyvet, így a zárt hurok egy ellenőrizetlen szakaszt harcol lefelé.
- A mérőműszer méretezése az indítási tartományra a futási tartomány helyett, ami pontosan akkor korlátozza a felbontást, amikor szükséges.
- A mechanikai állapot figyelmen kívül hagyása: a kopott csavar vagy a meglazult hajtólánc jobb szoftverrel nem javítható.
- Vezérlő kiválasztása, amelyet a helyi karbantartó csapat nem tud szervizelni, vagy zárolt programot fogad el dokumentáció nélkül.
- Csak egy terméktípus üzembe helyezése, majd megállapítása, hogy a következő fokozatnak olyan szabályozási tartományra van szüksége, amelyet az érzékelők nem tudnak lefedni.
Az automatizálás nem ér véget a vezérlőszekrényben
Bármilyen is legyen a vezérlőcsomag, egy sor csak akkor marad produktív, ha a mechanikai oldal, a pótalkatrészek és a folyamatismeret rendelkezésre áll, ahol a beszállító választása legalább annyira számít, mint a hardver. A JiangSu XieCheng Intelligent Equipment a Huai'an, Jiangsu állam Jinhu Gazdasági Fejlesztési Zónájában található bázisáról épít kompozit- és bevonatsorokat. Termékpalettája az A2-es és B1-es fém kompozit panel berendezésektől és a fémtekercses bevonatsoroktól a CFRT-ig, az SPC padlóburkolatokig és a PVC/PU-bőr vonalakig, valamint a nem szabványos berendezésekig terjed a folyamatokhoz, amelyeket a szabványos gépek nem tudnak lefedni. A mögötte álló csoport egy tartományi mérnöki technológiai kutatóközpontot üzemeltet A2-es fokozatú tűzálló alumínium kompozit panelek és gyártóberendezéseik számára, és az A2-es alumínium kompozit panelek gyártósorát tartományi szinten a főbb berendezések első csoportjaként ismerték el. A cég A2-es tűzálló mag tekercseket, bevonatos alumínium tekercseket és polimer ragasztófóliákat is szállít, ami akkor számít, ha egy új vonalhoz a próba-szerencse keresés helyett megfelelő alapanyagokra van szükség.
A szállítást követően a támogatás megoszlik a távdiagnosztika, a helyszíni szerviz és az alkatrészellátás között. Mielőtt sor kerülne megadásra, érdemes elküldeni a termékleírást, a célsebességet és a szükséges tűréssávot a berendezés beszállítójának, és kérni az ezekhez illeszkedő vezérlési kört, mert az a beszélgetés általában többet árul el, mint bármely brosúra. Elkezdheti kapcsolatfelvételi oldalunkon keresztül.