
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Az extrudálással fúvott fólia a domináns módszer a csomagolásban, mezőgazdaságban és ipari alkalmazásokban használt műanyag fóliák előállítására. Az eljárást előnyben részesítik, mert folyamatos csőszerű filmet hoz létre kiegyensúlyozott gépirányú és keresztirányú szilárdsággal, jó lezárhatósággal és optikai tisztasággal. Ha fúvott fóliasort határoz meg, vagy későbbi átalakítási műveleteket tervez, az alapvető mechanika, a berendezés konfigurációk és az anyagok viselkedésének megértése segít elkerülni a költséges eltéréseket. Ez a cikk elmagyarázza, hogyan működik a fúvott fóliaextrudálás, milyen változók számítanak, és hogyan növelheti a fólia teljesítményét a későbbi laminálás.
Hogyan működik az extrudálással fújt fólia
A fúvott film extrudálása egy garatba betáplált polimer pelletekkel kezdődik. A fűtött hordóban lévő forgó csavar megolvasztja, összekeveri és továbbítja a polimert. Az olvadék áthalad egy szűrőn, hogy eltávolítsa a szennyeződéseket, majd egy gyűrű alakú (kör alakú) szerszámba kerül. Amint az olvadék kilép a szerszámból, vastag falú csövet képez. Levegőt vezetnek be a szerszám közepén, és a csövet buborékká fújják fel. A buborékot egy léggyűrű hűti, miközben felfelé húzzák. A tetején az összeomló görgők a buborékot lapos fóliává lapítják, amelyet aztán tekercsekké tekercselnek.
- Betáplálás és olvasztás: A pellet bejut az extruderbe; hő és nyírás homogén olvadékká alakítja őket.
- Szűrés: A szitacsomag vagy a folyamatos szűrő eltávolítja a géleket és az idegen részecskéket.
- Szerszámextrudálás: Az olvadék egy spirális tüskén vagy hasonló szerszámon áramlik át, hogy egységes csövet képezzen.
- Buborék felfújása: A belső légnyomás kitágítja a csövet; külső léggyűrű lehűti.
- Összecsukás és tekercselés: Vezetőhengerek összecsukják a buborékot; a filmet szükség esetén felhasítjuk és feltekerjük.
A felfújási arány (BUR), a végső buborék átmérőjének és a szerszám átmérőjének aránya jellemzően 1,5 és 4,0 között van. A fagyvonal magassága, ahol a film megszilárdul, befolyásolja a kristályosságot és az optikai tulajdonságokat. Ez a két változó úgy van beállítva, hogy egyensúlyba hozza az erőt, a homályosságot és a kimenetet.
Gyakori fújt fólia konfigurációk
Az egyrétegű vonalak továbbra is költséghatékonyak az egyszerű fóliák esetében, de a többrétegű koextrudálás szabványossá vált az igényes alkalmazásokban. Az alábbi táblázat a tipikus konfigurációkat foglalja össze.
| Konfiguráció | Tipikus rétegszerkezet | Elsődleges előnyök |
|---|---|---|
| Egyrétegű | Egy extruder | A legalacsonyabb költség, egyszerű kezelés, alkalmas általános célú táskákhoz és bélésekhez |
| ABA (háromrétegű) | Két extruder, egy megosztott | Fokozott szilárdság és gát alacsonyabb anyagköltséggel; külső rétegei lehetnek szűz gyanta |
| Ötrétegű | Három-öt extruder | A záró-, tömítő- és szívósságú rétegek pontos ellenőrzése; élelmiszerek csomagolására és orvosi fóliákra használják |
| Mini fúvott fólia | Kompakt egy- vagy többrétegű | Laboratóriumi és kisszériás gyártás; gyors átállás az anyagpróbákhoz |
A konfiguráció kiválasztása a szükséges akadálytól, merevségtől, tömítési viselkedéstől és költségvetéstől függ. A több réteg rugalmasságot, de egyben bonyolultabbá teszi a szerszámtervezést, a léggyűrű szabályozását és a karbantartást.
Fúvott fóliaextrudáláshoz használt anyagok
A gyanta kiválasztása jobban meghatározza a film teljesítményét, mint bármely más egyedi tényező. A gyakori fokozatok a következők:
- LDPE: jó olvadási szilárdság, könnyű feldolgozás, közepes tisztaság.
- LLDPE: nagyobb szívósság és átszúrásállóság; gyakran keverik LDPE-vel.
- HDPE: nagy merevség és nedvességzáró; vékony fóliákhoz és zacskókhoz használják.
- mLLDPE: kiváló szilárdság és tömíthetőség kisebb vastagságnál.
- EVA: jobb rugalmasság és tömítés alacsony hőmérsékleten.
- Ionomerek és speciális kopolimerek: kiváló olaj- és zsírállóság élelmiszer-csomagolásokhoz.
A súrlódás, blokkolás és lebomlás szabályozására gyakran adalékokat, például csúszásgátlókat, blokkolásgátlókat és antioxidánsokat kevernek a gyantába. Többrétegű fóliák esetén minden réteg más-más gyantát használhat a kívánt tulajdonságegyensúly eléréséhez.
Kritikus folyamatváltozók, amelyek befolyásolják a film minőségét
A kezelők több változót állítanak be az egyenletes filmminőség megőrzése érdekében. Kis eltérések vastagságváltozást, zseléket vagy ráncokat okozhatnak.
- Felfújási arány (BUR): A magasabb BUR növeli a keresztirányú szilárdságot, de csökkentheti a buborék stabilitását.
- Fagyvonal magasság (FLH): Az alacsonyabb FLH javítja a tisztaságot, de csökkentheti a szakítószilárdságot.
- Hűtési sebesség: A gyorsabb hűtés csökkenti a kristályosságot, javítja a szívósságot és az átlátszóságot.
- Felszállási sebesség: Kiegyensúlyozza a teljesítményt a kívánt vastagsággal; túl magas húzási rezonanciát okozhat.
- A szerszámhézag és a hőmérséklet: Befolyásolja az olvadéknyomást és a film egyenletességét.
- Belső buborékhűtés (IBC): Növeli a teljesítményt és stabilizálja a buborékot a nagy sebességű vonalakhoz.
A vastagság szkennerrel történő ellenőrzése és a léggyűrű geometriájának beállítása a modern vonalakon szokásos gyakorlat. Zárt hurkú szabályozás nélkül a vastagság változása meghaladhatja a plusz-mínusz tíz százalékot, gyantapazarlást és átalakítási problémákat okozva.
Fúvott fólia alkalmazásai
A fúvott fóliát számos iparágban használják, mert különböző vastagságú, tisztasági és szilárdsági követelményekhez szabható.
- Csomagolás: hordtáskák, bélések, élelmiszerfóliák, lamináló fóliák.
- Mezőgazdaság: üvegházi fóliák, szilázszsákok, mulcsfóliák.
- Orvosi: steril védőfóliák, IV zsákok.
- Kivitelezés: párazáró falak, ideiglenes burkolatok.
- Ipari: felületvédő fólia, sztreccs fólia.
Ezen alkalmazások közül sok további konvertálási lépéseket igényel. A nyomtatás, a hasítás és a laminálás az alapvető fúvott fóliát nagy teljesítményű csomagolási szerkezetté alakítja.
A fúvott fóliától a laminálásig és bevonatolásig
A fúvott fólia gyakran hordozóként vagy tömítőrétegként szolgál többrétegű szerkezetben. A záró tulajdonságok, a nyomtatási minőség vagy a mechanikai szilárdság növelése érdekében a konverterek más anyagokkal laminálják a fóliát. Oldószer alapú, oldószermentes és vízbázisú ragasztókat használnak, de a PUR (poliuretán reaktív) laminálás teljesítménye és kisebb környezeti hatása miatt kapott figyelmet.
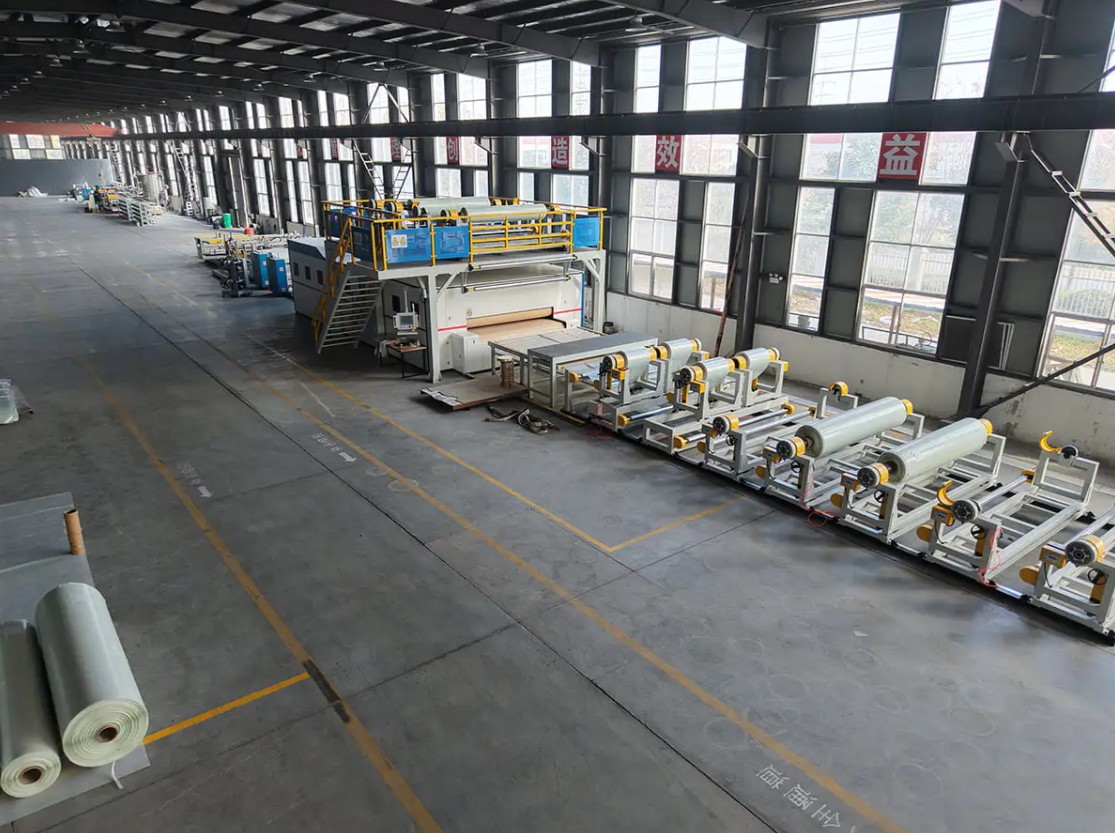
Ha az Ön tevékenysége a fóliagyártásról a rugalmas csomagolásra költözik, szükség lehet PUR- és fólialamináló gépsorra. Ezek a vonalak a letekercselést, a ragasztó felvitelét, a szárítást vagy kikeményedést, valamint a visszatekercselést egyetlen folyamatos folyamatban kombinálják.
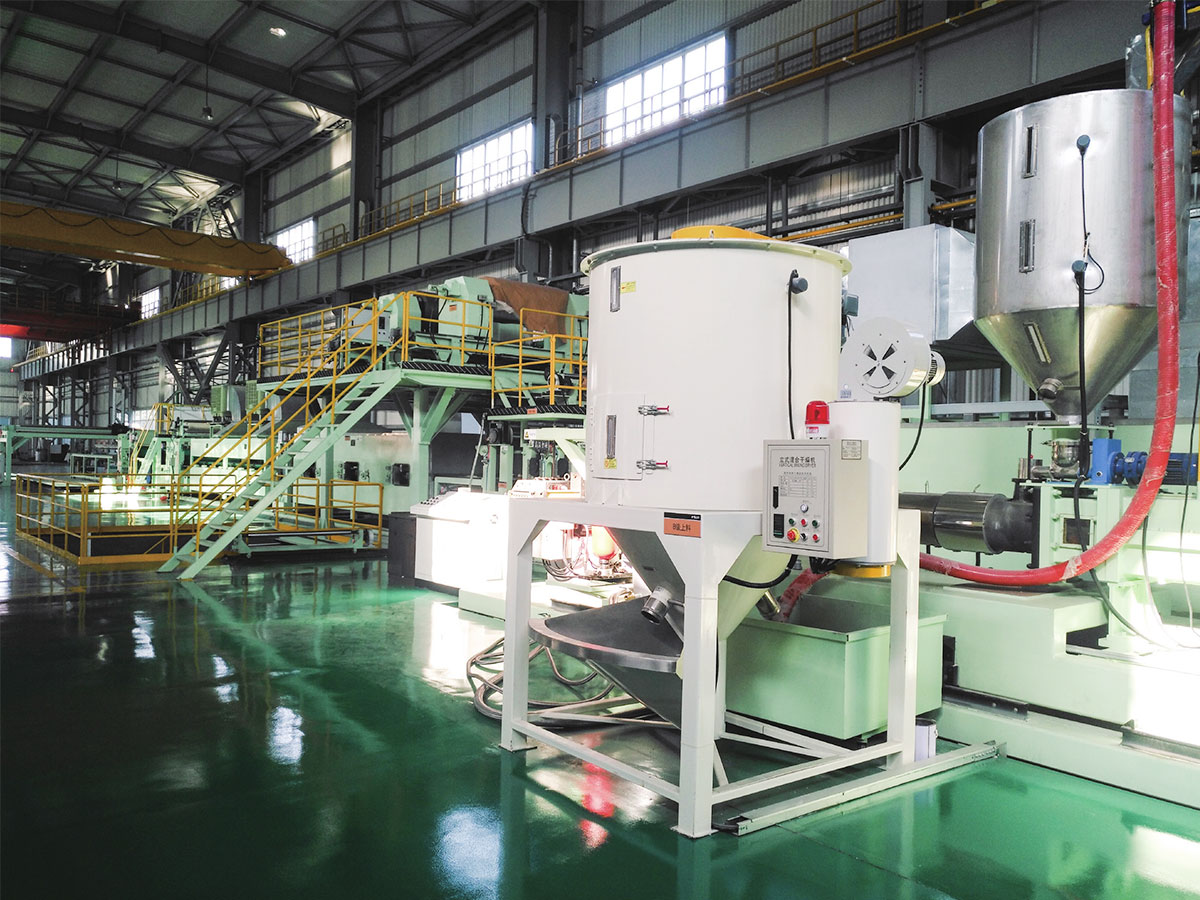
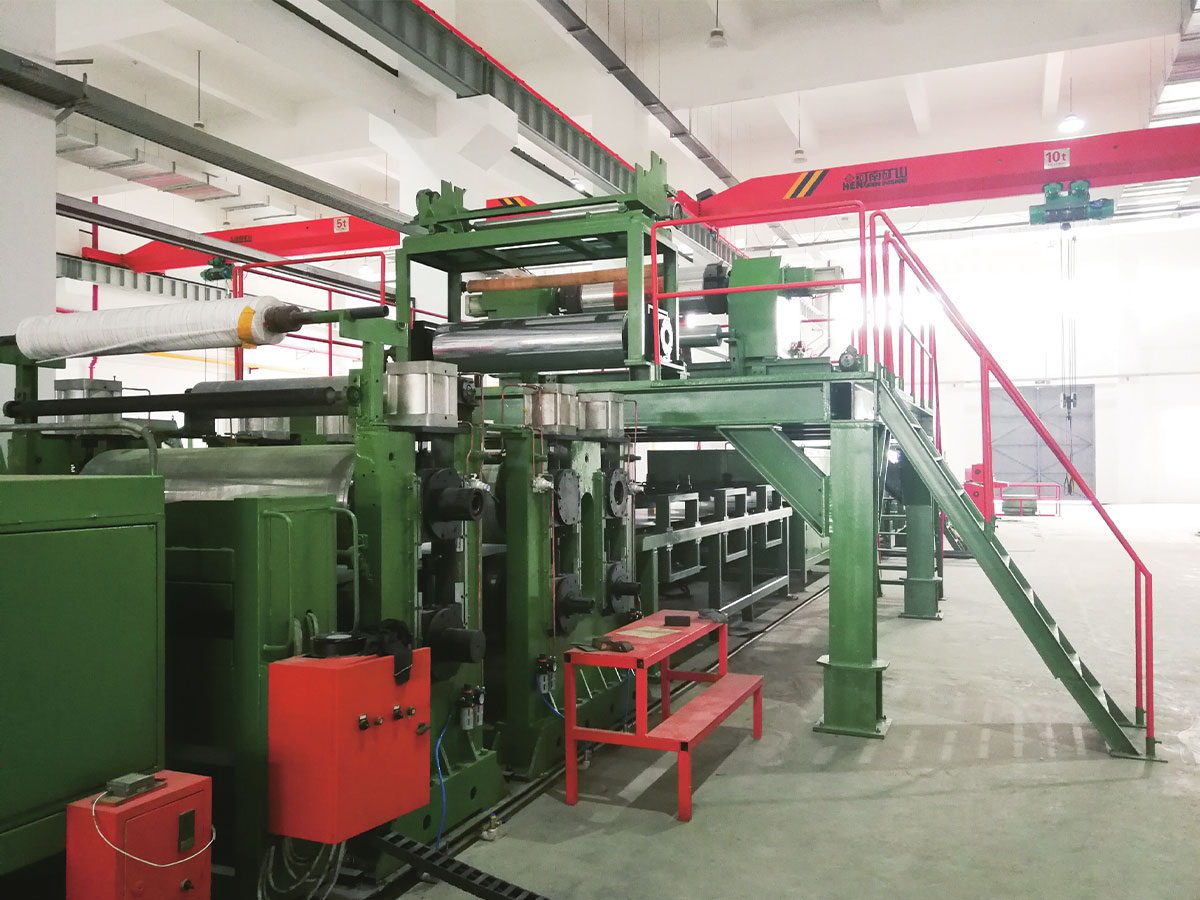
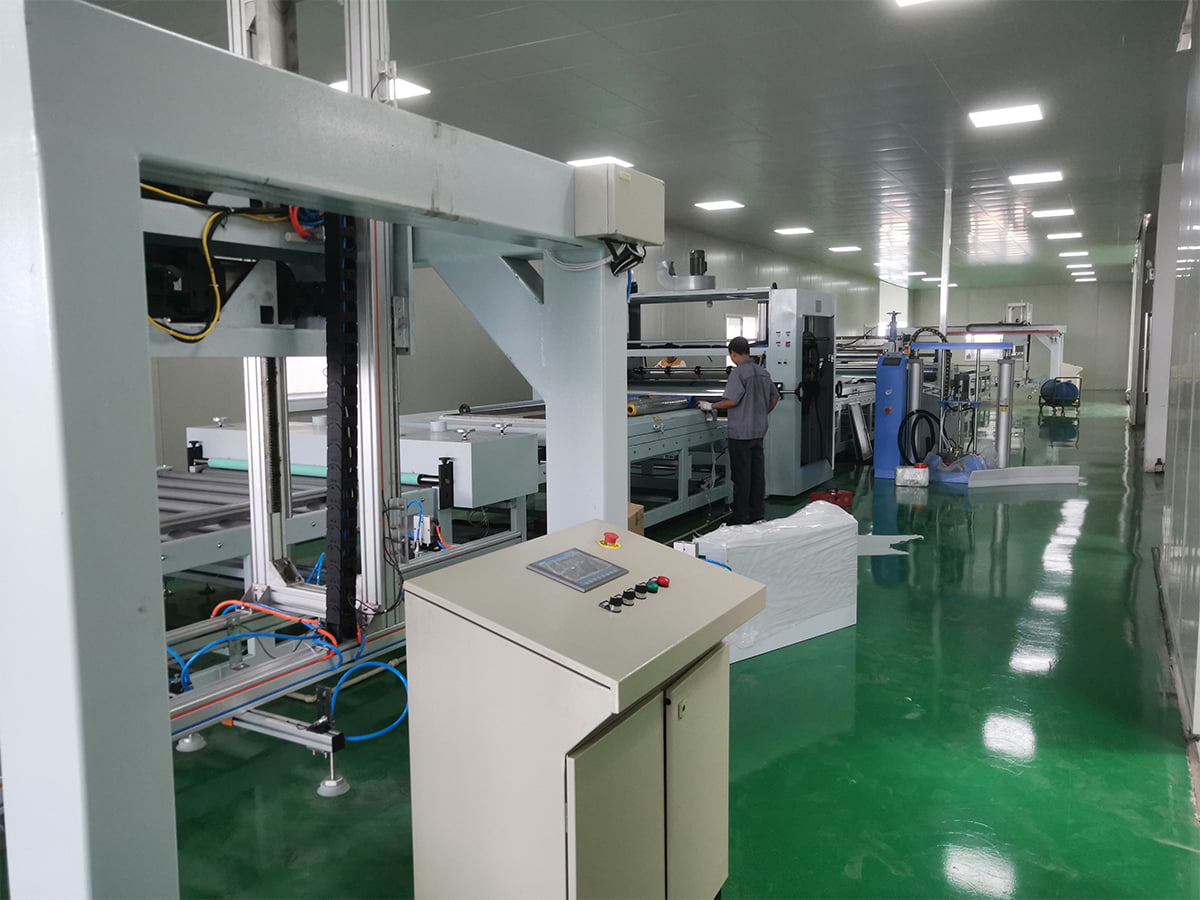 PUR bevonat és fólia lamináló vonal A tartós panelfólia laminálás érdekében ez a PUR termékcsalád nedvességre keményedő ragasztót használ a dekoratív, védő vagy funkcionális fóliák fémhez, műanyaghoz, fához vagy üveghez való ragasztására. Termék megtekintése →
Egyszerűbb szerkezetek esetén egy dedikált fólia lamináló gyártósor két vagy több fóliát ragaszthat hővel, ragasztóval vagy extrudált bevonattal. A választás a ragasztó típusától, sebességétől és az aljzat szélességétől függ.
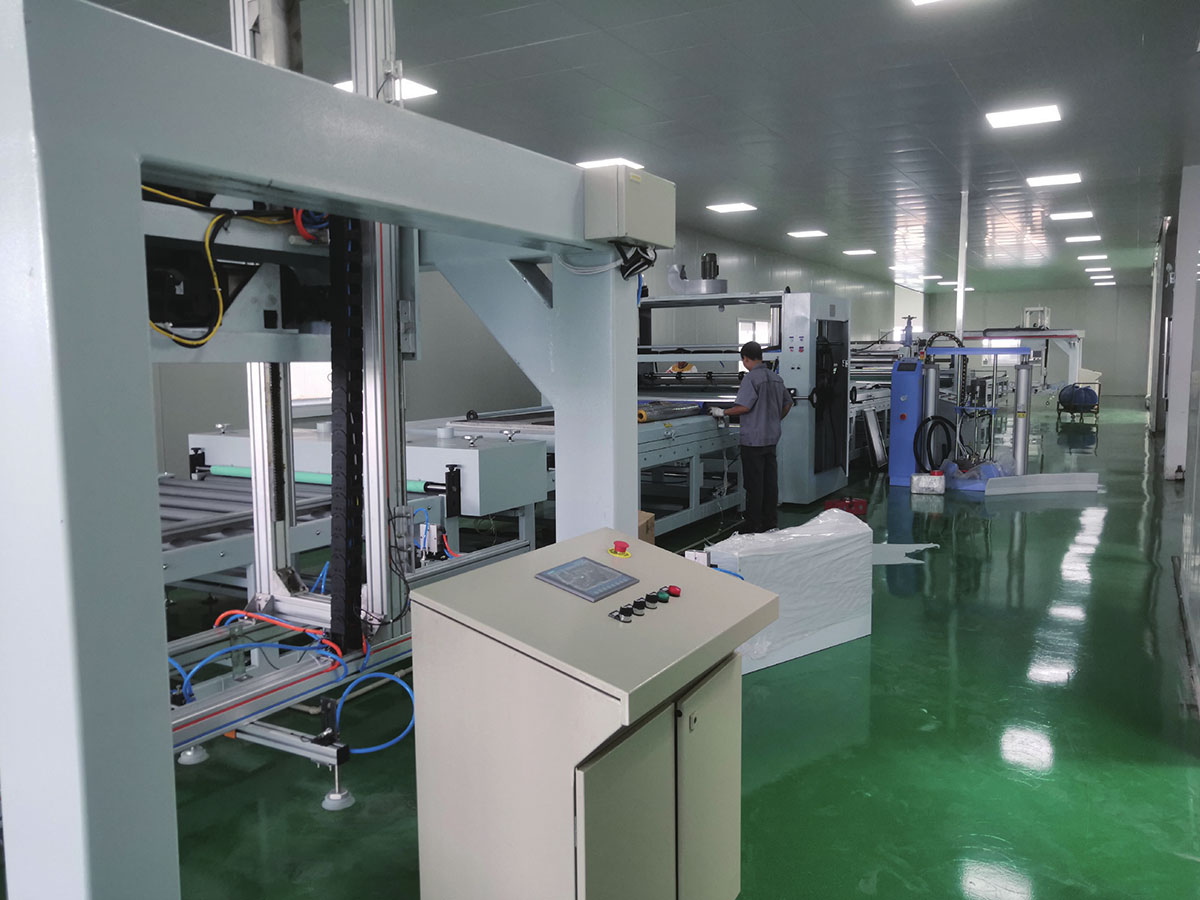
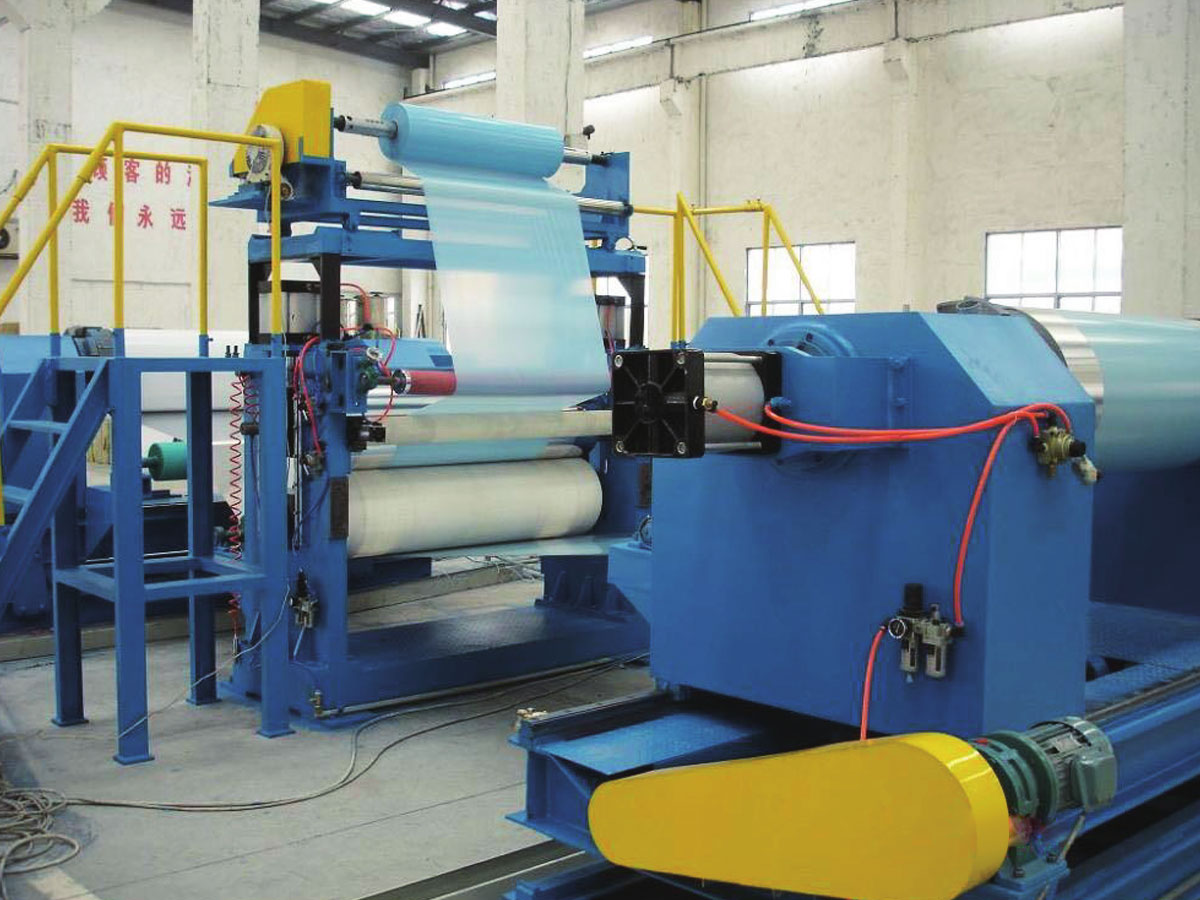 Film laminálás gyártósor Az egyszerűbb védőfólia szerkezeteknél ez a vonal PE, PET és funkcionális fóliákat alkalmaz fém, üveg, műanyag és elektronikai munkadarabokra precíziós feszítés és laminálás szabályozással. Termék megtekintése →
Ezek a lefelé irányuló lépések kritikusak, mert a kiváló szakítószilárdságú fúvott fólia akkor is meghibásodhat, ha a laminálási kötés gyenge, vagy a ragasztó nem kompatibilis. A fólia felületi energiájának, a ragasztóanyag-kémiának és a vonalfeszültségnek a megfeleltetése a berendezés specifikációjának részét képezi.
Vásárlási szempontok fúvott fóliák és downstream vonalak esetében
A fúvott fóliavonal értékelésekor kezdje a futtatni kívánt gyantával és az elérni kívánt fóliatulajdonságokkal. A kimeneti sebesség, a film szélessége, a rétegszám és a vastagság tartomány határozza meg az alapvető felszerelési tartományt. Íme a kulcskérdések:
- Mekkora maximális és minimális vastagságra van szüksége, és milyen szélességben?
- Magas szintű LLDPE-t vagy mLLDPE-t fog futtatni? Ezek eltérő csavarkialakítást és hűtőteljesítményt igényelnek.
- In-line felületkezelésre van szüksége, például koronakezelésre nyomtatáshoz vagy lamináláshoz?
- Milyen vastagsági tűrés elfogadható? A zárt hurkú mérés növeli a költségeket, de csökkenti a hulladékot.
- Hogyan fog a vonal integrálódni a későbbi lamináló-, nyomtató- vagy zacskókészítő berendezésekkel?
A későbbi laminálásnál vegye figyelembe a ragasztó típusát, a kikeményedési követelményeket és az aljzat feszültségének szabályozását. Az 50 méter/perc sebességgel jól haladó vezeték 200 méter/perc sebességgel akadozhat, ha a szárító vagy kikeményítő szakasz alulméretezett. A pótalkatrészek elérhetősége és a helyi szerviztámogatás szintén befolyásolja a teljes birtoklási költséget.
Ha a termék ütemtervében kompozit panelek, PVC-laminátumok vagy speciális fóliák szerepelnek, egy több kompozit folyamatban tapasztalattal rendelkező beszállító segíthet elkerülni az elszigetelt berendezéssel kapcsolatos döntéseket. Például azok a vállalatok, amelyek fémkompozit paneleket és fólia lamináló sorokat építenek, megértik, hogyan hatnak egymásra a szubsztrátumkezelés, a feszültség és a hőtörténet.
Következtetés
Az extrudálással fújt fólia továbbra is megbízható és alkalmazkodó eljárás a tulajdonságok széles skálájával rendelkező műanyag fóliák előállítására. A siker a gyanta, a szerszámkialakítás, a hűtés és a későbbi átalakítás közötti kölcsönhatás megértésén múlik. A megfelelő vonalkonfiguráció megadásával és a kritikus változók, például a BUR és a fagyvonal magasságának szabályozásával egyenletes minőséget érhet el és csökkentheti a hulladékot. Ha az alkalmazás laminálást, bevonatot vagy kompozit szerkezeteket igényel, a megfelelő downstream berendezés integrálása ugyanolyan fontos, mint maga a fúvott fóliasor. A több összetett folyamatban tapasztalattal rendelkező partner segíthet hatékonyan létrehozni ezeket a kapcsolatokat.