
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

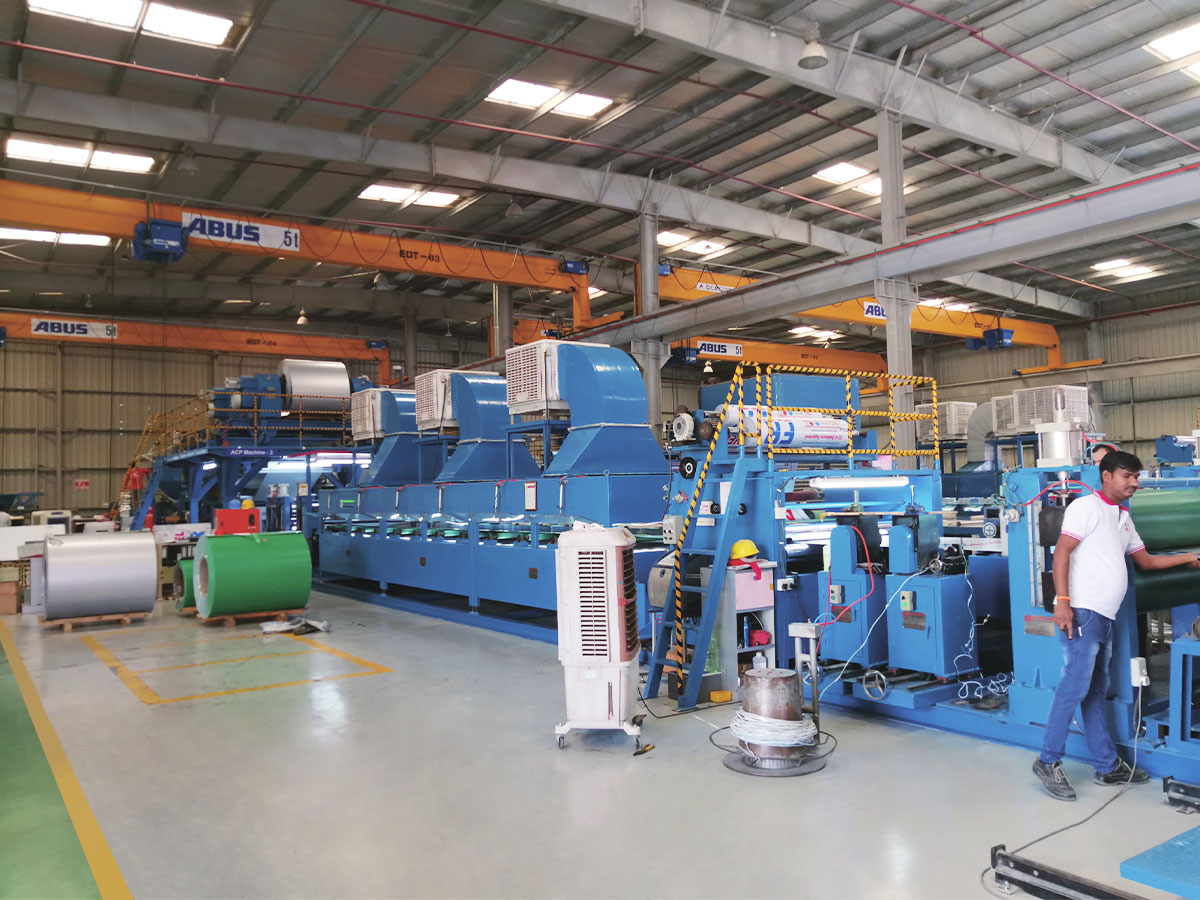
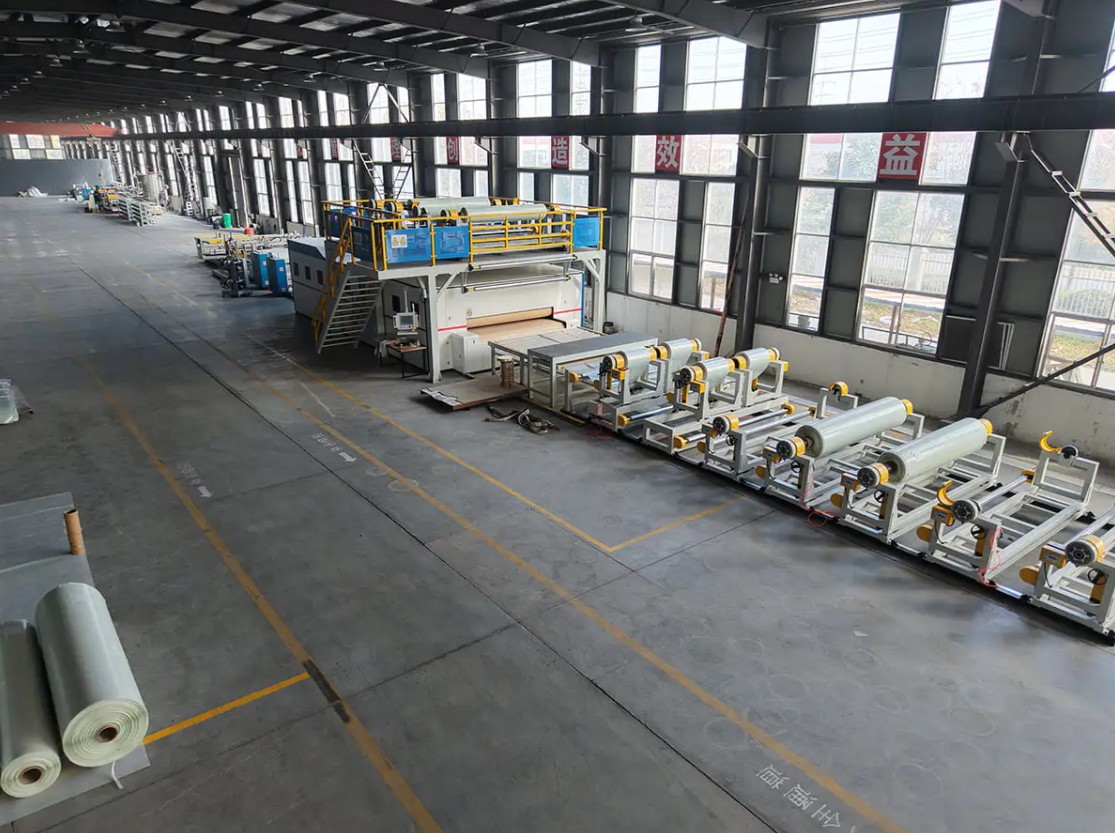
Két PVC bevonatsor majdnem teljesen egyformának tűnhet egy árajánlatban, és teljesen másképp viselkedhet, ha már gyártásba kerülnek. Az egyik 1800 mm-es szövedéket tart 20 m/perc sebességgel, részleges terhelés mellett. A másik ugyanazt a teljesítményt éri el, de az égőt a mennyezet közelében tartja, mert a légáramlási minta harcol a hálóval, és a kipufogó elvezeti a hőt, amelynek a bevonatba kellett volna mennie. A két vételár közel van. Az ötéves energiaszámla nem.
Éppen ezért az első kérdés, amelyet minden beszállítónak fel kell tenni, nem az, hogy mennyibe kerül a vonal. Így fog viselkedni a fűtés, a légáramlás és a szabályozás kialakítása a bevonat tömege, a vonalsebesség és az üzemi körülmények függvényében. Az alábbi szakaszok leírják, hogy mit kell ellenőrizni, a legfontosabb sorrendben.
A rövid válasz a részletek előtt
Egy energiahatékony PVC-bevonatoló gépet ritkán határoz meg egyetlen jellemző, például a fő motoron lévő változtatható frekvenciájú hajtás. Ezt négy dolog együttesen határozza meg: egy sütő, amely hőt ad a hálóba, nem pedig a kötegbe, egy bevonófej, amely konzisztens fóliát tart, nem pedig vastag a biztonság érdekében, egy vezérlőrendszer, amely a sütő hőmérsékletéhez és a levegő mennyiségéhez köti a vezeték sebességét, valamint a valós rendelési keveréknek megfelelő szélesség- és sebességtartomány.
Helyezze ezt a négyet, és a bevont anyag négyzetméterenkénti energiafogyasztása észrevehetően csökken, a kötés, a tapadás vagy a felületminőség kompromisszuma nélkül. Tévedje el őket, és a motor hatékonysága nem fogja megmenteni a közüzemi számlát.
Ahová az energia ténylegesen megy a PVC bevonatsoron
A hardver megadása előtt hasznos tudni, hogy mely szakaszok dominálnak a fogyasztásban. Az alábbi tartományok folyamatos PVC bevonat- és dombornyomósorra vonatkoznak normál gyártás során. Eltolódnak az összetétel, a szalagszélesség és a bevonatmenetek száma szerint.
| Vonalszakasz | Az energiaigény indikatív részesedése | Fő meghajtók |
|---|---|---|
| Pácoló és zselésítő sütő | 45-60 százalék | Az égő vagy a fűtés terhelése, levegőmennyiség, szigetelési veszteségek, kipufogógáz hőmérséklet |
| Sorközi szárítási és előfűtési zónák | 10-18 százalék | A bevonat áthaladásának száma, eltávolítandó víz vagy oldószer terhelés |
| Fő meghajtók, lazítás és visszatekerés | 8-14 százalék | Vonalsebesség, feszültségszabályozás, motor és sebességváltó hatékonysága |
| Hűtők és hűtőhengerek | 6-12 százalék | Hűtési terhelés minden sütő után, hűtőberendezés részterhelésen |
| Kipufogó ventilátorok, sűrített levegő és hidraulika | 8-14 százalék | Légcsatorna nyomásesés, légszivárgás, szivattyú méretezése teljes terheléstől |
Két következtetés következik. Először is, a legtöbb megtakarítási lehetőség a sütőben, annak légáramlásában és kipufogójában rejlik, nem pedig a meghajtókban. Másodszor, a bevonat valódi súlyához képest túlméretezett sütő élettartamát alacsony égési sebesség mellett tölti, ahol az üzemanyag-hatékonyság alacsony, és a hőmérséklet egyenletességét a legnehezebb megtartani.
Hat kérdés, amely felfedi a valóban hatékony beszállítót
Az ezekre a kérdésekre adott válaszok többet mondanak, mint bármely brosúrafigura:
- Hogyan van zónázva a sütő, és minden zóna megtarthatja-e a beállított értékét, ha a vezeték a maximális sebesség 30 százalékán fut?
- Milyen kipufogó-hőmérsékletre tervezték a sütőt, és milyen hővisszanyerés javasolt ezen a folyamon?
- Hogyan kapcsolja össze a vezérlőrendszer a vezeték sebességét a sütő hőmérsékletével és a levegő mennyiségével, és mi történik leálláskor és újraindításkor?
- Milyen filmvastagsági tűrés garantált a teljes szalagszélességben, és hogyan mérik ezt a gyári átvételi teszt során?
- Mely hajtások vannak felszerelve változtatható frekvenciájú vezérléssel, és hogyan vannak a hűtők és kompresszorok szakaszos részterhelés mellett?
- Adhat-e a szállító hő- és tömegegyensúlyt a bevonat tömegére, szalagszélességére és kikeményedési ablakára vonatkozóan általános adatlap helyett?
Sütő, légáramlás és hővisszanyerés: a legnagyobb egykaros kar
A keményedési ablak az első
Az energiatervezés a kikeményítéssel kezdődik, nem az égővel. A padlóburkolatokhoz, bőrhöz és laminált panelekhez használt plasztizol készítményeknek általában arra van szükségük, hogy a szövedék elérje a 180 és 210 Celsius fok közötti csúcshőmérsékletet, és elég hosszú ideig ott kell maradnia ahhoz, hogy a lágyítószer felszívódjon. A keverék beszállítójának meg kell erősítenie az ablakot. Az ablak rögzítése után a sütőnek egyértelmű célja van: egyenletesen, a gyakorlatban legrövidebb idő alatt érje el, a legkisebb légmennyiséggel, amely még mindig eltávolítja az illékony anyagokat.
Légáramlás és hővisszanyerés
A fúvóka kialakítása az, ahol sok sor veszít pénzt. A szalagot célzó résfúvókák gyorsabban adják át a hőt, mint az általános ütközőpanelek, ami kisebb levegőmennyiséget és kisebb ventilátort tesz lehetővé. A korai zónák recirkulációja csökkenti a friss levegő felmelegítésének szükségességét, míg a kipufogórendszeren lévő lemezes vagy forgó hőcserélő visszanyeri a maradék hő hasznos részét, feltéve, hogy a kipufogógáz-áramot ésszerűen tisztán tartják a lágyító gőzöktől. A vonalsebességhez kötött változtatható sebességű ventilátorok is fontosak, mert a ventilátor teljesítménye meredeken csökken, ha a levegő mennyiségét csökkentjük.
Az aljzatválasztás megváltoztatja a bevonatsort
A PVC bevonat nem egy folyamat. A padlóburkolathoz használt merev laminált panelek bevonása más mechanikai probléma, mint a szintetikus bőrhöz való elválasztópapír bevonása, és megint más, mint a fémtekercs bevonása. A merev paneleknek stabil alátámasztásra, lapos szállításra és hűtésre van szükségük, amely elkerüli a vetemedést, míg a kihúzópapírnak pontos megfeszítést és tiszta letekercselést igényel. Az a beszállító, aki mindháromhoz egy szabványos elrendezést kínál, valószínűleg mindhárom esetében kompromisszumot köt.
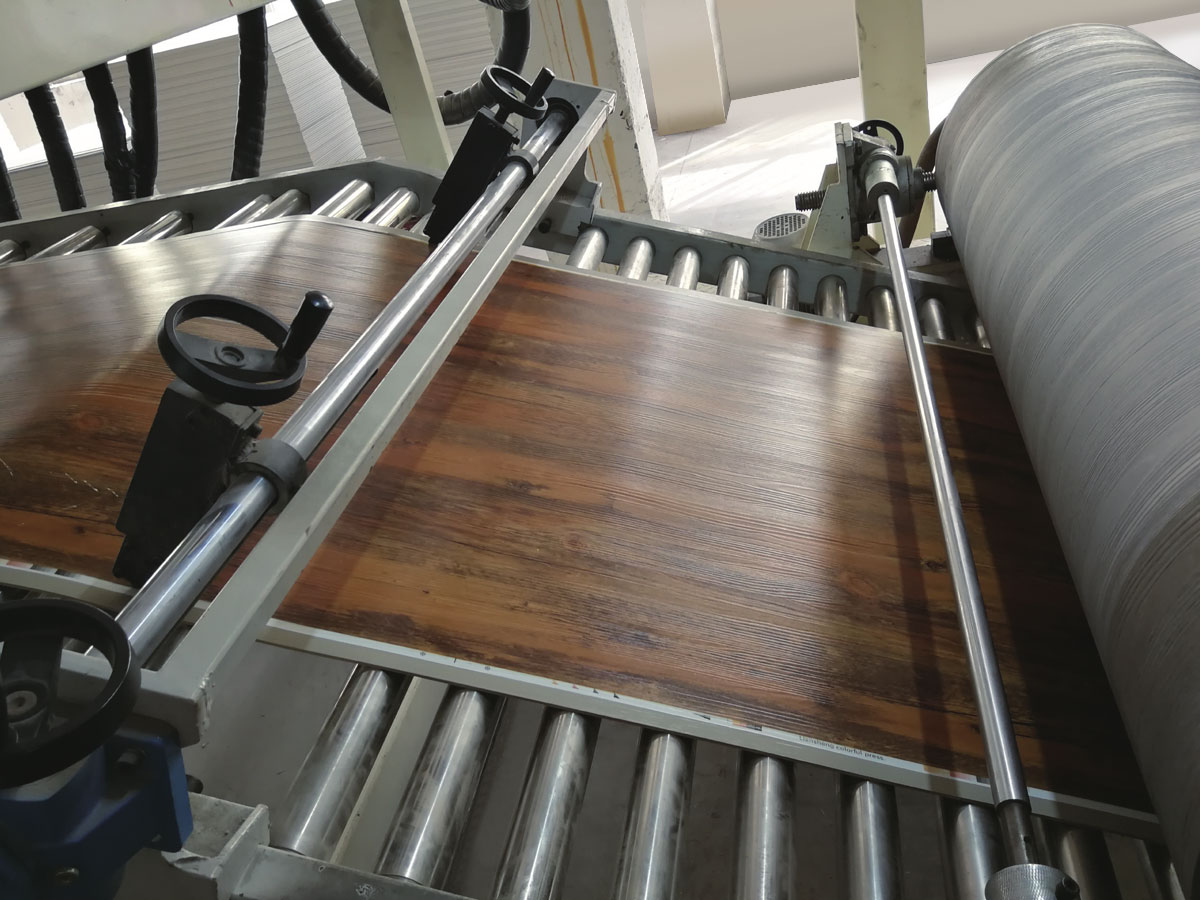
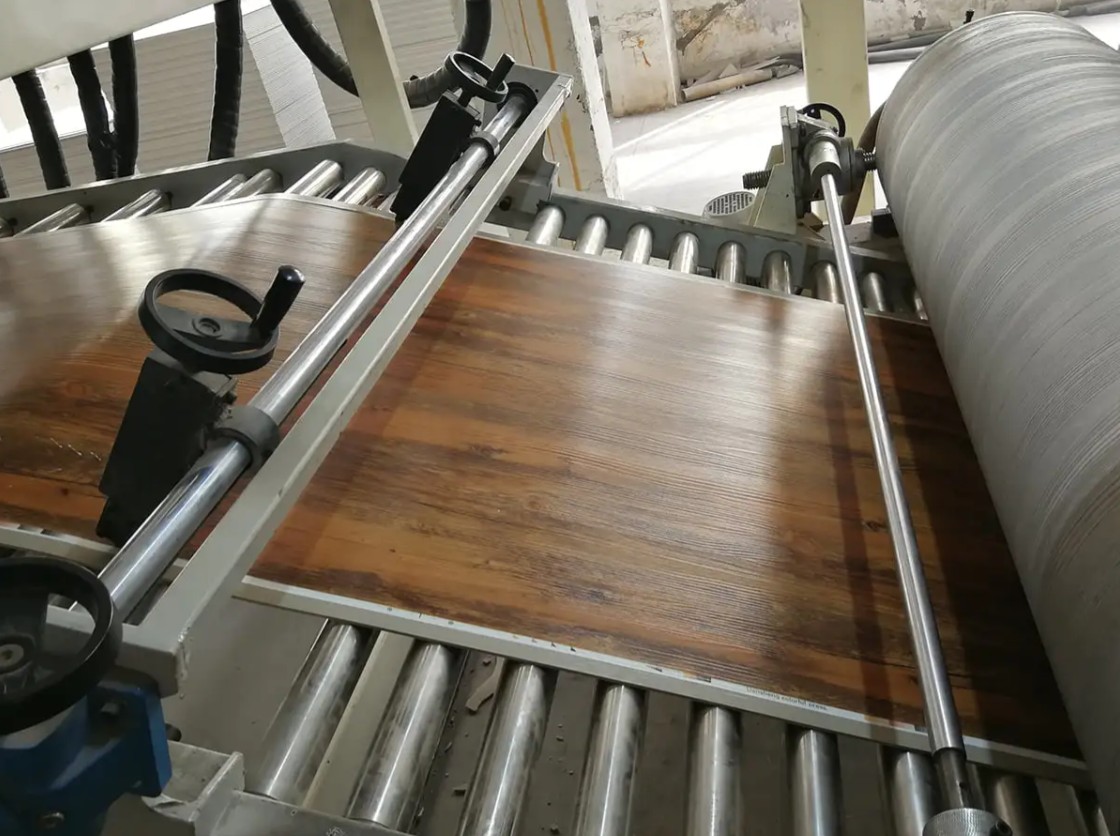
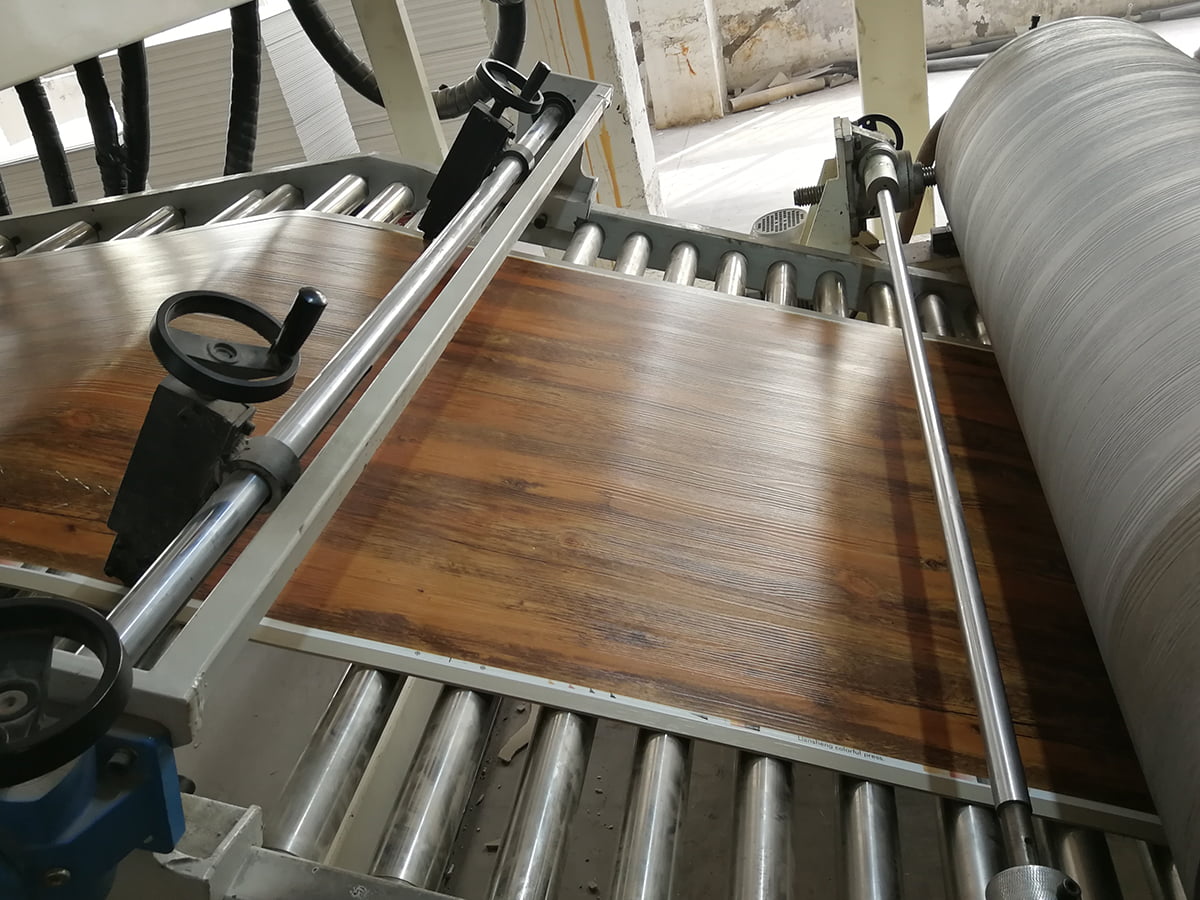 PVC/WPC/SPC padlóburkolat gyártósor merev panelek laminálásához A merev padlólapokat extrudálja és kalanderálja, majd filmezi, kopóréteget laminál és domborít; Olyan helyen kell elhelyezni, ahol a specifikáció előtt stabil támaszték és hűtőanyag áll rendelkezésre. Termék megtekintése →
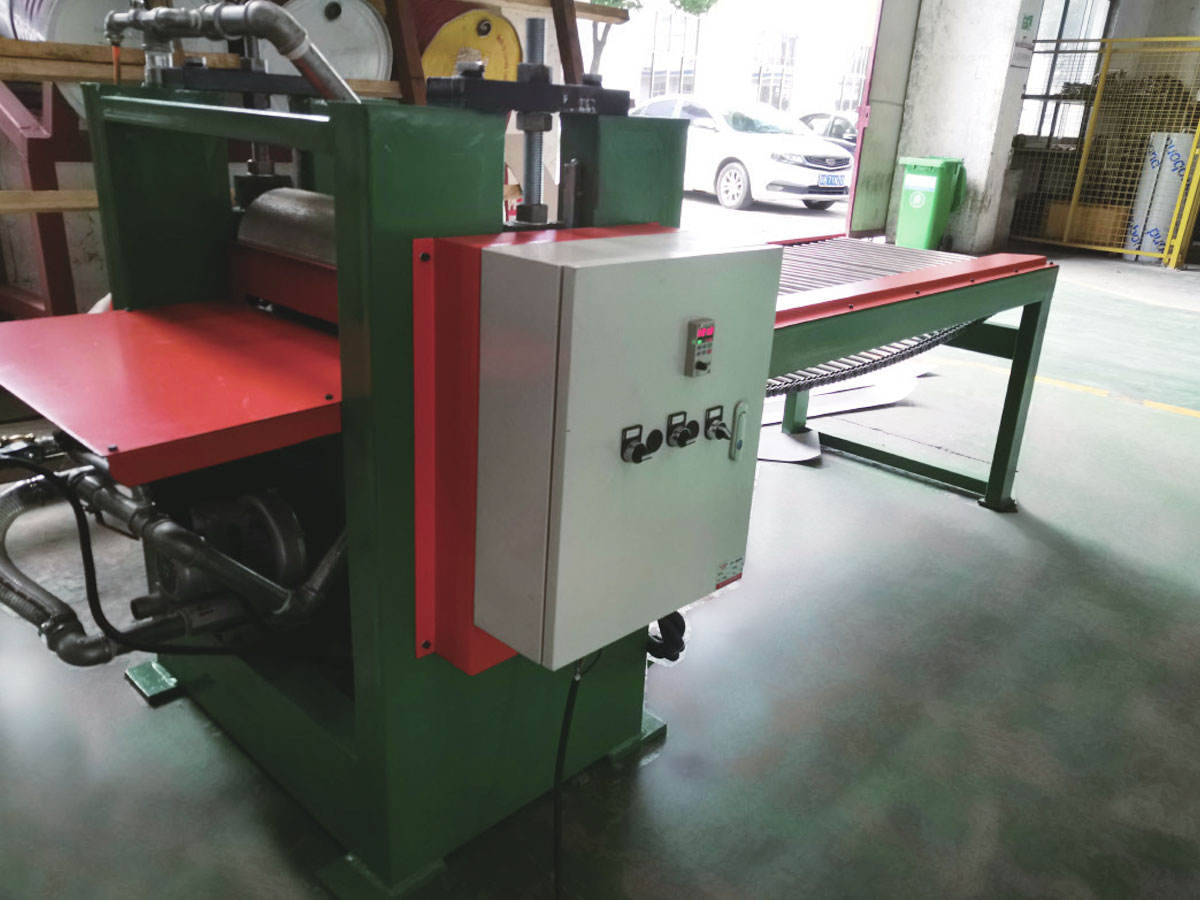
A padlóburkolat-gyártók számára a bevonat fázis egy hosszabb keverési, kalanderezési, laminálási és profilozási folyamaton belül van, amelyet érdemes megérteni, mielőtt a gép specifikációját rögzítenék. Az általános felépítést a PVC laminált panelek gyártósorának felépítésére vonatkozó megjegyzésünk ismerteti. A bevonó- és dombornyomó szakasznak ekkor meg kell felelnie az egyes rétegek hőmérsékleti profiljának és a dombornyomó henger nyomásának, mivel az ottani eltérés inkább fényességváltozásként jelenik meg, mint nyilvánvaló hibaként.
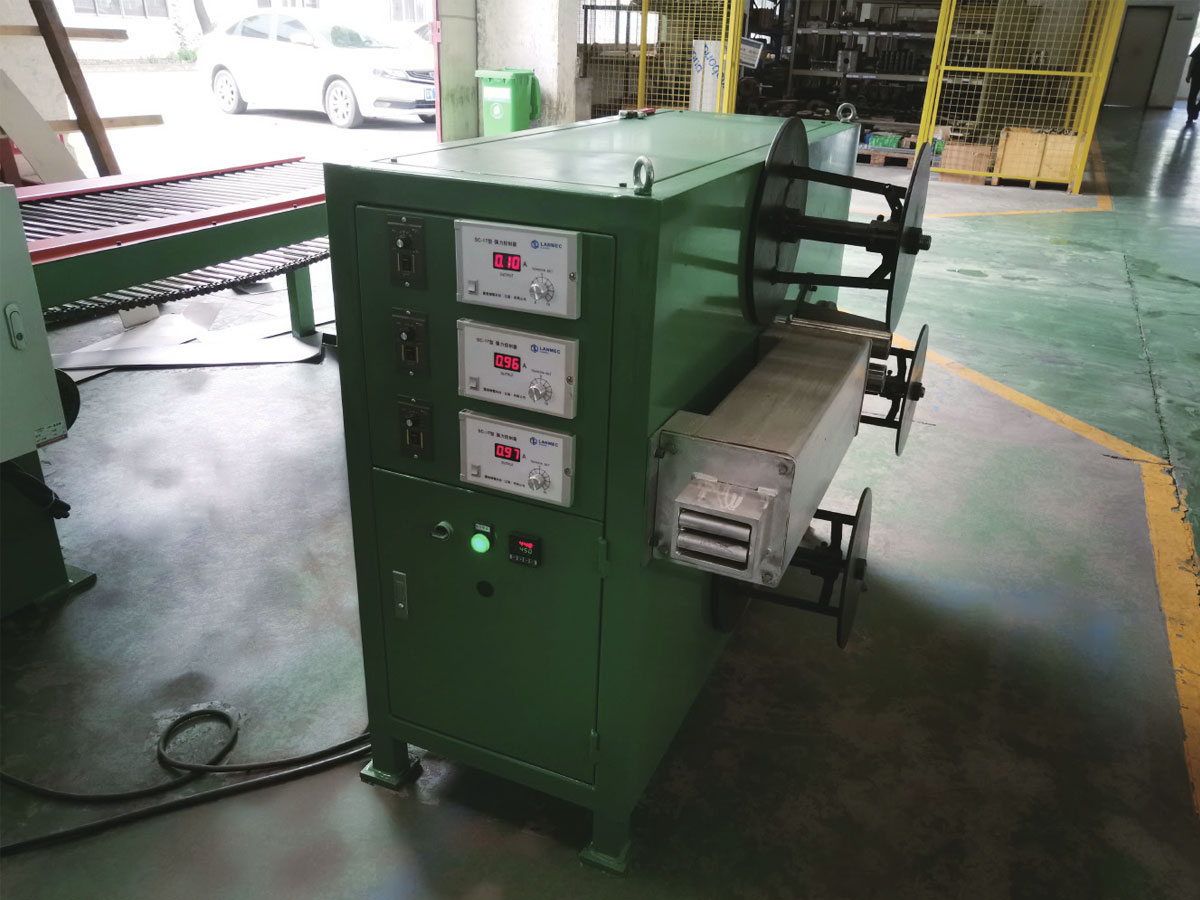
 PVC/PU bőr kompozit, dombornyomó és bevonatsor A fogantyúk kiengedik a papírt, nagyobb a bevonat súlya és a mély domborítás felületi jelölés nélkül; oldal támogatja az árajánlatkéréseket és felsorolja a szolgáltatási kategóriákat. Termék megtekintése →
A bőr és a szintetikus felületi anyagok további követelményt adnak: a zsinórnak kezelnie kell az elválasztó papírt, a nagyobb bevonattömegeket és a mély dombornyomást anélkül, hogy a felületet megnyomná. A hővisszanyerés továbbra is értékes, de az első prioritás a szélességben egyenletesség lesz, hogy a szemcsemélység ne csússzon széltől középpontig.
Egyedi szélességek, kabátsúlyok és elrendezések
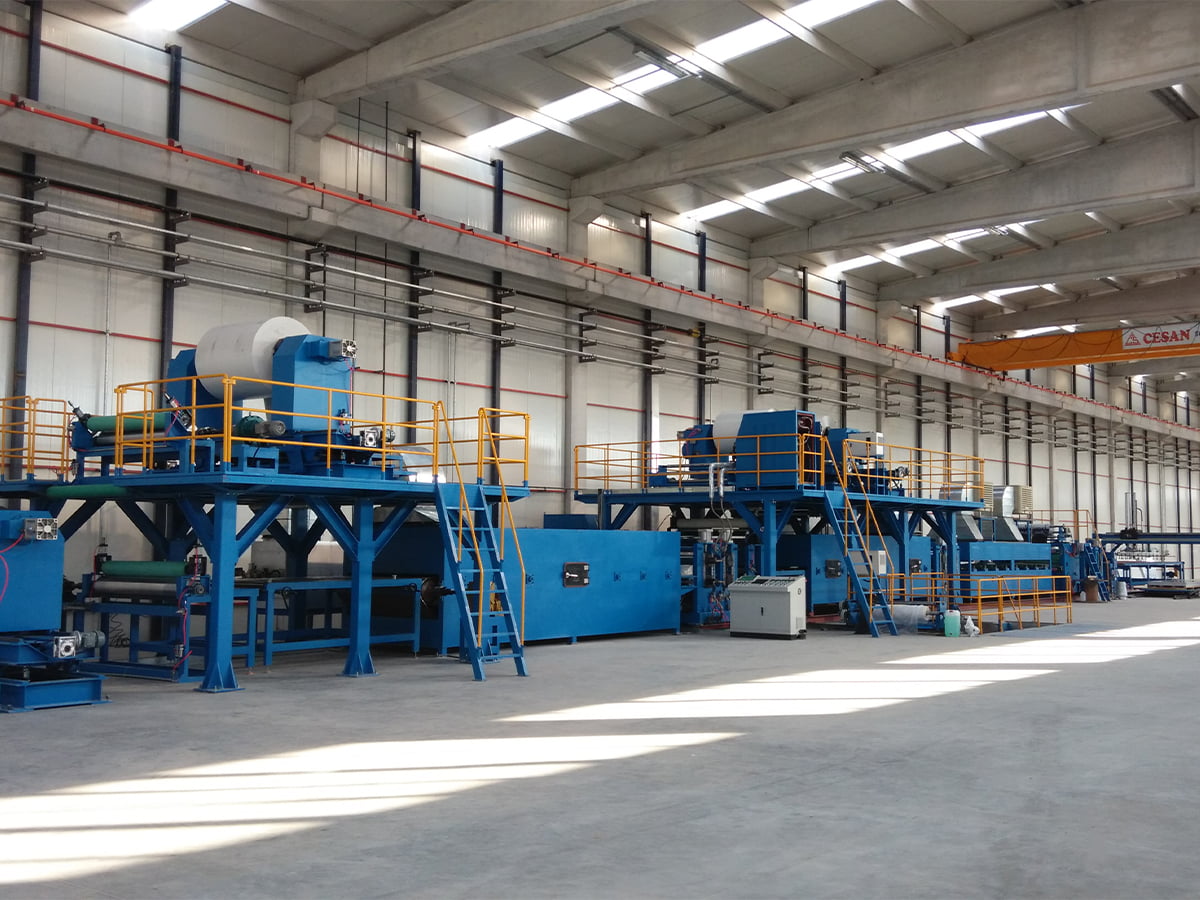
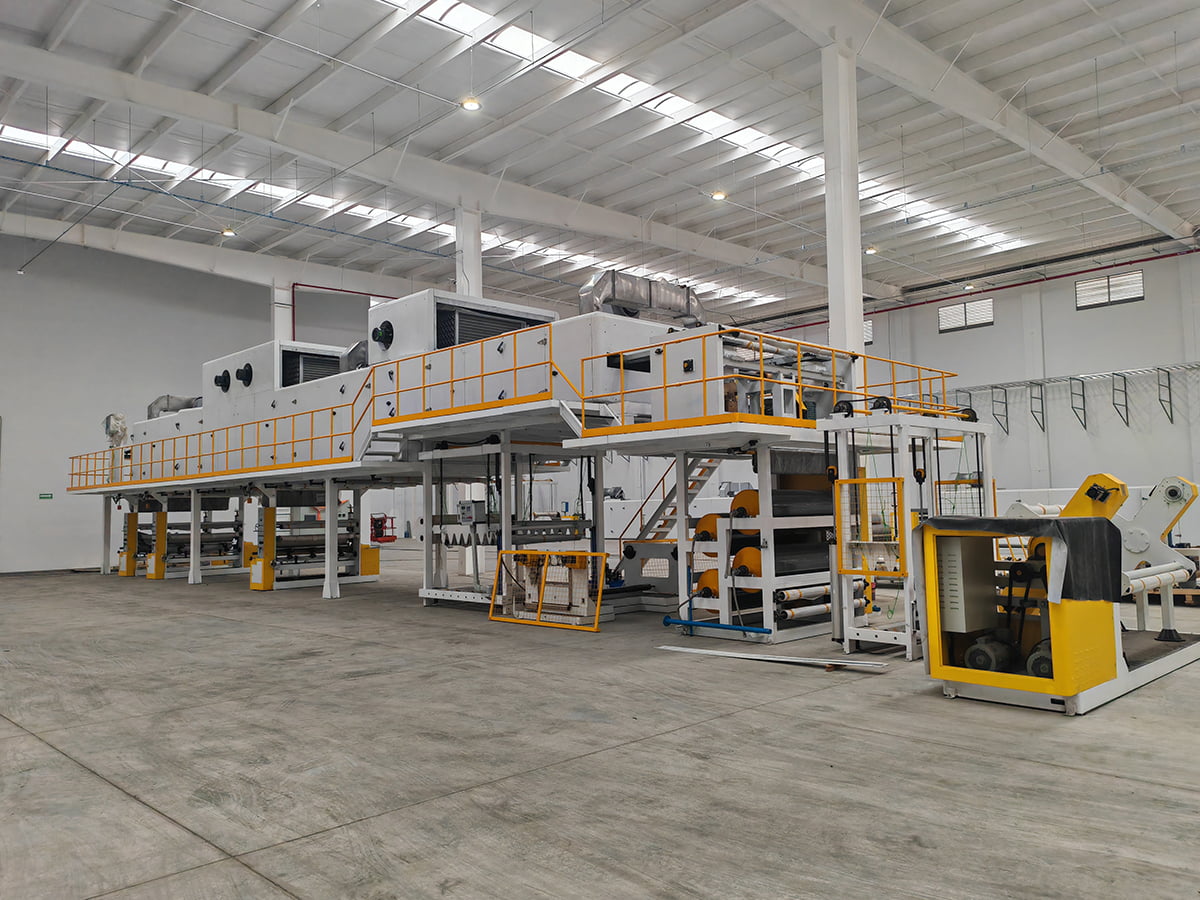
A legtöbb vásárló nem fér bele egy katalógusgépbe. Az 1200 és 1600 mm közötti szalagszélességek, a szokatlan bevonattömegek, egy korlátozott magasságú épület, egy meglévő, újrafelhasználható tekercselés vagy egy kétmenetes folyamat, amelynek egy vonalban kell futnia, mind normális körülmények. A gyakorlati teszt az, hogy a beszállító tud-e árajánlatot adni egy nem szabványos elrendezésre anélkül, hogy minden eltérést később mérnöki változtatási megrendelésre fordítana. Az árajánlat szakaszában kérjen általános elrendezési rajzot, amely tartalmazza a sütő hosszát, a ventilátorok pozícióit, a szervizplatformokat és a hengercseréhez szükséges helyet.
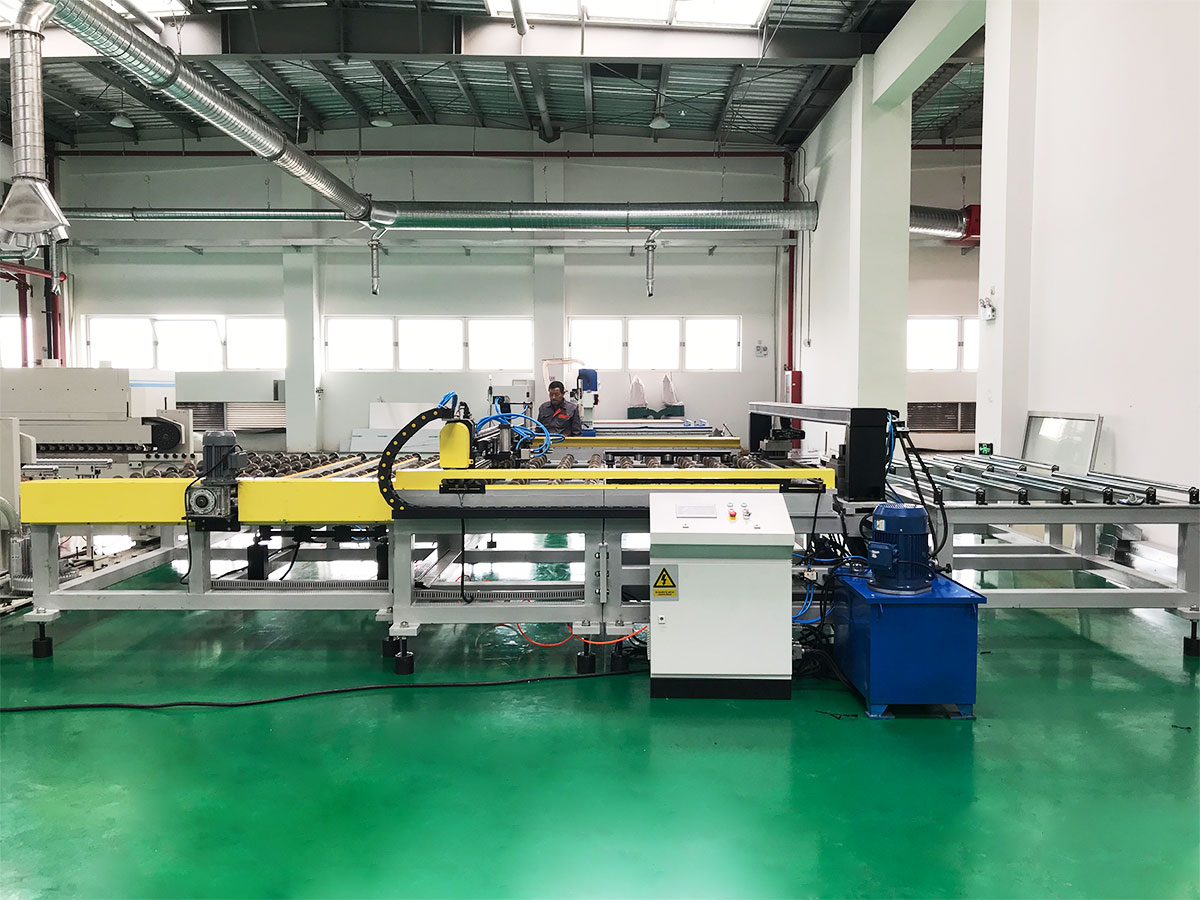 Egyedi gyártású berendezések és nem szabványos gyártósorok Azoknak a vásárlóknak, akiknek nem szabványos elrendezésre, szokatlan webszélességekre vagy korlátozott magasságú telepítésre van szükségük; oldal árajánlatkéréseket kínál egyedi berendezésekre és gyártósorokra. Termék megtekintése →
Hogyan hasonlítsunk össze két idézetet félrevezetés nélkül
Ha két ajánlat 15 vagy 20 százalékkal különbözik, a különbség általában nem a haszonkulcs, hanem a terjedelem. Tedd mindkettőt ugyanahhoz a listához.
| Összehasonlítási pont | Legalacsonyabb árú árajánlat | Hatékonyság-központú árajánlat |
|---|---|---|
| Sütő zónázása | Két zóna egy alapértéken | Négy-hat zóna független vezérléssel |
| Légáramlás szabályozás | Fix ventilátor fordulatszám, kézi csappantyúk | Változtatható sebességű ventilátorok a vezeték sebességéhez kapcsolva |
| Kipufogó hő | Kibocsátva a légkörbe | Levegő-levegő visszanyerés vagy szelektív recirkuláció |
| Bevonat vastagsága | Kezelői beállítás tapintással | Zárt hurkú mérés automatikus korrekcióval |
| Üzembe helyezési adatok | Csak mechanikus futás | A hő- és tömegegyensúly a garantált adatokhoz képest ellenőrizve |
Ha egy szállító nem tud mért adatokat előállítani egy összehasonlítható sorból, kezelje a hatékonysági állítást ellenőrizetlenként, és ennek megfelelően árazza be a kockázatot.
Ellenőrzés, telepítés és hosszú távú támogatás
A hatékonyságot az üzembe helyezéskor bizonyítják, nem az értékesítési értekezleten. Egy komoly átvételi jegyzőkönyv rögzíti a gáz- vagy villamosenergia-fogyasztást tonnánként, a szalag hőmérsékletét az egyes zónák végén, a filmréteg vastagságát a szélességben, és a 72 órás üzemelést névleges sebességgel. Kérdezzen még a távdiagnosztikáról, a fűtőtestek, ventilátorok, hajtások és görgők alkatrészlistájáról, valamint arról, hogy milyen gyorsan érheti el a technikus az Ön üzemét. Ha szeretné, hogy ezeket a pontokat a saját termékéhez és épületéhez képest vizsgálják felül, vegye fel a kapcsolatot a mérnöki csapattal.
Az energiahatékony PVC bevonatoló gépek beszállítójának kiválasztása inkább bizonyítékokon, semmint mellékneveken múlik. Hasonlítsa össze a sütőket zónák és légáramlás szerint, hasonlítsa össze a bevonófejeket a mért vastagságtűrés alapján, hasonlítsa össze a vezérlőket részterhelésen való viselkedésük alapján, és hasonlítsa össze soronként a két idézetet. Az a beszállító, aki végig tudja járni az Ön termékének hőmérlegét, megadja a tűréshatárokat számokban, és ugyanazt a konstrukciót mutatja máshol is, az az, akinek a gépe az ötödik évben is gazdaságos lesz.