
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Két vásárlási beszélgetés történhet ugyanabban a hónapban, és szinte azonos hangzású. Egy padlóburkolatgyártó olyan gépsort szeretne, amely a PVC-keveréket és az ásványi töltőanyagot 4 mm-es SPC-maglemezké alakítja, kilométerről kilométerre, ugyanolyan keresztmetszettel a műszak végén, mint az elején. Egy háromszáz kilométerrel arrébb lévő készülékszállítónak naponta negyvenezer zsanérházra van szüksége, mindegyik bordával, pattintással és két beöntött betéttel. Mindkét vásárló műanyagfeldolgozó gép vásárlásaként írja le a vásárlást, mégis teljesen más platformokra van szükségük.
A következtetés az első: az extrudálás és a fröccsöntés nem ugyanazon munka két változata. Az extrudálás folyamatos. Az olvadékot átnyomják egy szerszámon, és a termék megőrzi a szerszám keresztmetszetét, amíg a vonal fut. A fröccsöntés ciklikus. Az olvadék kitölti a zárt üreget, és minden ciklus meghatározott számú különálló háromdimenziós alkatrészt szállít. Hosszú és egyenletes pontok az extrudáláshoz. Formázott és darabokban számolva a fröccsöntésig mutat. A szerszámköltség, a tolerancia, a selejtezési arány és a kezelői képességek mind ebből az egyetlen különbségből következnek.
Hogyan működik az extrudálás, lépésről lépésre
Az extrudálósoron a szemcséket vagy port egy garatból egy fűtött hordóba táplálják, továbbítják és egy forgó csavarral megolvasztják, majd átnyomják egy szerszámon, amelynek nyílása meghatározza a profilt. A forró formát lehűtik és kalibrálják, lehúzó egységgel húzzák és hosszra vágják. A csavar nem áll meg az alkatrészek között, mert nincsenek alkatrészek, csak méterek. A teljesítményt kilogramm/óra mértékegységben mérik a szerszámnál és méter/percben a sor végén.
- A keresztmetszet a gép iránya mentén állandó marad, a hosszt csak a kezelés és a csomagolás korlátozza.
- A szerszám egy fröccsöntő öntőforma töredékébe kerül, és a szerszám állítható, polírozható vagy átdolgozható, ha a profil kissé megváltozik.
- A többrétegű szerkezetek szinte szabadon jönnek létre a koextrudálással, két vagy három extruderrel, amelyek egy szerszámtömböt táplálnak.
- A későbbi berendezések, a kalibrálás, a hűtés, a lehúzás és a vágógép ugyanolyan mértékben befolyásolja a végső méretminőséget, mint maga az extruder.
- Jellemző termékek: SPC maglemezek, PVC alapfólia bőrhöz, folytonos szálerősítésű hőre lágyuló szalag, cső-, ablakprofilok és kábelszigetelés.
Hogyan működik a fröccsöntés, lépésről lépésre
A fröccsöntés megolvaszt egy hasonló polimert, majd egy mért lövést fecskendez be egy zárt és szorított formába nagy nyomáson. Az üreg össze van csomagolva és megtartva a zsugorodás kompenzálására, lehűtik, kinyitják, és a kilökőcsapok kinyomják az alkatrészt, mielőtt a forma ismét bezárulna. Minden ciklus meghatározott számú kész darabot állít elő, nem folyamatos hosszúságot, és a ciklusidő az egységköltség tényezője.
- A geometriai szabadság a fő előny: bordák, kiemelkedések, menetek, élő zsanérok és fémbetétek egy ütéssel kialakíthatók.
- A tűréshatárok szűkek és megismételhetők, gyakran plusz-mínusz egy tizedmilliméter kritikus méreteknél.
- A forma alkatrészspecifikus. Az alkatrész tervezési változtatása általában új formát jelent, nem szerszámbeállítást.
- A selejt nagy részét a futószalagok, a fűrészáru és az induló selejt adják, és az újraőrlést gyakran szabályozott arányban keverik vissza.
- Tipikus termékek: házak, kupakok, csatlakozók, autóbelső alkatrészek és egyszer használatos orvosi eszközök.
Az extrudálás és a fröccsöntés összehasonlítása
| Aspect | Extrudálás | Fröccsöntés |
|---|---|---|
| Kimeneti forma | Folyamatos hossz állandó keresztmetszetű | Külön háromdimenziós részek |
| Szerszámozás | Die plus kalibrációs és downstream egységek | Precíziós acélforma hűtéssel és kilökéssel |
| Szerszámozás cost | Alacsonyabb és könnyebben módosítható | Magasabb és egyrészes kialakításhoz kötődik |
| Ritmus | Folyamatos, ciklusidő nélkül | Lövésenként másodperctől egy percig |
| Geometria | Egyszerű profil, alávágások nélkül | Összetett formák, bordák, kiemelkedések és betétek |
| Tolerancia | A kalibráció, a hűtés és a leszállási stabilitás határozza meg | Nagyon szoros és részenként ismételhető |
| Selejt | Indítási és váltó trimmelés | Futók, sprues és selejt |
| Gazdasági mennyiség | Egy profil hosszú futásai | Egy alkatrész nagy darabszáma |
| Rostvegyületek | A szálak a gép iránya mentén helyezkednek el | A szálak hossza csavarral és szeleppel csökkenthető |
Eszközök és költségstruktúra: hová megy a pénz valójában
A legtöbb első vásárló meglepődik a költségmegosztáson. Egy befecskendezési projekt elölről tölti be a pénzt az öntőformába, egy precíziósan megmunkált blokkba, amelynek túl kell élnie a szorítóerőt, át kell adnia a hőt a gondosan elhelyezett csatornákon, és ki kell dobnia egy alkatrészt anélkül, hogy megjelölné. Ez a befektetés több százezer ciklus alatt megtérül, ezért a fröccsöntés nehézségekkel küzd egy bizonyos éves mennyiség alatt.
Az extrudálási projektek másként terhelik a pénzt előre. A szerszám viszonylag szerény, de a sor gépek láncolata: extruder, szitaváltó, kalibráló asztal, hűtőtartály, lehúzás, vágó és rakás. Egy gyenge láncszem meghatározza az egész vonal felső határát. Ha a lehúzás egyenetlenül húzódik, vagy a hűtőtartály rövid, a tökéletesen kiegyensúlyozott szerszám továbbra is vastagságban sodródó profilt hoz létre, és a vevő minden méterért fizet, nem pedig egyszer a szerszámnál.
Anyagviselkedés és hőtörténet
Mindkét eljárás megolvasztja a polimert, de a hő- és nyírási előzmények élesen eltérnek egymástól. Az extrudálás során az anyag viszonylag gyengéd, jól eloszló nyírást tapasztal a csavar mentén, és rövid ideig marad a szerszámnál. A fröccsöntés során az olvadék nagyon nagy nyíróerővel egy keskeny kapun halad át, majd nyomás alatt megtömődik, így a molekuláris orientáció és a belső feszültség végül az alkatrészbe záródik. Ez az oka annak, hogy ugyanaz a polimer minőség eltérően viselkedhet a két eljárásban, és ezért gyakori panasz az öntött alkatrészeknél, de ritka az extrudált profiloknál a vetemedés.
A szálerősítésű keverékeknél a megkülönböztetés még fontosabb. Az extrudálás hajlamos arra, hogy a szálakat a gép irányába igazítsa, ami kedvez a merevségnek ebben az irányban. A fröccsöntés bonyolultabb héj- és mag orientációt eredményez, és a szál hossza csökkenhet, ahogy az olvadék áthalad a csavarokon, szelepeken és kapukon. Ha a kész alkatrész a szálhosszra támaszkodik az ütési teljesítmény szempontjából, ez egy specifikációs pont, nem pedig részlet.
Választás a két folyamat között
Sorrendben dolgozza át a következő pontokat, és a válasz általában nyilvánvaló a második kérdés előtt.
- A terméket keresztmetszet vagy forma határozza meg? A keresztmetszet extrudálást jelent.
- A hosszt a funkció vagy a kezelés határozza meg? A korlátlan hosszúság erősen kedvez az extrudálásnak.
- Szükséges-e az alkatrész alámetszések, oldalirányú műveletek, menetek vagy betétek? Ekkor a fröccsöntés a reális út.
- Mekkora éves mennyiség vonatkozik egy tervre? A nagyon magas darabszámok indokolják a szerszámberuházást, a hosszú profilfutások pedig a vonalbefektetést.
- Mennyire szoros a kritikai tűrés? A fröccsöntött részek könnyebben megtartják a szűk méreteket, az extrudált profilok jó kalibrálást és lehúzás ellenőrzést igényelnek.
- Mennyi törmeléket lehet házon belül átdolgozni? Az extrudált díszítőelemek gyakran közvetlenül újrafelhasználhatók, a fröccsöntött futók újraköszörülést és szárítást igényelhetnek.
Ahol a folyamatos extrudáló sorok elférnek a panel- és kompozitgyártásban
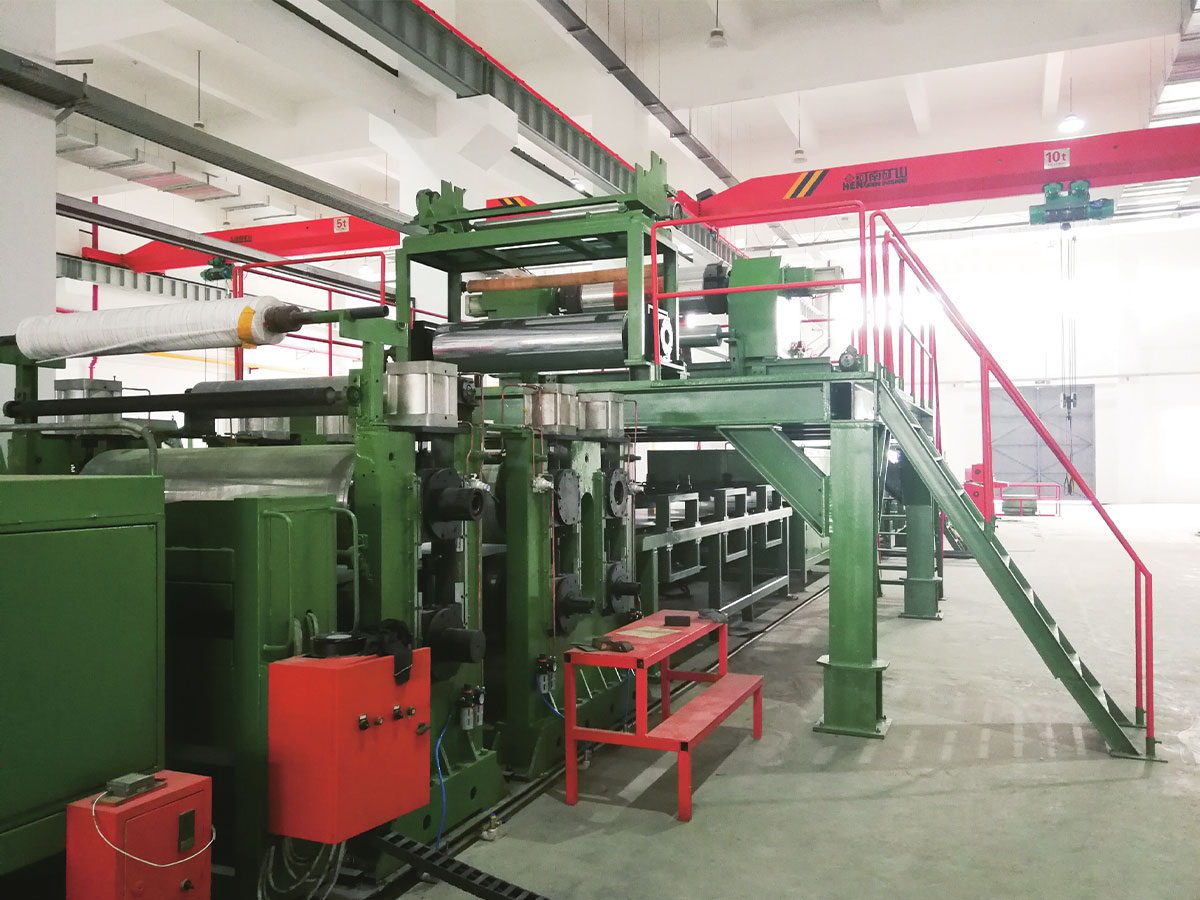
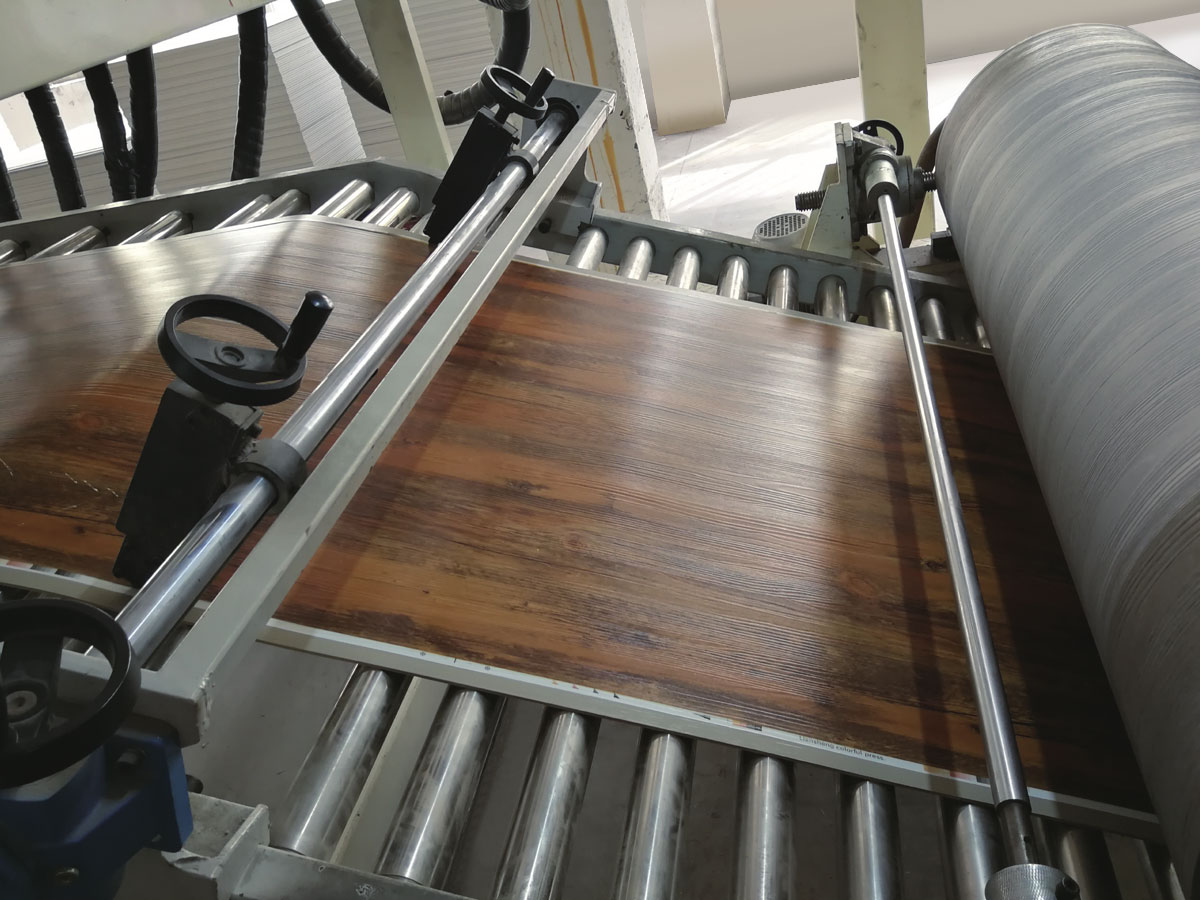
Sok építő- és belsőépítészeti anyagot, amelyek öntött terméknek látszanak, ténylegesen extrudálnak vagy bevonnak egy folyamatos vonalon. Az SPC padló a legvilágosabb példa. A merev magot extrudálják, majd dekoratív fóliával és kopóréteggel laminálják, így az extruder meghatározza a laposságot, a sűrűséget és a vastagsági konzisztenciát a teljes táblán.
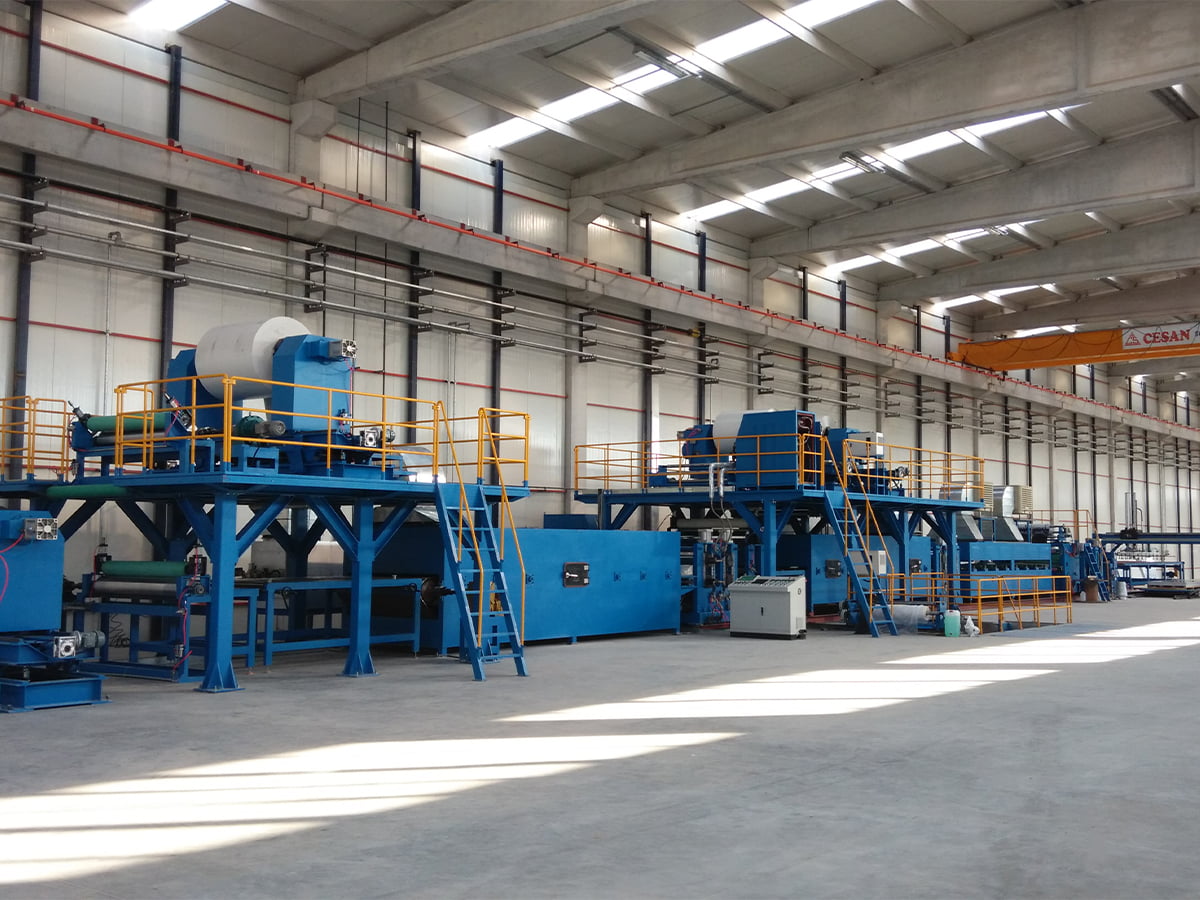
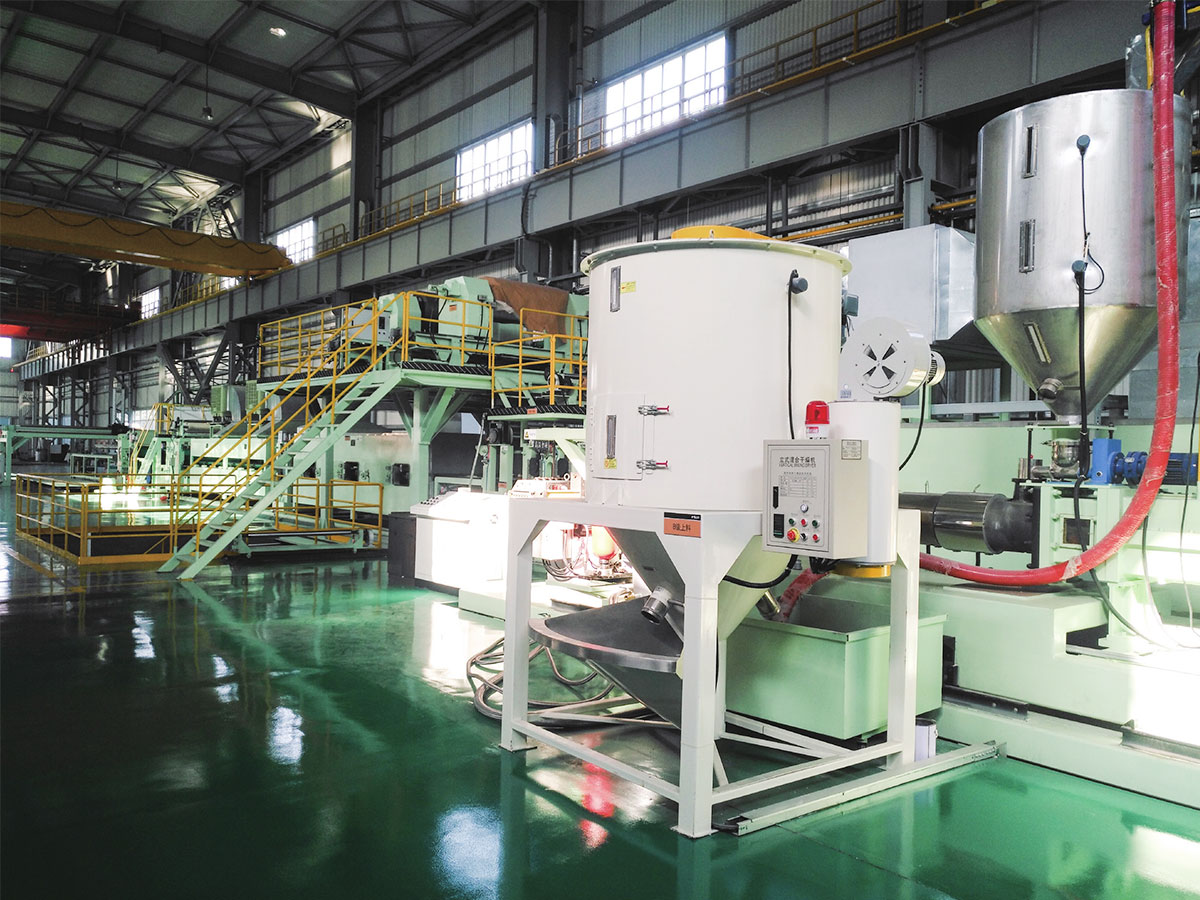
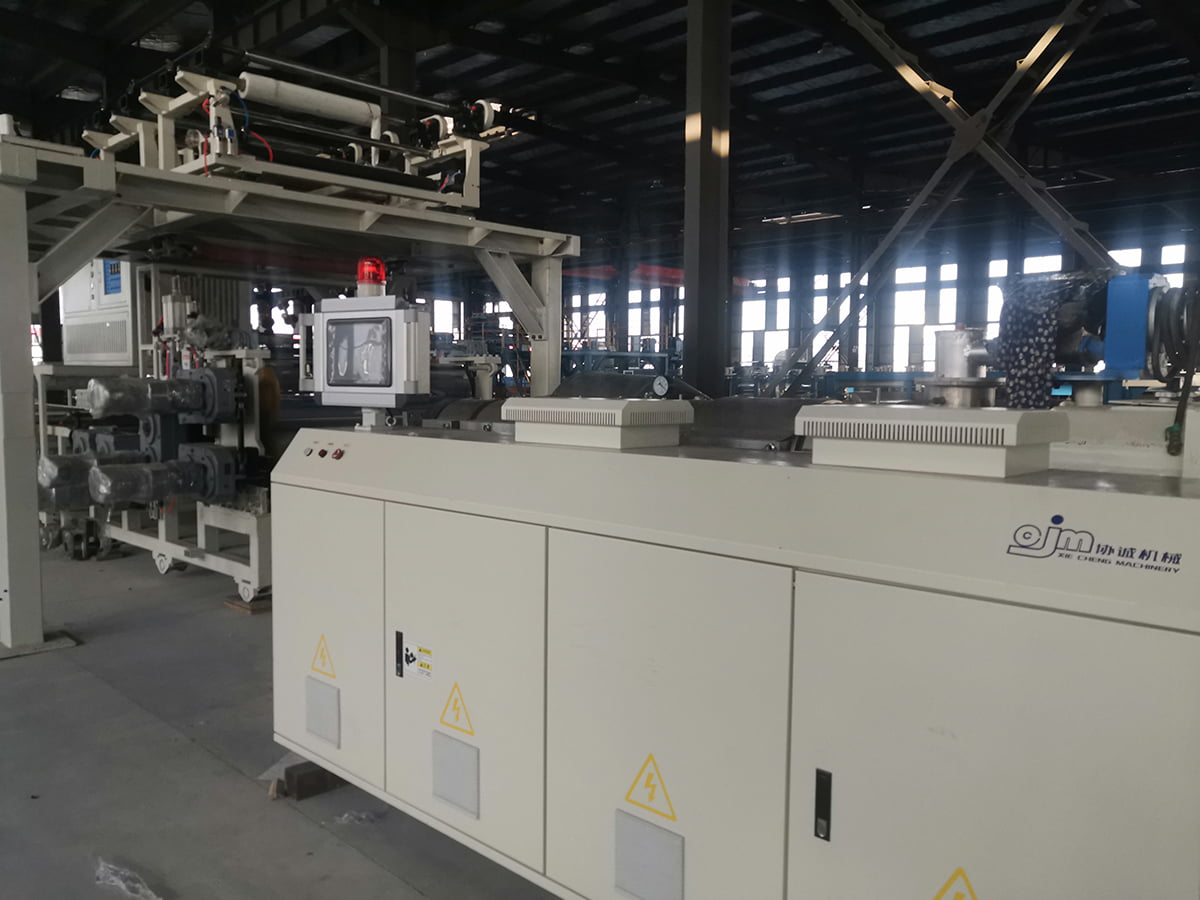 PVC/WPC/SPC padlóburkolat gyártósor kőműanyag padlóburkolatokhoz Tekintse meg ezt a sort, hogy megtudja, hogyan ötvöződik az extrudálás, a film laminálás, az UV bevonat, a dombornyomás és az online ellenőrzés az automatizált SPC padlókibocsátás érdekében. Termék megtekintése →
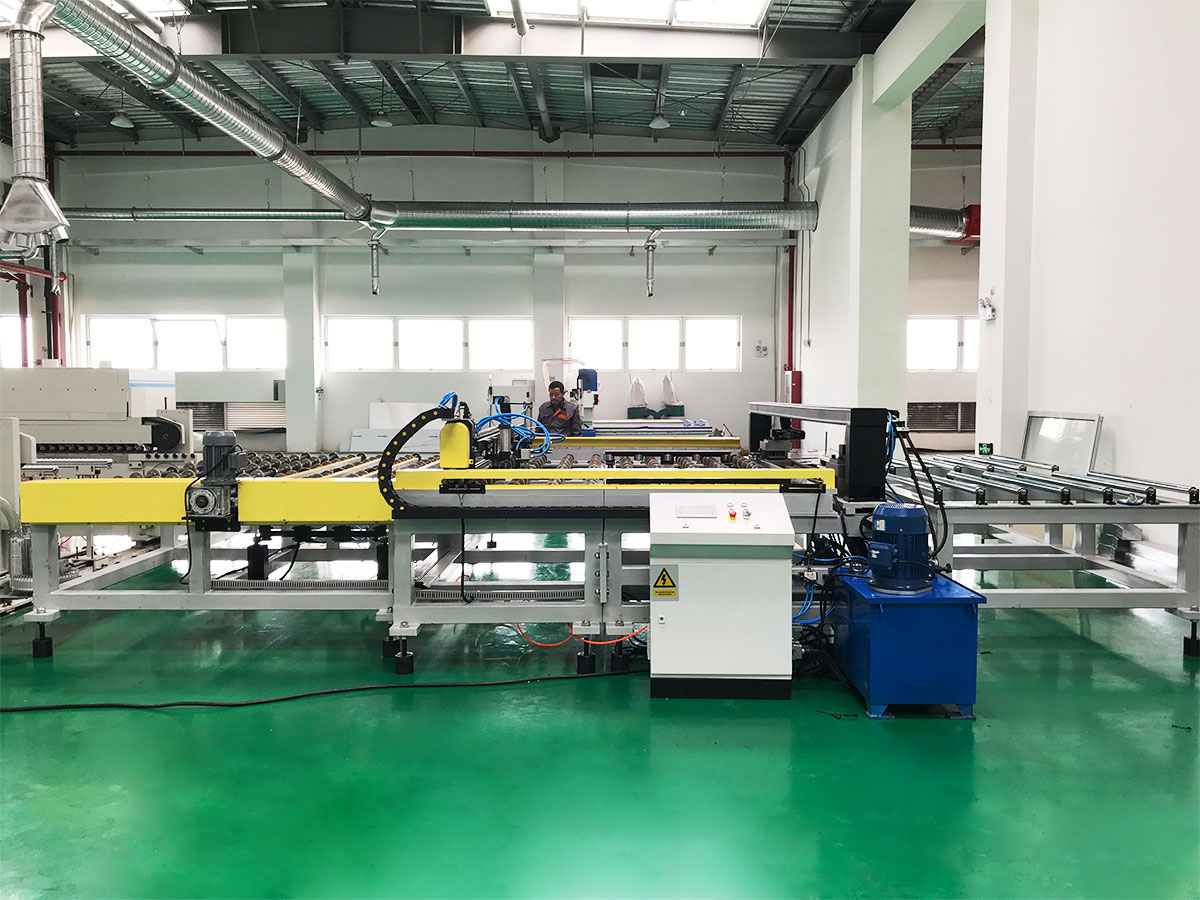
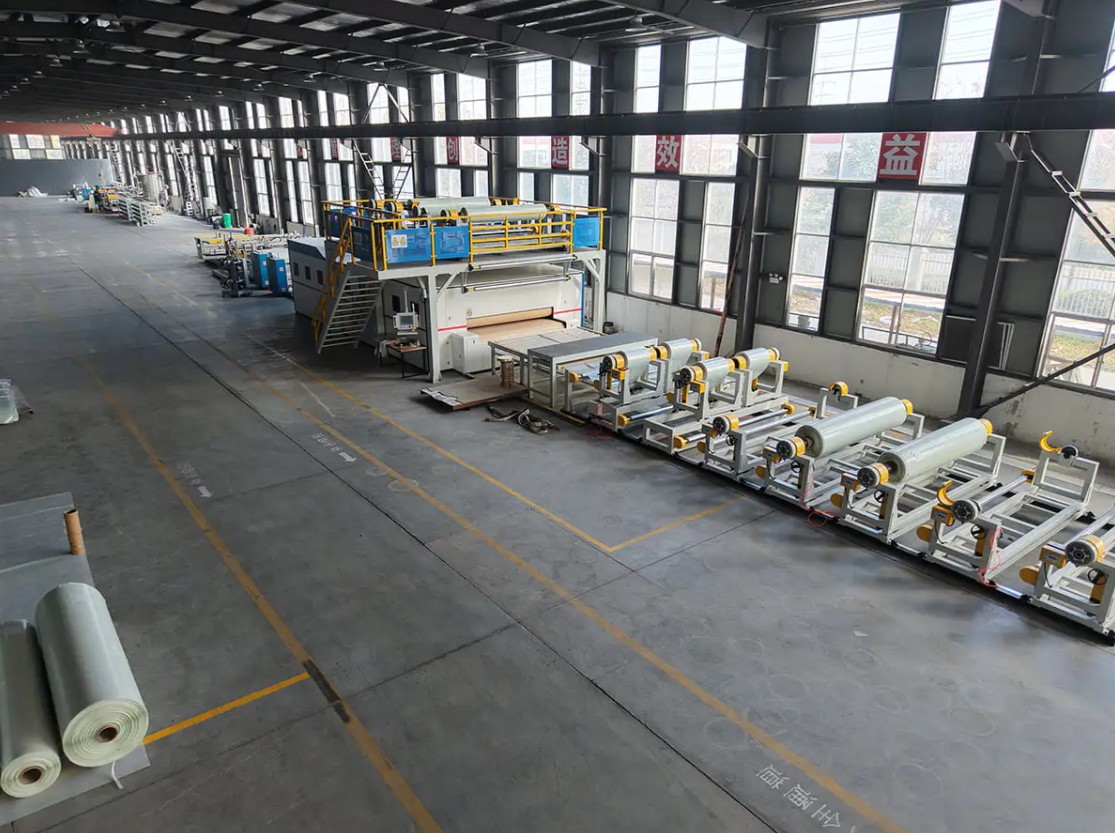
Ugyanez a logika vonatkozik a folytonos szálerősítésű hőre lágyuló kompozitokra is. A PET vagy PP CFRT sorozat a polimer olvadékot erősítő szálval vagy szövettel kombinálja folyamatos eljárással, és a kész lapot vagy szalagot később sajtolják vagy hőformázzák háromdimenziós alakra. A szálnedvesedést és a vastagság egyenletességét az extrudálási szakasz határozza meg, nem a fröccsöntő prés. A vásárlók gyakran felteszik a kérdést, hogy mit tartalmaz egy teljes PVC-laminált panel, mielőtt összehasonlítják a beszállítókat, és az őszinte válasz az, hogy az extruder csak egy olyan állomás közül, amelyeknek meg kell felelniük egymásnak.
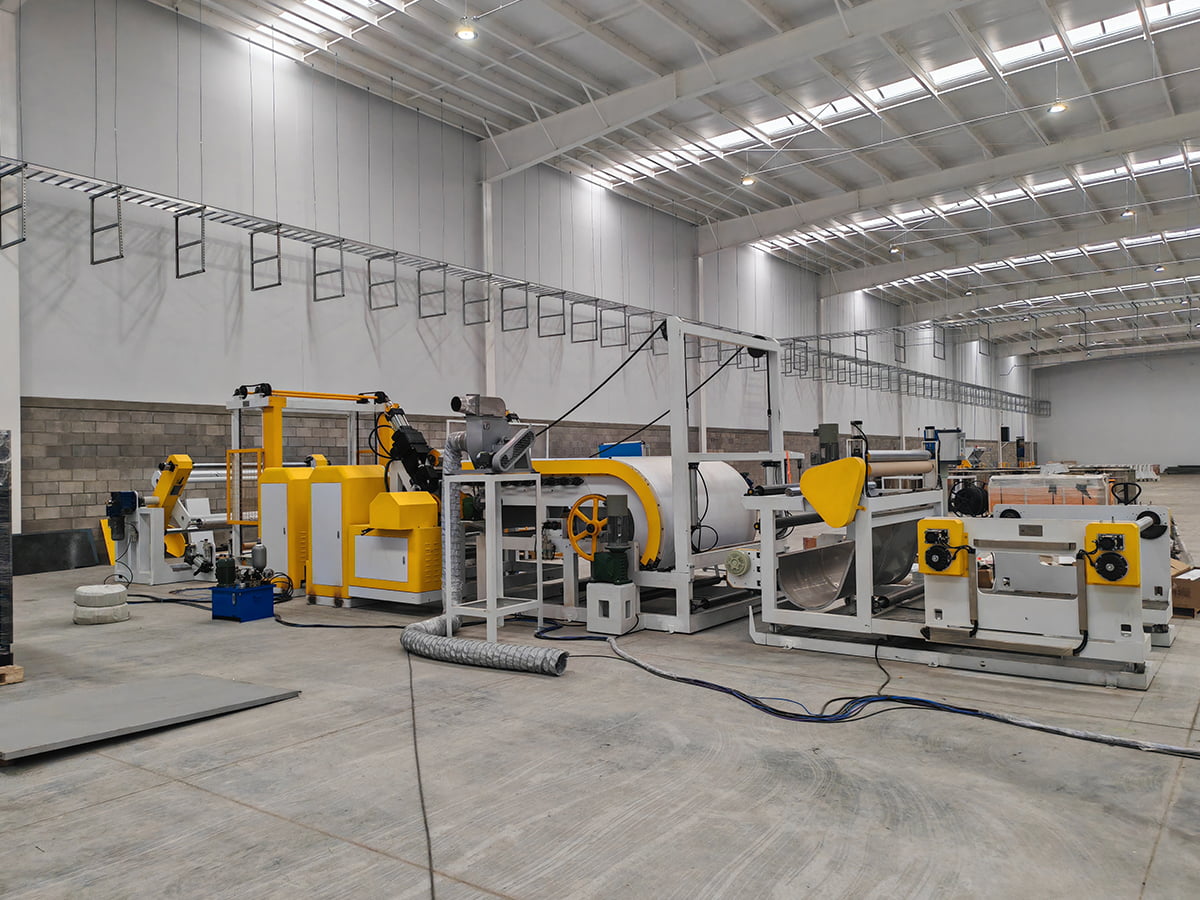
 PET/PP CFRT kompozit anyagok gyártósor Fedezze fel ezt az OEM CFRT sorozatot a folyamatos szálerősítésű hőre lágyuló kompozit gyártásához, a rendelkezésre álló szerviz- és árajánlattételi lehetőségekkel. Termék megtekintése →
A PVC és PU bőr egy harmadik mintát követ, ahol egy alapréteget készítenek folyamatosan, majd bevonják, domborítják és sorban hűtik. A felületi textúra nem üregből, hanem dombornyomó hengerből származik, éppen ezért a folyamat hosszú lefutásúvá skálázódik alkatrész-specifikus forma nélkül.
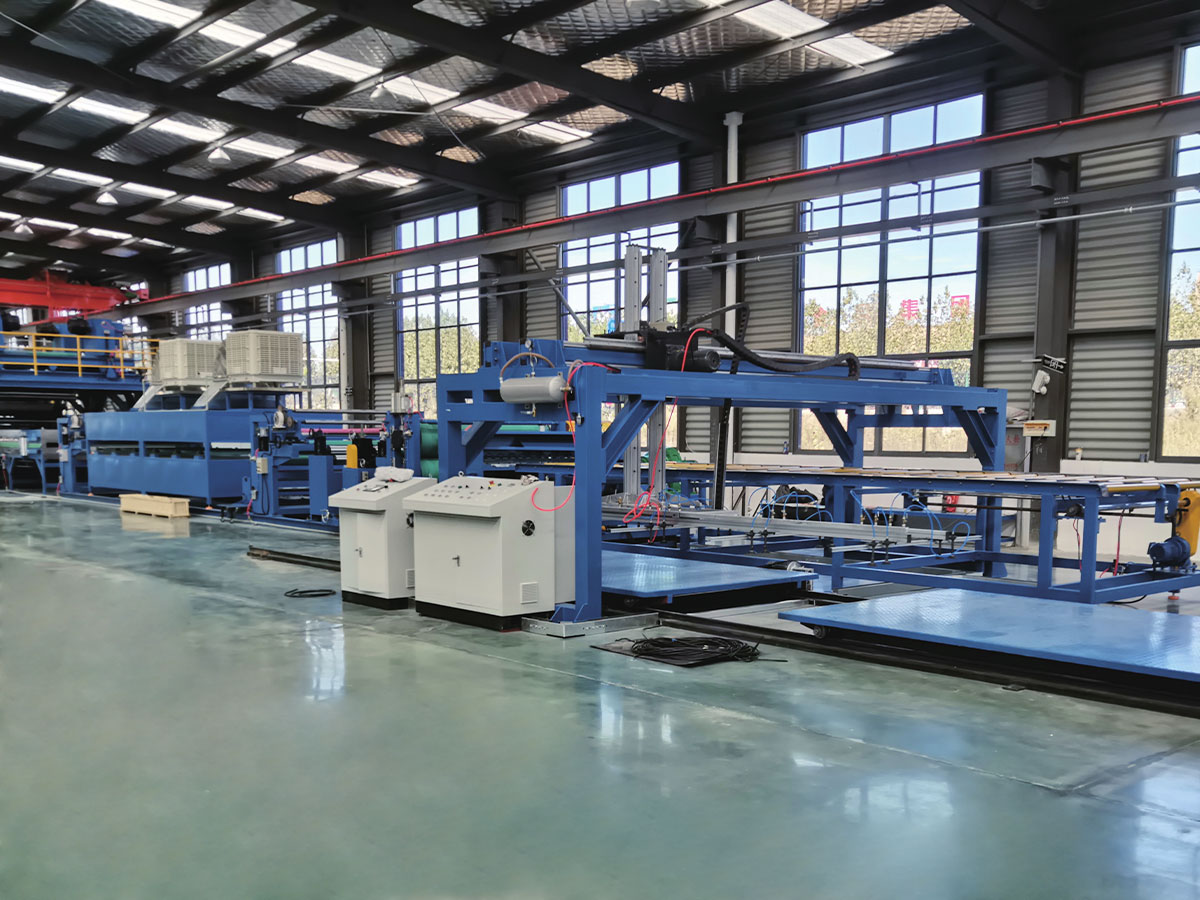
 PVC/PU bőr kompozit, dombornyomó és bevonó vonal Tekintse át ezt a vonalat a folyamatos PVC/PU bőr alapgyártáshoz, soros bevonathoz, dombornyomáshoz és hűtéshez, testreszabható OEM-szolgáltatási lehetőségekkel. Termék megtekintése →
Mit kell ellenőrizni az extrudálás alapú vezeték vásárlása előtt
- A csavar átmérője és hossz-átmérő aránya a ténylegesen futtatni kívánt polimer- és töltőanyag-tartalomhoz igazodik.
- A zsinórsebességhez viszonyított teljesítmény, tehát nem a lehúzás és a hűtés hossza jelenti a szűk keresztmetszetet.
- A szerződésbe mérési módszerrel beírt vastagság és szélesség tűrés, nem csak ígéret.
- Hűtési kapacitás és kalibrációs kialakítás a termékterv legnehezebb profiljához.
- A downstream berendezések ugyanabba a körbe tartoznak, mivel a beszállítók közötti felelősségmegosztás megnehezíti az üzembe helyezést.
- Szervizmodell: távtámogatás, helyszíni telepítés, pótalkatrészek elérhetősége és kezelői képzés.
Ha a termékterve valahol a profil és a formázott alkatrész között helyezkedik el, akkor a praktikus út gyakran egy félkész lap extrudálása vagy laminálása, majd formázása. A teljes folyamatlánc megértése az aláírás előtt elkerüli a fel nem használt kapacitás vásárlását. Áttekintheti mit tartalmaz egy PVC laminált panel gyártósor az állomások egymáshoz illeszkedésének működő példája.
A Rövid változat
Az extrudálás folyamatos, állandó keresztmetszetű termékeket készít, és hosszú futási idővel, alacsony szerszámköltséggel és egyszerű geometriával megkeresi a pénzt. A fröccsöntés különálló, háromdimenziós alkatrészeket készít, és megkeresi az ismételhetőséget, az összetett jellemzőket és a nagy darabszámot. Egyik sem fejlettebb a másiknál. Egyszerűen különféle kérdésekre készültek, és a kockázat csökkentésének leggyorsabb módja az, ha az árak összehasonlítása előtt leírja termékét, éves mennyiségét és kritikus toleranciáját egy berendezésmérnöknek. Ha akarod ezt a beszélgetést, küldje el termékspecifikációját és kapacitáscélját a csapatnak és ellenőrizze, hogy melyik platform illik az Ön esetéhez.