
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ha egy fémtekercses bevonatsort jegyeznek, a legtöbb vásárló először a vonal sebességét hasonlítja össze. Ez a szám dönt a legkevésbé arról is, hogy a befektetés megtérül-e. A 60 méter/perc sebességű zsinór, amely a bevonat vastagságát plusz-mínusz 2 mikronon belül tartja a teljes szalagszélességben, gyorsabb vonalat eredményez, amely 8 mikronnal sodródik a széleken, mert több használható tekercset ad el, és kevesebb selejtet ad el.
A jövedelmezőség a specifikáció alatt van az aljzat előkészítésében, a bevonási módszerben, a fém csúcshőmérsékletében, a feszültségszabályozásban és az átállási időben. Ez a cikk elmagyarázza, hogyan állítják össze a sík fém és kompozit hordozók bevonóberendezését, hogyan illeszthetők össze egy módszer a termékkel, és mely ellenőrzések választják el a megbízható vonalat a drága leckéktől.
Mit takar a bevonóberendezés
Az ipari fémfeldolgozásban a bevonó berendezés azokat a gépeket jelenti, amelyek funkcionális vagy dekoratív réteget visznek fel, kikeményítenek vagy laminálnak egy mozgó hordozóra. A tekercs- és panelgyártók esetében ez a család általában a következőket tartalmazza:
- Hengeres bevonó- és nyomóegységek, amelyek alapozót, fedőbevonatot, hátsó bevonatot vagy nyomtatott mintákat visznek fel alumínium- és acéltekercsre.
- Szóróbevonatoló állomások, ahol nehezebb vagy egyenletesebb felépítésre van szükség, mint amennyit egyetlen görgős átmenet képes biztosítani.
- PUR és fólia lamináló egységek, amelyek védő- vagy dekoratív fóliát kötnek össze poliuretán ragasztóval.
- Előkezelő és tisztító vonalak, amelyek zsírtalanítják, öblítik és passziválják az aljzatot bevonás előtt.
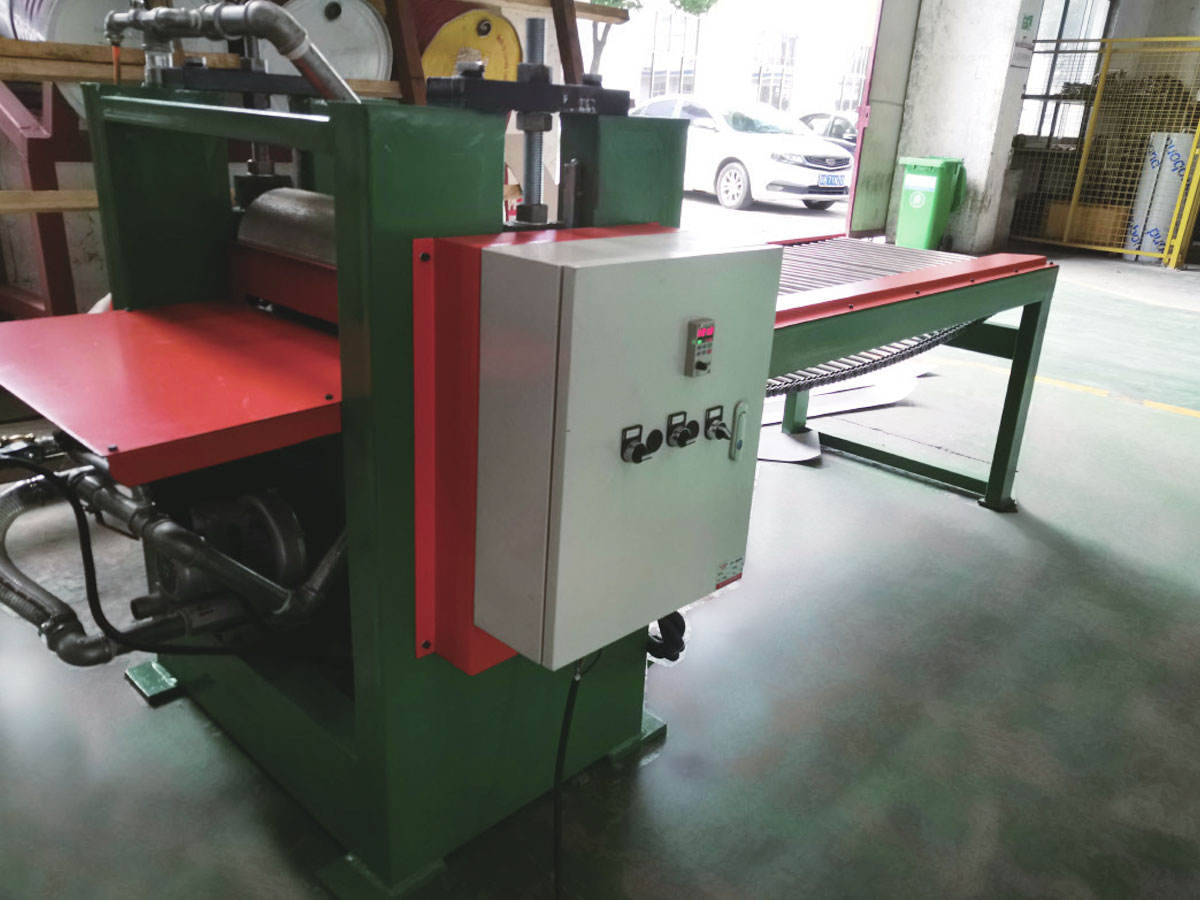
- Kapcsolódó befejező berendezések, például dombornyomó gépek, tekercses újrahengerlési sorok és háromhengeres szintezőgépek.
Ugyanezt a kifejezést használják a gyógyszerészeti tablettabevonó edényekre és a fluidágyas bevonókra is. Ez egy külön berendezéscsalád, különböző anyagokkal, tisztatéri követelményekkel és érvényesítési szabályokkal, és itt semmi sem vonatkozik rá.
A bevonási módszer és a termék összehangolása
A legtöbb specifikációs érv egy kérdésre támaszkodik: hengeres bevonat, szórással vagy laminálással. A válasz attól függ, hogy mekkora száraz rétegvastagságot kell tartania, milyen megjelenési szabványt kell ellenőriznie az ügyfeleknek, és mennyi a tekercs hajlítása, hajtogatása vagy lyukasztása utána.
| módszer | Tipikus száraz film | A legalkalmasabb | Fő megkötés |
|---|---|---|---|
| Közvetlen görgős bevonat | 5-20 mikron | Alapozók és vékony fedőbevonatok nagy vonali sebességgel | A filmhibák közvetlenül követik a görgő felületi hibáit |
| Fordított görgős bevonat | 10-25 mikron | Sima fedőbevonatok, ahol a megjelenés kritikus | Szigorú viszkozitás- és résnyomás-szabályozást igényel |
| Spray bevonat | 20-60 mikron | Nehezebb konstrukciók, kétkomponensű rendszerek, rövid futások | Túlpermetezés, fülke elszívás és anyagveszteség |
| Kombinált henger és spray | Változó | Vonalak, amelyeknek vékony és vastag kabátokat is kell futniuk | Magasabb tőkeköltség és hosszabb átállás |
| PUR és fólia laminálás | Ragasztó 3-12 gramm négyzetméterenként | Védőfólia, dekoratív fólia, kötőrétegek | A nedvességszabályozás és a résnyomás határozza meg a buborékokat |
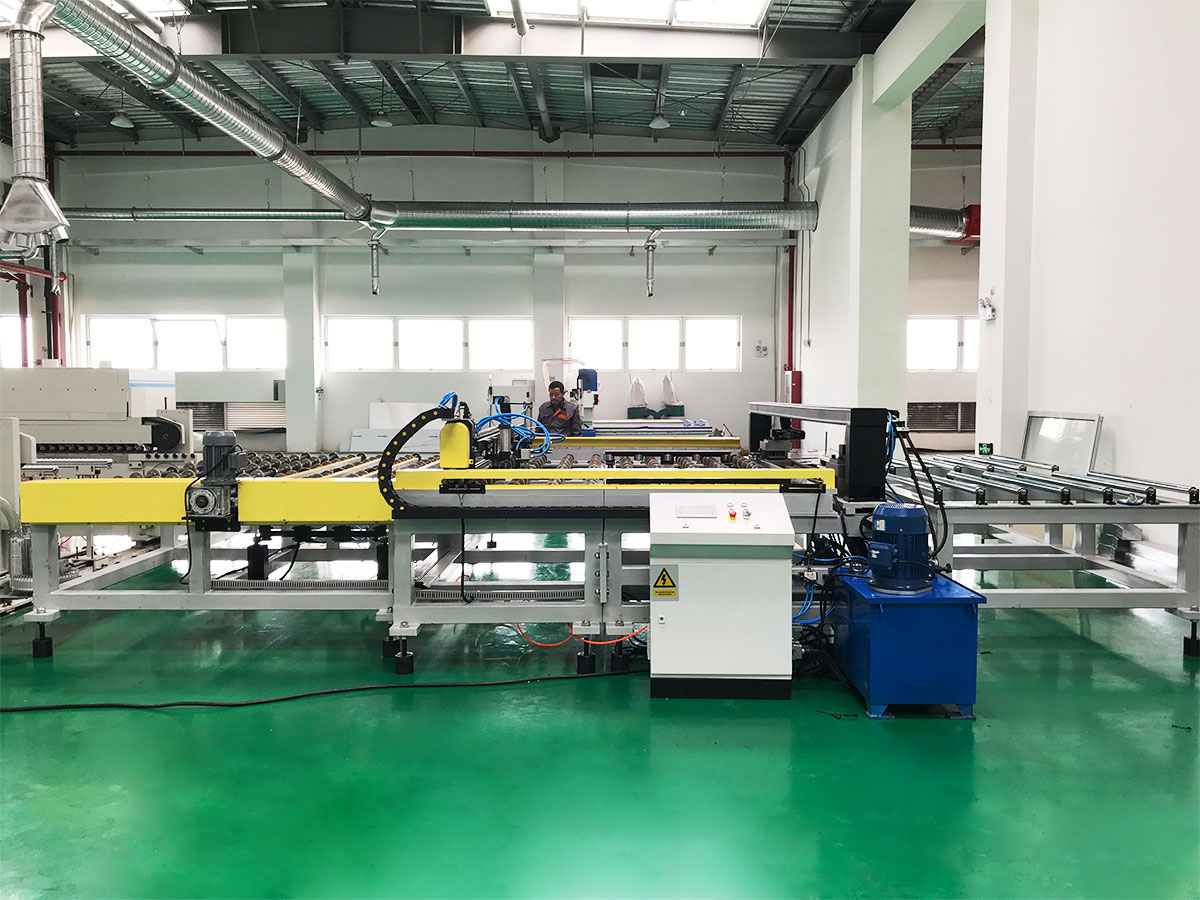
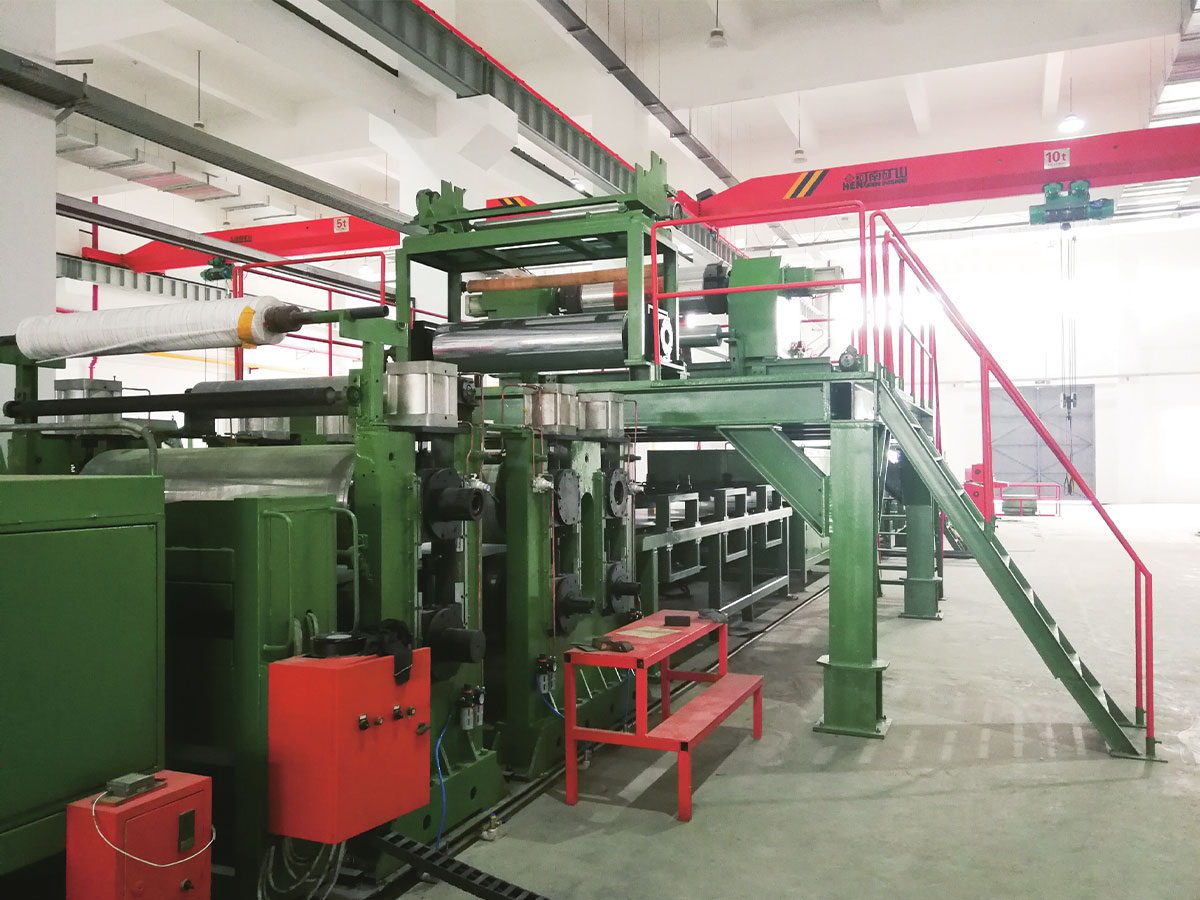
 Színes bevonatsor Az automatizált és intelligens folyamatok révén a bevonat gyártósor esztétikus, tartós és funkcionális felületi bevonatokat biztosít számos ... Termék megtekintése →
A színes bevonatsor, amely a hengeres felhordást párosítja a többzónás kemencével, az előbevonatú alumínium- és acéltekercs szabványos igáslója. Ahol egy sornak le kell fednie a vékony alapozót és a nehezebb fedőbevonatot is, a kombinált henger- és szórási konfiguráció szükségtelenné teszi két gépet, lassabb váltás és gondosabb folyadékkezelés árán.
Az alapfelület előkészítése és kikeményítése Állítsa be a mennyezetet
A tapadási hibák ritkán kezdődnek a bevonófejnél. A szalag felületén kezdődnek, ahol a malomolaj, oxid vagy maradék hengerlő emulzió túléli a tisztítási szakaszt, és a fém és az alapozó közé kerül. Az előkezelő tisztítósornak tartalmaznia kell a lúgos zsírtalanítást, a kétlépcsős öblítést, a gyantarendszerhez igazított átalakítási vagy passziválási lépést, valamint egy szárítót, amely a csíkot teljesen szárazon hagyja villogó rozsdásodás nélkül.
A kikeményedés a második mennyezet. A sütő Celsius-fokban megadott beállítási pontjai kevésbé számítanak, mint a fém csúcshőmérséklete, amelyet a szalag elér, és az az idő, ameddig a gyanta aktiválási küszöb felett marad. A kikeményedés gyenge tapadást és gyenge oldószerállóságot eredményez. A túlszáradás törékennyé teszi a filmet, így szűk hajlítási sugaraknál megreped. Az aljzat vastagságához kérje a fém csúcshőmérséklet ablakot, mert egy 0,3 mm-es alumínium tekercs és egy 1,2 mm-es acél tekercs nem éri el ugyanazt a hőmérsékletet azonos vezetéksebességgel.
A megtérülést meghatározó specifikációs számok
Az árak összehasonlítása előtt rögzítse a munkát meghatározó számokat. Ezek az értékek a megkeresésben, majd a szerződésben szerepelnek:
- Az aljzat szélessége és vastagsága, beleértve azt a legvékonyabb szelvényt is, amelyen a vonalnak gyűrődés nélkül kell futnia.
- A bevonat vastagságának tűrése a szélességben és a tekercs mentén, mért értékként, nem pedig célként adva meg.
- Vonalsebesség névleges vastagságnál, nem pedig a hajtás által elérhető maximális sebesség.
- Fém csúcshőmérséklet-tartománya és tartózkodási ideje minden sütőzónában.
- A szövedék feszítési tartománya és a tartásához használt szabályozási módszer.
- A tekercs súlya, belső átmérője és a termékek közötti váltási idő.
- Átvételi vizsgálat módszere, mintavételi gyakoriság és az, hogy ki fizet a sikertelen próbaért.
A tűrés- és elfogadási módszert mellőző idézet nem hasonlítható össze azzal, amelyik ezeket kimondja, bármennyire is közelről néz ki az összeg a papíron.
Ahol a bevonat elfér egy kompozit panelgyárban
A bevonóberendezések ritkán állnak önállóan. Egy alumínium kompozit panel üzemben a bevonósor előbevonatú tekercset állít elő, amely később a laminálási szakaszban találkozik egy ragasztófóliával és egy maggal. Mindkét eljárásnak meg kell egyeznie a felületi energiában, az alapozó kémiájában és a filmvastagságban, mert egy olyan bevonat, amely önmagában átmegy a szalagvizsgálaton, még akkor is leválik, ha egy tűzálló maghoz ragasztják és homlokzati panellé hajlítják.
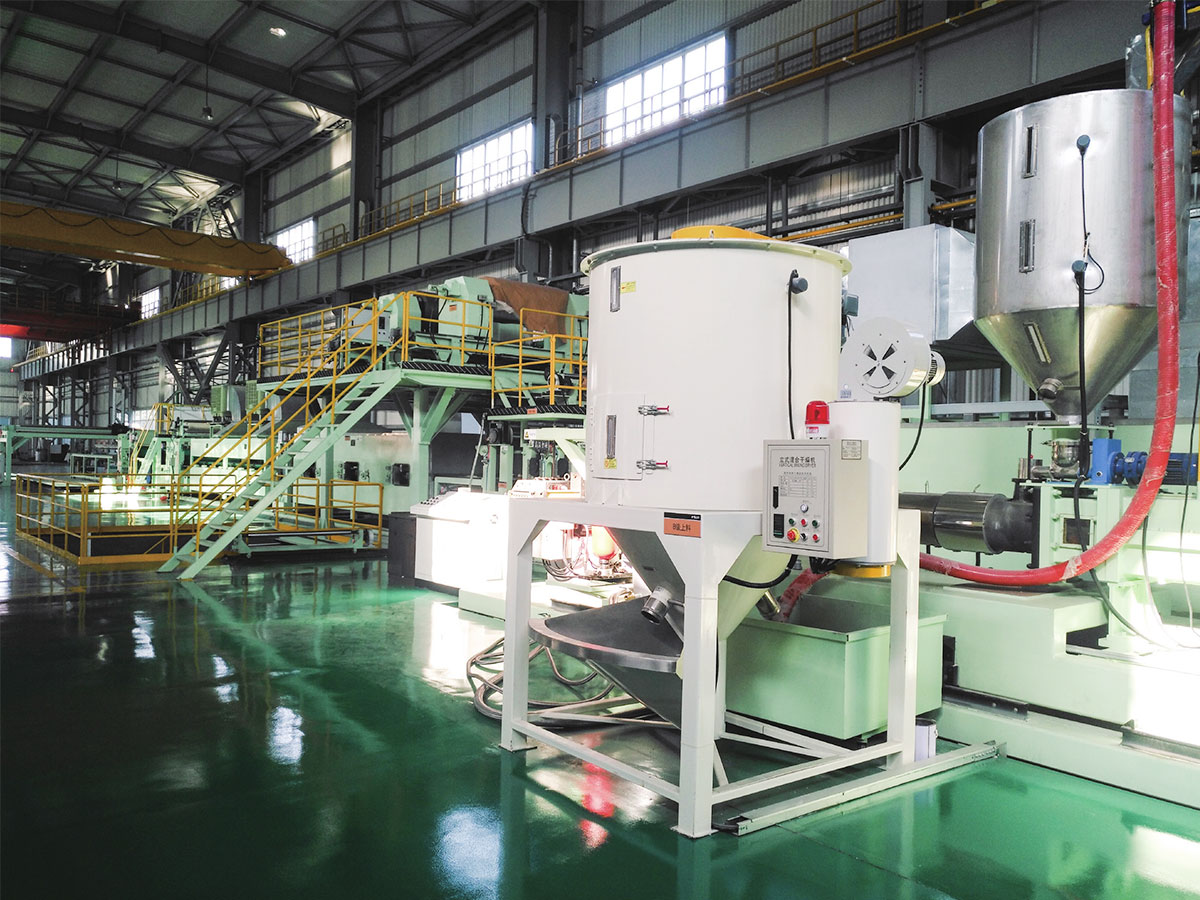
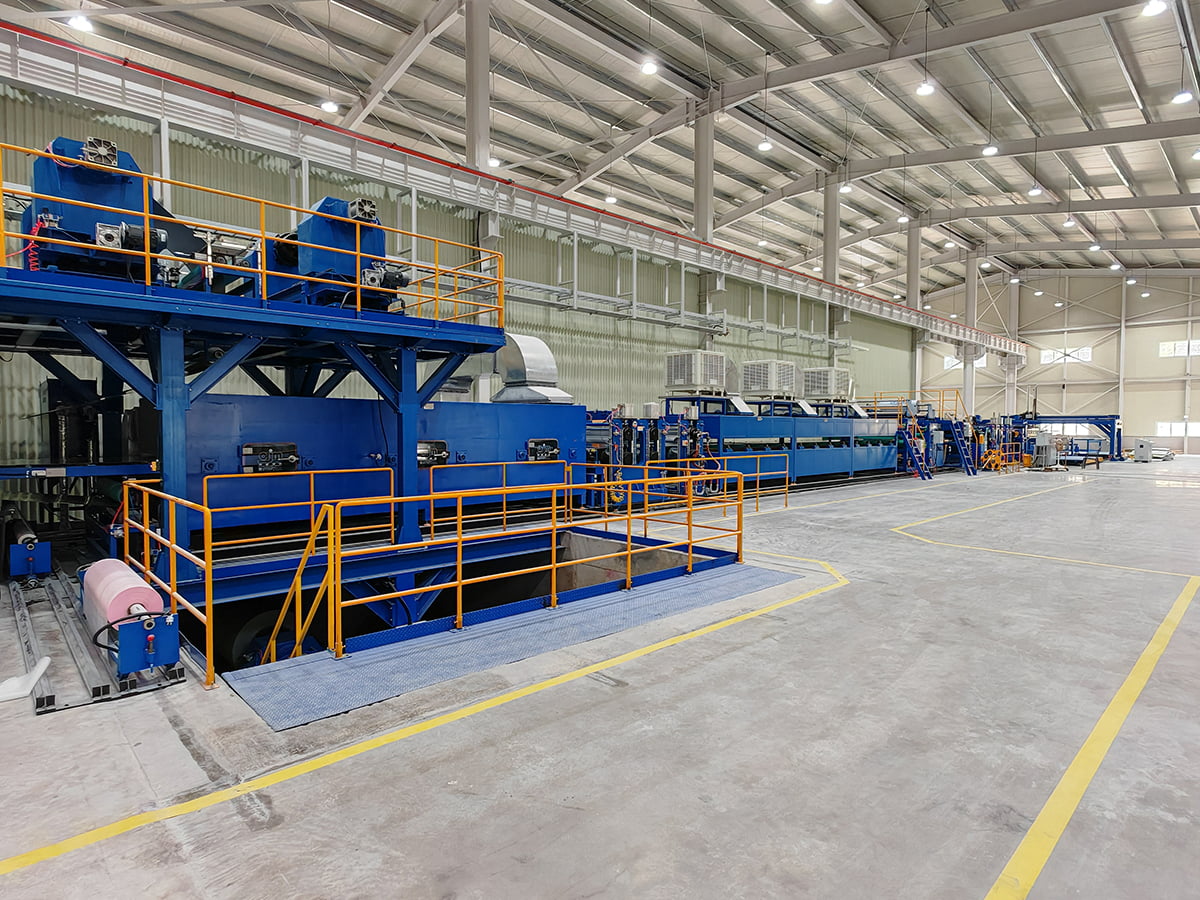
 PUR bevonat és fólia Laminute vonal A PUR bevonat- és laminálósor elsősorban különféle funkcionális fóliák (például dekorációs fóliák, védőfóliák és... Termék megtekintése →
Az A2 és B1 tűzállóságú alumínium kompozit panelek gyártásánál a bevonási és a kompozit szakaszt általában együtt határozzák meg. A magminőség, a ragasztófólia és a bevonatrendszer egy láncot alkotnak, és a leggyengébb láncszem határozza meg a tűzállóságot, amelyet a vizsgálati jelentés támogatni tud.
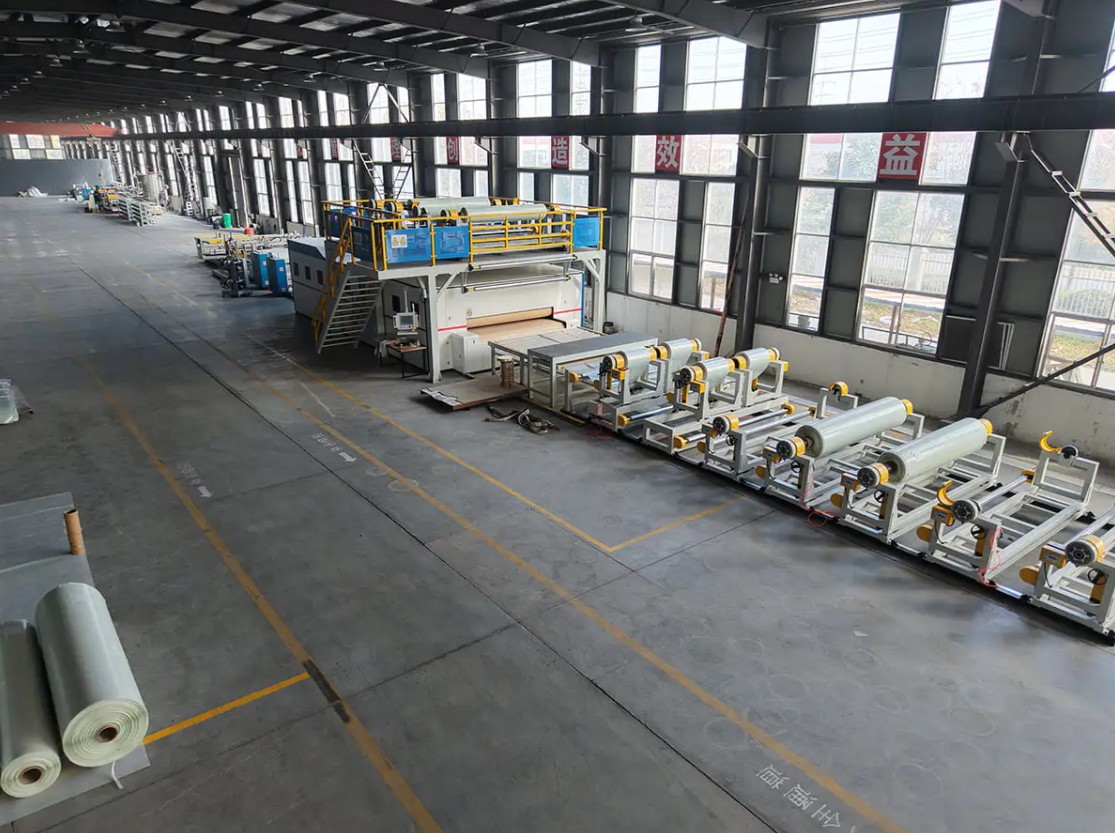
 A2 fém kompozit panel gyártósor 2012-ben önállóan fejlesztettük ki az A2 Metal Composite Panel Production Line-t, egy második generációs folyamatos laminálósort, amelyet kifejezetten Cl... Termék megtekintése →
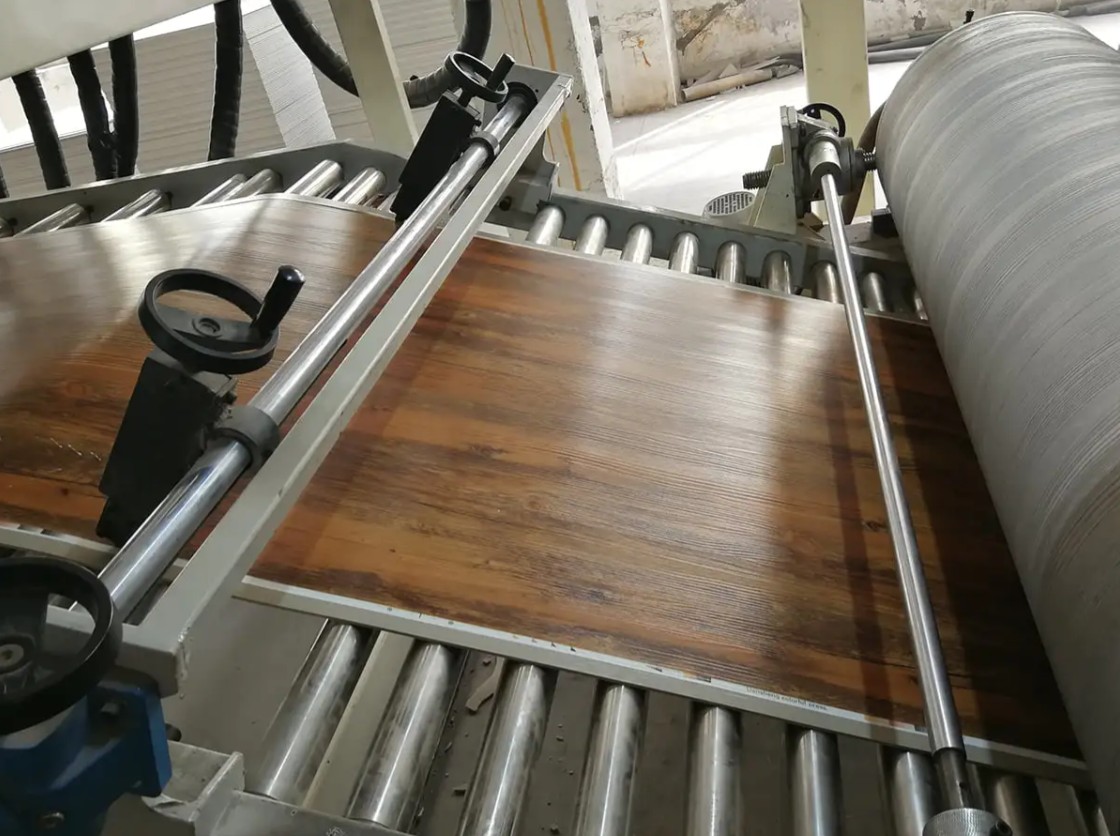
Azok az üzemek, amelyek SPC padlót, PVC és PU bőrt vagy folytonos szálerősítésű hőre lágyuló kompozitokat is használnak, ugyanazzal a logikával néznek szembe különböző hordozókkal. A bevonó- vagy laminálóegységet, a feszítőszakaszt és a lejtős dombornyomó berendezést egy sorként kell megtervezni, nem pedig külön ajánlatokból összeállítani.
Beszerzési ellenőrzések kötelezettségvállalás előtt
Ezek a csekkek néhány hétbe kerülnek, és általában sokkal többet takarítanak meg, mint amennyibe kerülnek:
- Futtassa saját aljzatát a saját vastagságtartományában, az építő referenciavonalán vagy egy partnerüzemben.
- Kérdezze meg, mely paraméterek garantáltak, és hogyan mérik mindegyiket az elfogadás során.
- Erősítse meg a pótalkatrészek listáját, beleértve a hengerek utáni köszörülési időközeit és a szivattyútömítéseket.
- Ellenőrizze a henger keménységét és a felületkezelést, mivel a puha henger hónapokon belül elveszíti a koronáját a koptató felületeken.
- Erősítse meg a padlóterhelést, az alapozási követelményeket és a szükséges közműcsatlakozásokat.
- Átadás után egyezzen meg a telepítésről, üzembe helyezésről, kezelői oktatásról és a támogatási megállapodásról.
Gyakori hibapontok és azok elkerülése
- Élvastagság eltolódás: általában a hengerkorona, a résnyomás vagy a bevonat viszkozitása, nem a szivattyú. Mérje meg a teljes szélességet, ne a közepét.
- Narancsbőr és rossz folyás: ellenőrizze az oldószer egyensúlyát, a bevonat hőmérsékletét és az első sütőzóna rámpáját.
- Tapadás elvesztése hajlítás után: általában alul- vagy túlkötési probléma előkezelési maradékkal kombinálva.
- Csíkok és karcolások: elhasználódott vezetőgörgők, nem megfelelő szalagfeszesség vagy megszáradt bevonat felszedve egy hengerre.
- Buborékok a laminált fólia alatt: nedvesség az aljzatban, túlzott ragasztóréteg súlya vagy instabil résnyomás.
A bevonat tömegének, a fém csúcshőmérsékletének és feszültségének rögzítése minden tekercsnél a legolcsóbb diagnosztikai eszköz, amelyet egy üzem megtarthat. Ha hiba jelentkezik, a napló általában azt mutatja, hogy melyik paraméter mozdult el először.
Olyan építő kiválasztása, aki megérti az egész vonalat
A bevonóberendezés rendszer, nem katalóguscikk. Az előkezelést, felhordást, térhálósodást, feszítést és a későbbi kezelést ugyanarra az aljzatra és ugyanarra a gyártási célra kell méretezni. Kompozit panelsorokat, fólia lamináló egységeket, dombornyomó gépeket és szintező berendezéseket is szállító építő segítségével oldják meg a köztük lévő interfészeket, innen ered a legtöbb üzembe helyezési késés. Az is segít, ha ugyanaz a szállító lefuttatja az Ön anyagának próbáját, és módosíthatja a specifikációt az acél vágása előtt.
A fémtekercses bevonósor gyártási előnyei a teljesítmény- és selejtszámban jelenjen meg, nem pedig a gépprospektusban, ezért a beépített kapacitás helyett kérjen műszakonkénti mért teljesítményt.
A bevonatsort az üzemet elhagyó tekercsek alapján ítélik meg, nem az ajánlatban feltüntetett sebesség alapján. Az ár megbeszélése előtt rögzítse az aljzat tartományát, a bevonat vastagságának tűréshatárát, a fém csúcshőmérséklet-ablakát és az átvételi módot. Hasonlítsa össze az idézeteket ezen az alapon, és láthatóvá válnak a lényeges különbségek.
Ha új bevonat-, laminálás- vagy kompozit panelsort tervez, és szeretné a specifikációt a saját anyagához képest felülvizsgálni, küldje el a hordozó részleteit és a célkimenetet a mérnöki csapatnak és kérjen egy vonalkonfigurációt a tűrések beírásával.