
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Képzeljen el egy folyamatos fém kompozit vezetéket, amely percenként 12 méteres sebességgel fut. A lamináló szakasz megtartja a sebességét, de az első tekercseken felületi csíkok, élhullámosság és időnkénti leválás látható. A hiba nem a fősajtóban van. A maghőmérséklet sodródik, az alumínium szalagot nem tisztították meg megfelelően, és a visszacsavaró egyenetlen feszültséget fejt ki. Ezek mind a segédberendezésekhez, a támogató rendszerekhez rendelt munkák, amelyek eldöntik, hogy a főgép valóban képes-e a tervezési sebességgel értékesíthető kibocsátást szállítani.
Mit jelent a gyártásban a segédberendezés?
Formálisan a segédberendezés minden olyan gépet vagy rendszert jelent, amely egy elsődleges folyamatot támogat ahelyett, hogy magát a folyamatot hajtaná végre. A műanyag fröccsöntésnél a segédberendezések közé tartoznak a garatszárítók, vákuumrakodók, hűtők, formahőmérséklet-szabályozók és granulátorok. A kotrásnál nyomásfokozó szivattyúkat, úszó csővezetékeket és vezérlőrendszereket tartalmaz, amelyek a kotrót működésben tartják. A haszongépjárműveken magában foglalja a hátsó emelőket, csörlőket, kompresszorokat és hidraulikus szerszámrendszereket. A minta minden esetben ugyanaz: a fő egység formálja, formálja vagy mozgatja a terméket, a segédegységek pedig előkészítik, betáplálják, hűtik, szárítják, kikészítik, megvizsgálják vagy kezelik az anyagot.
A segédrendszer meghívása nem jelenti azt, hogy az opcionális. Fém kompozit panelvonalon a fő lamináló nem tud tiszta tapadást létrehozni, ha az alumínium tekercs gördülő olajat visz a rést. Nem tudja fenntartani a kötési szilárdságot, ha a maglemez nedvesen érkezik. Nem tud négyzet alakú panelt készíteni, ha a tekercselés feszültsége néhány percenként változik. A segédfunkciók határozzák meg az egész sor gyakorlati munkakörét.
Négy segédberendezés-csoport folyamatos panel- és tekercsvezetékekben
A fémkompozit panelek vagy bevonatos tekercsek folyamatos vonala minden üzemben ugyanazt a sorrendet követi: szalagbevitel, felületkezelés, bevonat vagy laminálás, térhálósítás, kikészítés és visszahúzás. Négy segédcsoport szinte minden elrendezésben megjelenik. Ők döntik el, hogy mennyire tiszta a szalag, mennyire stabil a folyamat hőmérséklete, mennyire lesz kész a termék, és milyen jól van feltekerve a végső tekercs.
| Csoport | Elsődleges feladat | Tipikus hardver | Figyelmen kívül hagyott eredmény |
|---|---|---|---|
| Anyag előkészítés | Bevonás vagy laminálás előtt tisztítsa meg, melegítse és igazítsa a csíkot | Letekercselők, akkumulátorok, előkezelő tisztítóvezetékek | Bevonathiányok, laminálási hézagok, nem egyenletes ragasztónedvesedés |
| Folyamat kondicionálás | Szabályozza a hőmérsékletet, a kikeményedést és a hőbevitelt a bevonatolás során | Sütők, hűtők, hőmérséklet-szabályozó egységek, fűtési zónák | Alul kikeményedett bevonat, hajlított panelek, kényszerített vonalsebesség-csökkentés |
| Felületkezelés és átalakítás | Adjon hozzá textúrát, profilt, filmet vagy méretre vágott formátumot | Dombornyomó gépek, fólia lamináló gépek, hornyoló vonalak, ollók | Alacsony hozzáadott érték, extra kezelhetőség, kész panelek szállításának képtelensége |
| Visszahúzás és kezelés | Fenntartja a feszültséget, a megfelelő formát, és szoros végső tekercseket építsen | Tekercses újratekercselő sorok, feszítő-kiegyenlítők, visszahúzók | Teleszkópos tekercsek, élsérülés, ismételt szalagtörés |
Anyag előkészítés és tisztítás
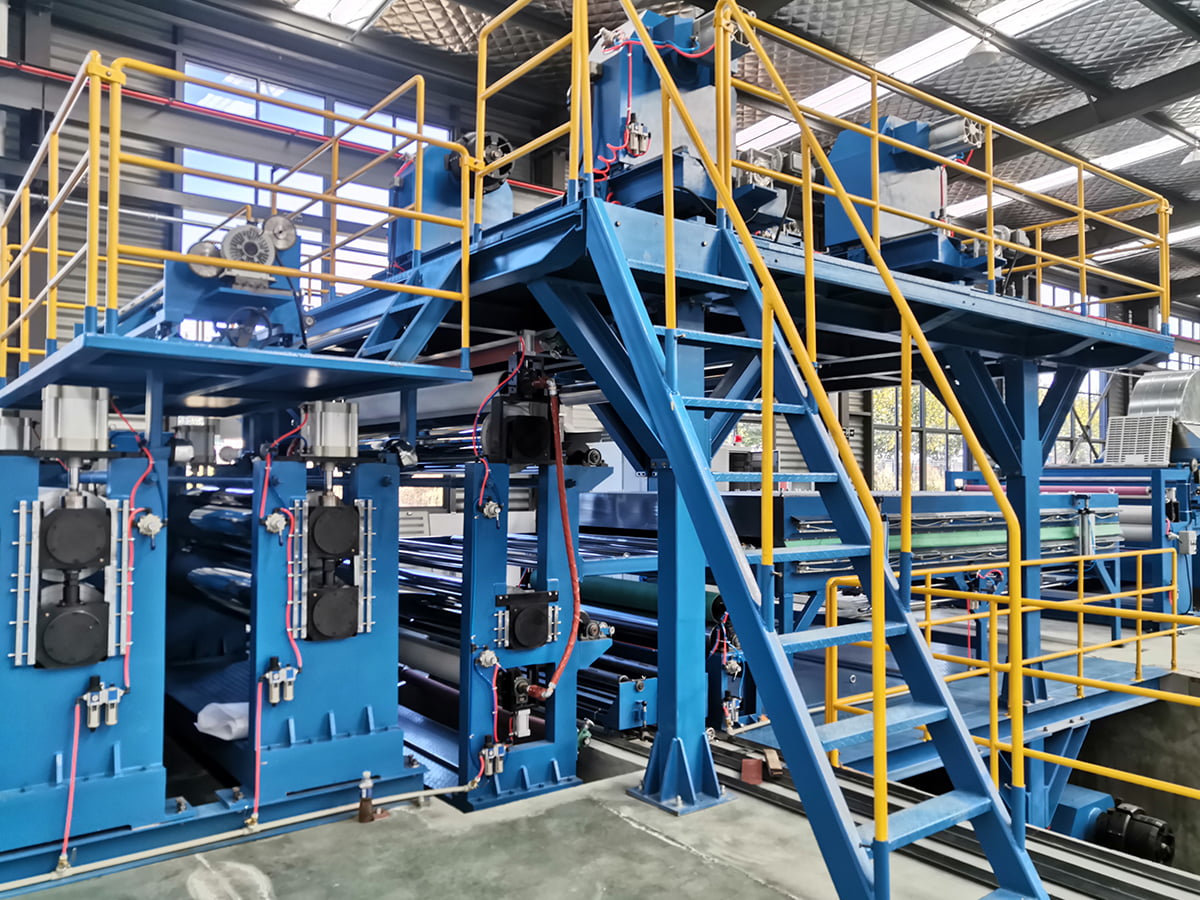
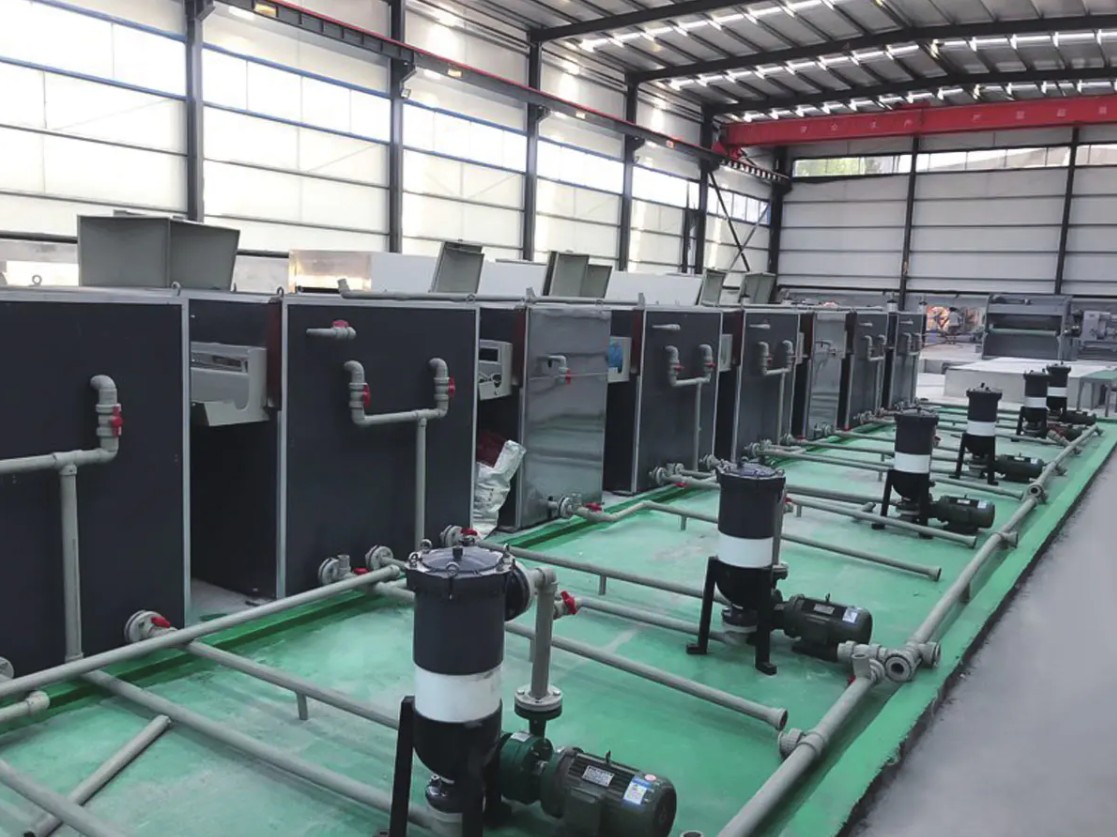
Mielőtt a bevonat megbízhatóan tapadhatna, az alumínium vagy acél felületnek mentesnek kell lennie gördülőolajtól, portól és oxidoktól. Az előkezelő tisztítósor szabályozza a vegyi fürdő koncentrációját, az öblítővíz hőmérsékletét és a szárítási szakaszt. Kimenete közvetlenül megváltoztatja a bevonat adhézióját és a végső korrózióállóságot. Egy kis pH-eltolódás olyan mértékben csökkentheti a konverziós réteg tömegét, hogy a bevonat néhány nappal a szántóföldön eltöltött idő után hámlani kezd.
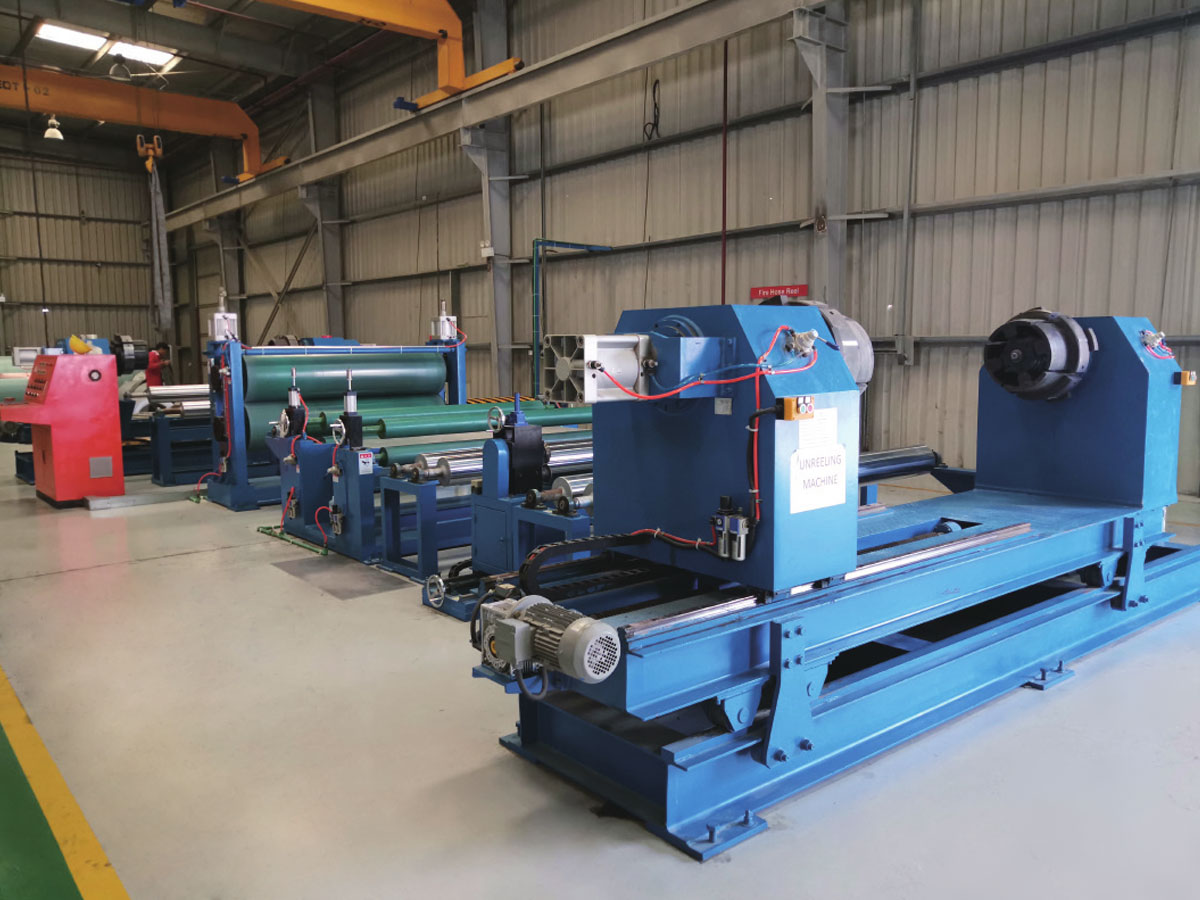
 Előkezelő tisztító vonal fémtekercs felületkezeléshez Ez a tisztítósor eltávolítja a gördülő olajat, port és oxidokat a bevonatolás előtt, közvetlenül befolyásolva a tapadást és a korrózióállóságot. A szöveg hangsúlyozza, hogy még a kis pH-eltolódás is a bevonat meghibásodását okozhatja, így ez a berendezés kritikus fontosságú a downstream minőség szempontjából. Termék megtekintése →
Felületkezelés és átalakítás
A laminálás vagy bevonatolás után az anyagnak még termékké kell válnia. A dombornyomó gépek textúrát adnak, a fóliás laminálógépek védő- vagy dekorfóliát visznek fel, a hornyoló- és vágóberendezések pedig a vásárlók által megrendelt szélességet és formátumot hozzák létre. Ezek a gépek általában a fő folyamat után helyezkednek el, de minden négyzetméter szállított értékét szabályozzák.
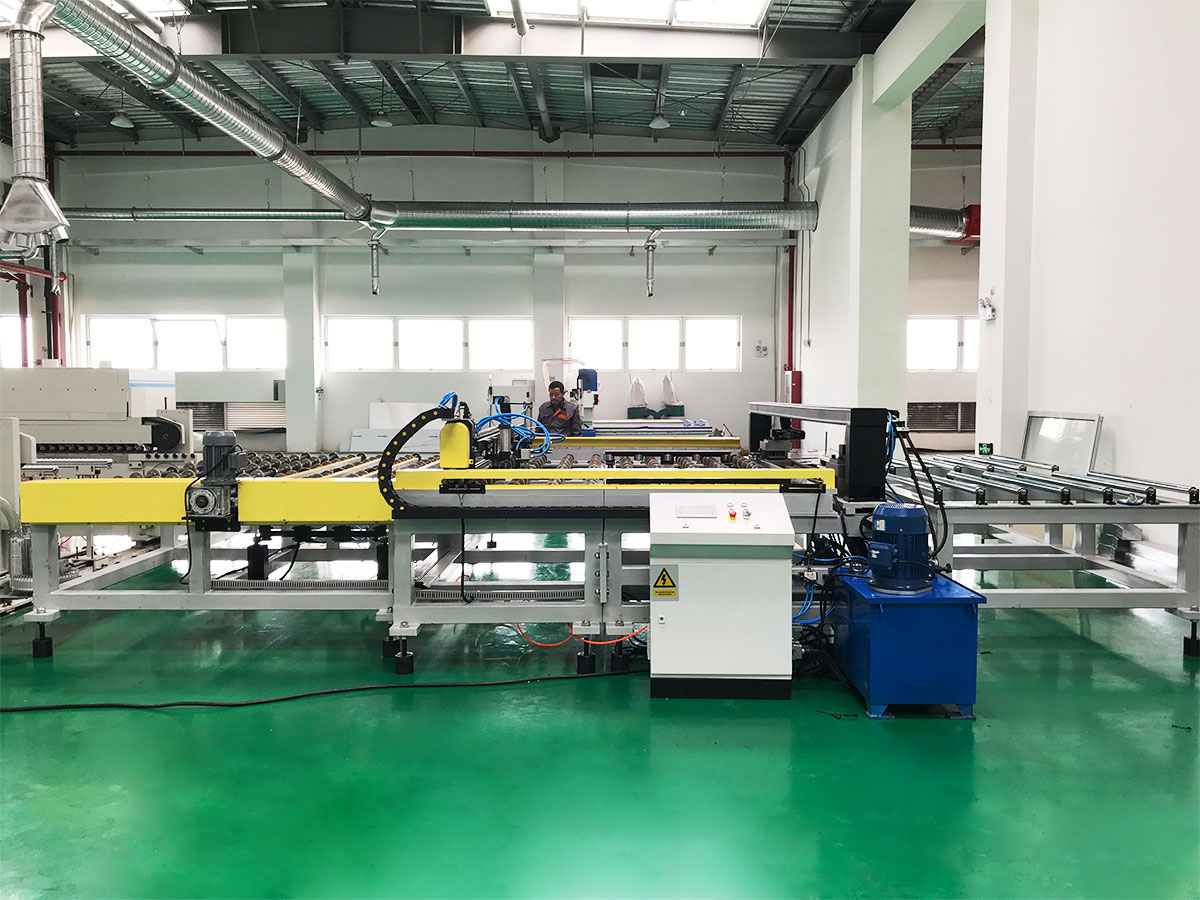
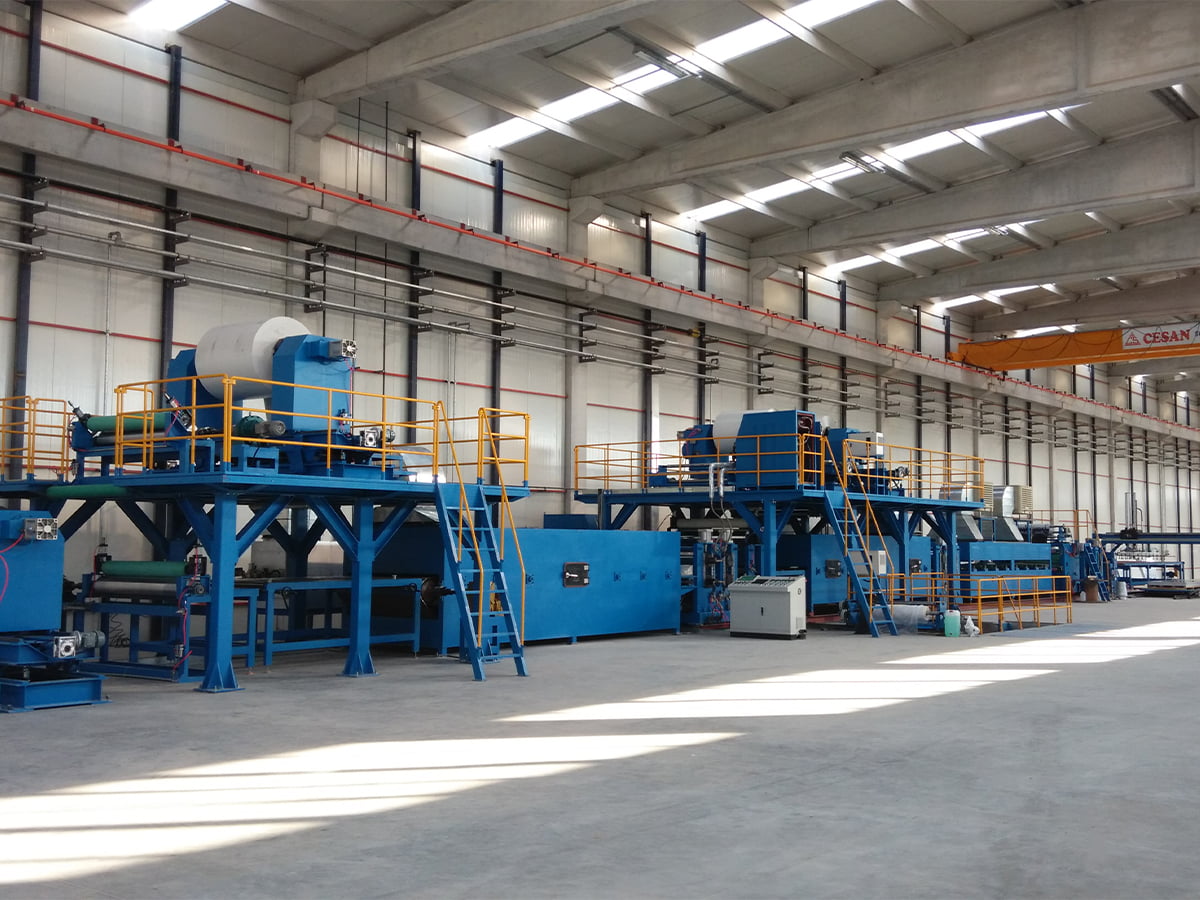
Dombornyomó gép a panelek textúrájának és merevségének adásához A bevonatolás után a dombornyomás háromdimenziós mintákat ad, amelyek javítják az esztétikát és a szerkezeti szilárdságot. Ez a gép szabályozza az egyes négyzetméterek leszállított értékét, testreszabható textúrákat és pontosságot biztosítva, amely megfelel az ügyfél specifikációinak. Termék megtekintése → Visszahúzás és kezelés
A folyamatos folyamatsorok tekercseket állítanak elő, nem végtermékeket. A tekercses újratekercselő sor visszatekercseli a hasított vagy bevonatos tekercseket, hogy eltávolítsa a hibákat, javítsa a teleszkópos kialakítást, és beállítsa a következő gyártási lépéshez szükséges pontos hosszt vagy felvételt. A feszültség szabályozása kritikus; Az egyenetlen feszültség tartósan megnyújthatja a vékony alumíniumot, és az eladható tekercset selejtté alakíthatja.
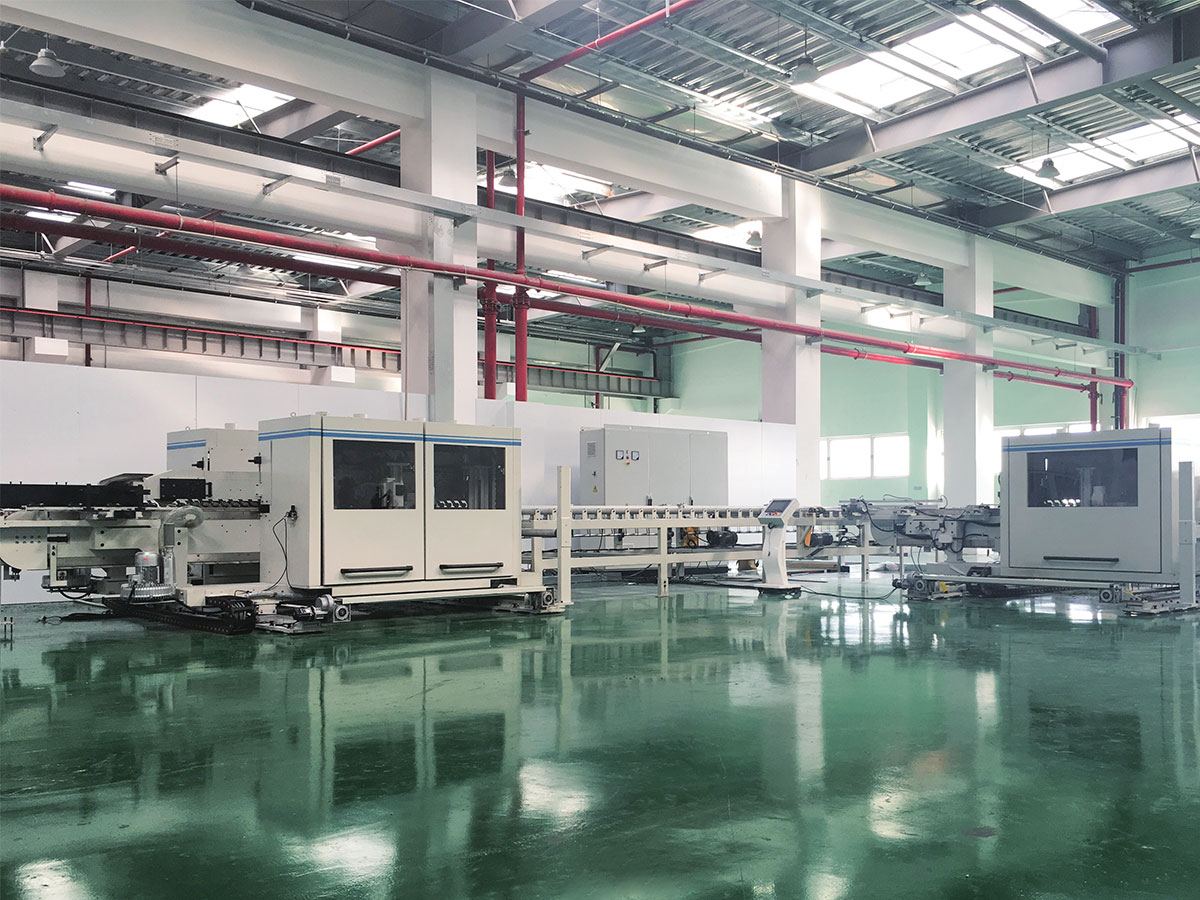
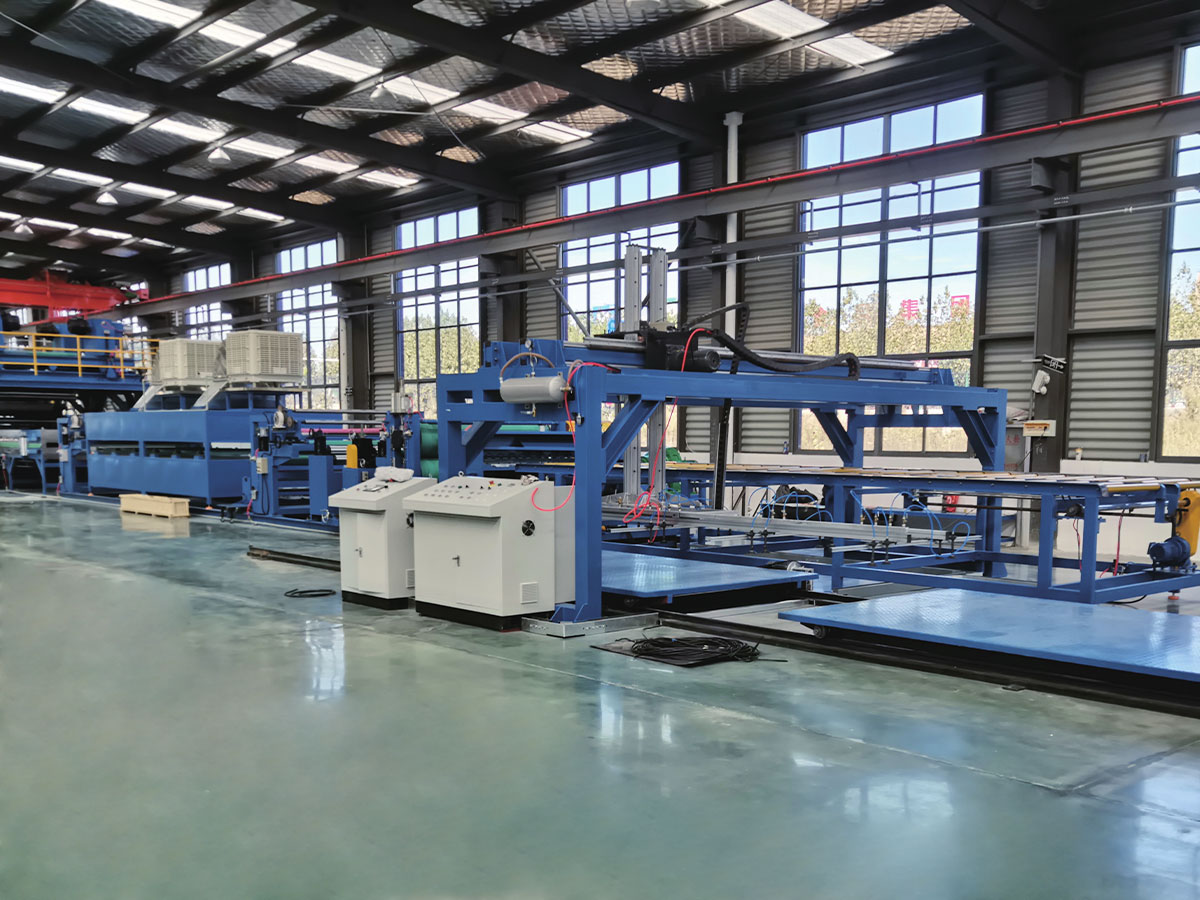
Tekercs újrahengerlő gyártósor befejezéshez és ellenőrzéshez Ez az újratekercselő zsinór visszatekercsel, hasít és ellenőrzi a tekercseket, hogy eltávolítsa a hibákat és beállítsa a pontos hosszúságot. A feszültségszabályozás létfontosságú, mert az egyenetlen feszültség tartósan károsíthatja a vékony alumíniumot, így ez a berendezés közvetlenül meghatározza, hogy egy tekercsből eladható termék lesz-e. Termék megtekintése → Miért szabják meg a segédberendezések a valós kimeneti teljesítményt?
Az elsődleges gép beállítja az elméleti gyártási sebességet. A segédberendezések döntik el, hogy az elméleti sebesség hány százaléka válik elfogadott termékké. Ezért minden segédcsoport ugyanolyan mérnöki figyelmet érdemel, mint a főprés vagy bevonófej.
Olvassa ezt a hozzájárulás tipikus formájaként, ne pedig összeadható számokként. Az anyag előkészítése általában először jelenik meg, mert a belépési szakasz szennyeződése megsokszorozza a későbbi hibákat. A hőmérséklet és a kikeményedés szabályozása a második helyen áll, mivel a bevonat és a laminálás a stabil hőgörbétől függ. A felületkezelés és az átalakítás közvetlen termékértéket ad. A vágás és a visszahúzás befolyásolja a hozamot és a kezelési veszteséget. Amikor a segédcsoportok együtt dolgoznak, a vonal következetesen a valós tervezési sebesség közelében tud futni. Ha nem, még a legjobb fősajtó sem tudja kompenzálni.
A segédberendezések elhanyagolásának rejtett költségei
Vegyük fontolóra egy tekercses bevonósort, ahol az előkezelő fürdő kémiáját csak hetente egyszer ellenőrzik. A pH lassan sodródik, a konverziós réteg egyenetlenné válik, és a vonal sebességét csökkenteni kell a bevonat minőségének megőrzése érdekében. Az eredmény nem hirtelen meghibásodásként jelenik meg, hanem hónapról hónapra kieső teljesítményként.
A narancssárga vonal azt mutatja, hogy mi történik, ha a berendezést elhanyagolják: az állásidő tizenöt óráról több mint nyolcvan órára nő hat hónapon belül. A kék vonal a rutinellenőrzésekkel és a korai alkatrészcserével húsz óra alatt marad. Egy gyártósoron minden elveszett óra az adott óra teljes kibocsátásának bruttó árrését hordozza. Az elhanyagolt vonal több alkatrészt is fogyaszt, miután a csapágyak és a tömítések meghibásodnak a folyamatos túlterhelés miatt. A figyelmeztető jelzések könnyen olvashatók: késleltetett felfűtés, változó feszültség, bevonatcsíkok és alacsony vezetéksebesség. Cselekedjen, mielőtt ezek a jelek kemény mechanikai sérülésekké válnának.
Központosított vagy önálló kiegészítő konfigurációk
A segédberendezések számára két praktikus elrendezés létezik. Központosított konfigurációban a szivattyúk, szárítók, hűtők vagy monitorok egy csoportja több vonalat szolgál ki az elosztó hálózaton keresztül. Önálló konfigurációban minden sor saját dedikált gépet hordoz. A választás megváltoztatja az üzem lábnyomát, az üzemeltetési költségeket és a karbantartási eljárást.
A radardiagram két tipikus konfigurációt hasonlít össze hat gyakorlati szempont alapján. A központosított segédberendezések magas pontszámokat érnek el az alapterület, az energiahatékonyság, a könnyű kezelhetőség és a méretezhetőség tekintetében, mivel megosztott infrastruktúrájuk több vonalra osztja a költségeket. Az önálló berendezések magas pontszámokat érnek el a költséghatékonyság és a redundancia tekintetében, mert elkerülik a hosszú elosztóhálózatokat, és helyi szinten tartják a hibákat. Egy stabil termékösszetételű és folyamatos működésű üzemben a központosított rendszerek általában alacsonyabb üzemeltetési költséget biztosítanak. Egy olyan üzemben, ahol sok rövid munkaváltás vagy speciális anyagok szükségesek, az önálló gépek jobban védik az üzemidőt. A helyes választás a sorszámtól, a műszaktervtől és az anyagkínálattól függ.
| Kritérium | Központosított | Önálló |
|---|---|---|
| Alapterület | Kompakt, egy állomás több vonalat is kiszolgál | Nagyobb lábnyom, mert minden sornak megvan a maga egysége |
| Energiafogyasztás | Jobb, mert a szivattyúk és a meghajtók közösek | Egyszerűbb, de gyakran több energiaveszteség soronként |
| Karbantartás | Tervezett központi karbantartást igényel | Az egység gyorsan leválasztható és javítható |
| Redundancia | Alsó; a központi egység meghibásodása sok vonalat leállít | Magas; minden sornak megvan a maga tartalék margója |
| Méretezhetőség | A csővezeték rögzítése után nehezebb bővíteni | Egyszerűen, adjon hozzá még egy dedikált gépet |
Kiválasztási kritériumok a fémkompozit és tekercsbevonatoló sorok segédberendezéseihez
Válasszon olyan kiegészítő felszerelést, amelyet a fő egységhez használ. A kiválasztási folyamat általában hat területre terjed ki.
- Sebesség-illesztés: a segédrendszernek le kell fednie a leggyorsabb vonalsebességet plusz 10 százalék tartalékot.
- Anyagkompatibilitás: árajánlat kérése előtt határozza meg az alumíniumötvözetet, az acél vastagságát, a tekercs szélességét és a felület kémiáját.
- Automatizálási szint: döntse el, hogy a kezelők manuálisan töltik-e be a tekercseket, vagy egy központi vezérlőteremből indítják-e és leállítják.
- Karbantartási hozzáférés: ellenőrizze az alkatrészek közösségét, és azt, hogy az egység leválasztható-e a javításhoz.
- Szervizválasz: erősítse meg a távdiagnosztikát és a helyi pótalkatrészek elérhetőségét.
- Jövőbeli rugalmasság: hagyjon helyet egy szélesebb tekercsnek, egy vastagabb hordozónak vagy egy további bevonófejnek.
A diagram egy tipikus tekercsbevonat-vonalat mutat, amely egy jobb előkezelő állomásra, további szárítózónákra és egy új visszacsavaróra ruházott be. A hibaköltség évi 120 000 dollárról 35 000 dollárra esett, mivel a tisztítás és a hőmérséklet-szabályozás megszüntette a bevonat meghibásodásának fő forrásait. Az anyagpazarlás 95 000 dollárról 30 000 dollárra esett vissza, mert a vonal az indítás és az átállás során leállt a nem megfelelő tekercsek gyártásával. Az energiaköltség csökkent, mert a vezetéknek már nem kellett túlmelegítenie a szalagot, hogy kompenzálja az instabil kikeményedést. Az állásidő költségei 140 000 dollárról 38 000 dollárra csökkentek, mivel az új kiegészítő egységek távfelügyeletet és gyorsabb hozzáférést tartalmaztak. A teljes éves megtakarítás körülbelül 290 000 dollár, ami általában két éven belül megtérül a frissítésért.
Nézze meg saját vonalát ugyanazzal a szemmel, mint egy új befektetésnél. Határozza meg, hogy melyik segédfunkció okozza a leggyakrabban elutasításokat vagy leállásokat, és hasonlítsa össze a gép fő képességeivel. Ez az egyetlen összehasonlítás gyakran nagyobb megtakarítást eredményez, mint a fő berendezés cseréje. A vonalválasztás mélyebb megértéséhez tekintse át a teljes útmutató a nagy teljesítményű fém kompozit panel gyártósor kiválasztásához . Azt is megteheti beszéljen közvetlenül a gyártóval az adott anyagkeverékhez és alaprajzhoz tartozó konfigurációról.